GH3625 管道的酸洗钝化怎么排?焊缝区氧化皮为什么必须先除净?
GH3625 属于镍铬钼变形合金,铬 20.0%~23.0%、钼 8.0%~10.0% 是它的成分主线。管道焊完之后最容易漏掉的一道工序是酸洗钝化:焊缝与热影响区的氧化皮不清干净,钝化膜就长不起来,介质先从不锈钢化的那一小块开始咬。
氧化皮为什么要先除,再谈钝化
镍铬钼合金的耐蚀靠表面致密的钝化膜,膜的主体是铬的氧化物。焊接时热影响区在高温下氧化生成一层富铬贫铬的氧化皮,紧贴氧化皮的金属层铬含量偏低,这一层既不能靠钝化补回来,也最容易成为点蚀的起点。因此顺序只能是先机械或化学除净氧化皮,再做酸洗与钝化,顺序颠倒等于在贫铬层上刷一层膜。
酸洗与钝化的配比与温度
酸洗的目的是把表面贫铬层与残留氧化皮溶掉,把新鲜的高铬基体露出来;钝化则是让新鲜表面在氧化性介质中重新长出致密膜。资料给出的成分口径是碳 ≤0.10%、硅与锰各 ≤0.50%、磷与硫各 ≤0.015%,说明这支料对杂质与晶界析出比较在意,酸洗时间过长反而会加剧晶间侵蚀。实测中控制酸液温度与浸泡时间,宁可分两次短时处理,也不要一次泡过头。
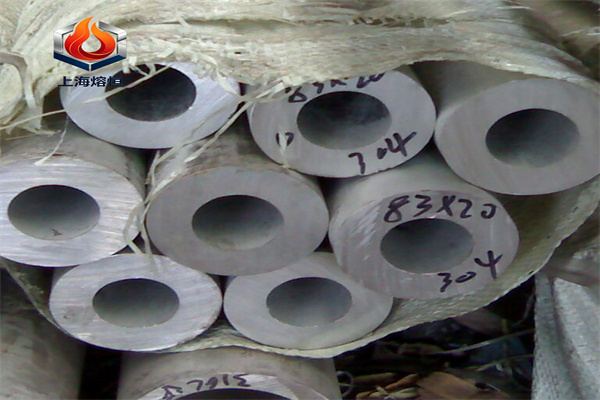
到货与工序间的表面复验
复验建议分成三步:目视检查有无残留氧化色与飞溅,用铁离子或钝化膜检测抽查表面状态,再对关键焊缝做渗透或射线确认无表面与内部缺陷。资料给出的力学口径可作为参照:棒材室温抗拉 ≥830 MPa、屈服 ≥410 MPa、延伸率 δ5 ≥30%、硬度 HB ≤290;管材抗拉 ≥825 MPa、屈服 ≥415 MPa、延伸率 ≥35%、硬度 HRC ≤25,焊后若做过热处理,应重新按这套指标抽检。
水中氯离子与残留酸液两条注意
酸洗后用清水冲净是基础动作,管件内壁尤其容易残留酸液。冲洗用水的氯离子含量要控制,氯离子在残留应力区会引起点蚀与应力腐蚀;对细长管束,建议用去离子水冲洗并吹干。另外这支合金在 800℃ 以上抗拉仍可保持 600 MPa 级,但长期在 650℃ 以上的高温含氯环境里,仍应把介质浓度与温度写清,再评估是否加做腐蚀试验。
无损检测的时机安排
渗透检测应在酸洗后做,否则氧化皮会遮盖缺陷;射线或超声宜在焊接完成后、水压试验前安排,便于缺陷返修后再复检。资料给出的熔化温度区间 1290~1350℃、比热容 430 J/(kg·℃)、线膨胀系数 12.3×10⁻⁶/℃(20~100℃)、导热率偏低,都提示焊接时热量集中、残余应力偏大,工序间留出足够的冷却与清理时间比赶工更划算。
工况反查:什么介质该用 GH3625
GH3625 的定位是含氯与含酸的中高温介质:烟气脱硫、垃圾焚烧换热器、化工管道与海水系统的耐蚀承力件。介质温度再往上、以氧化与蠕变为主时,含钨钼的耐热派牌号更对口;以碱液为主、温度不高时,镍铬铁系的 Inconel 600 更经济。选材先看介质种类、浓度与温度三条,再谈强度与规格。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。