Inconel 601 炉用件的切削加工怎么排?为什么先定固溶态再挑刀具?
Inconel 601 属于镍铬铁耐热合金,铬 21.0%~25.0%、铝 1.0%~1.7% 是它的成分主线。炉用件加工时最该先定的是供货状态而不是刀具牌号:固溶态与冷作态的加工硬化倾向差别很大,状态定错,再好的刀具也扛不住。
这支料为什么难加工
镍基合金切削时加工硬化快、导热差、刀具与切屑的亲和性强,三个因素叠在一起,刀尖温度比切不锈钢还高。资料给出的动态弹性模量在常温约 29.95×10⁶ psi(约 206 GPa),到 2000°F 降到 16.20×10⁶ psi,说明随温度上升刚度明显下降;热导率在 70°F 为 6.5、2000°F 为 16.9(英制单位口径),相当于低温段散热很差,切削热几乎全部压到刀刃上。
供货状态与加工路线
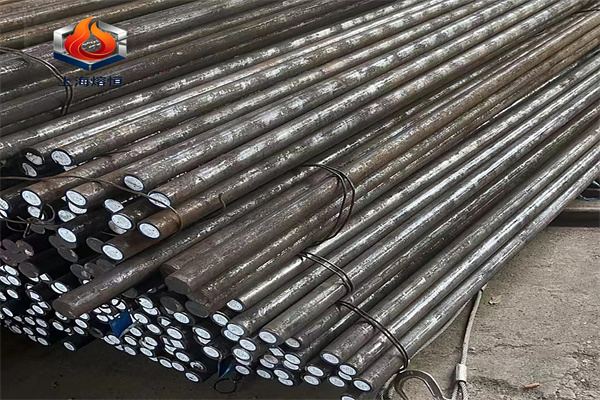
固溶态的组织均匀、塑性好,适合粗加工与成形;冷作硬化的料表面强度高,切削时表层硬化更快,刀具磨损加剧。加工路线宜把粗加工与半精加工安排在固溶态完成,中间安排去应力,精加工放在时效或最终热处理之前或之后按图纸要求确定,避免在硬化层上反复切削。
刀具与参数的选择思路
推荐用韧性好、抗月牙洼磨损的硬质合金或陶瓷刀具,采用较大的前角与锋利的刃口,切削速度不宜过高但进给量不能太小,避免在表层反复摩擦造成硬化层加深。资料给出的密度 8.11 g/cm³、熔点范围 1302~1368℃,提示切削区温度可以很高,冷却方式宜用高压内冷把热量从刃口带走,而不只是靠浇注冷却液。
到货复验与状态确认
到货建议先核成分单上镍、铬、铝、碳四项,再确认供货状态与硬度区间。资料给出的成分限值是镍 58.0%~63.0%、铬 21.0%~25.0%、铝 1.0%~1.7%、碳 ≤0.10%(ASTM 规格下碳可至 0.20%)、锰 ≤1.0%、硅 ≤0.50%、铜 ≤1.0%、硫 ≤0.015%。碳的上限直接关系到高温下的组织稳定性,核验时要把标准依据一并写进报告。
加工后的表面与尺寸
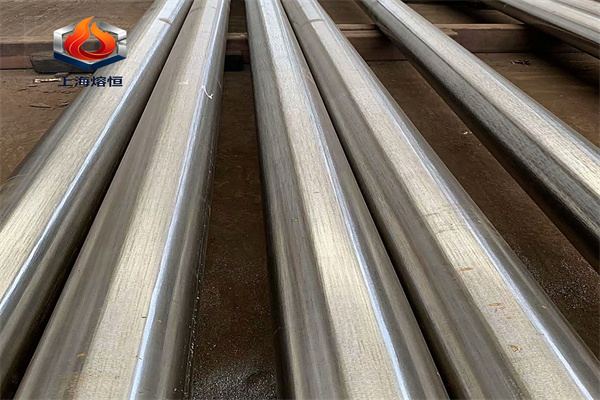
镍基合金切削后表层会留下加工硬化层与残余应力,对高温服役件不利。建议在精加工后安排去应力处理,并对关键部位做表面检查。尺寸复验宜在热处理后终态进行,避免中间测量误导后续工序。把加工余量、去应力与终检节点写成工序卡,加工与热处理之间才不会互相顶。
工况反查:什么件该用 Inconel 601
Inconel 601 的定位是 1200℃ 级抗氧化件:马弗炉内衬、辐射管、炉辊与热处理夹具,靠铝在氧化膜中的富集提高抗剥落能力。温度不高、以承力为主的件可改用含钼更高的镍基牌号;介质含硫含氯时应评估抗热腐蚀能力;载荷高而温度中等的件,固溶强化型镍铬铁合金更经济。选材先把温度、气氛与载荷三条摆出来。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。