UMCo50 炉辊用铸件:离心铸与砂型铸的组织差怎么落到验收单上?
UMCo50 是钴铬铁系耐热铸造合金,钴 48%~52%、铬 27%~29%、碳 0.05%~0.12%,密度 8.05 g/cm³。同一张图纸,离心铸造和砂型铸造做出来的炉辊,碳化物形态与致密度不在一个档上;验收单只写牌号,两种工艺的件就没法用同一套条款判。
碳 0.05%~0.12% 这个窄带的用意
碳在这个区间里,凝固时析出的碳化物数量与形态刚好在耐磨与韧性之间。碳往上走,共晶碳化物增多,耐磨提高但塑性下降、热裂倾向上升;碳往下走,碳化物少,抗热疲劳好而耐磨不足。铸造工艺不同,冷却速度不同,同样成分得到的碳化物尺寸也不同,这就是为什么成分合格不等于性能一致。
离心铸与砂型铸差在哪
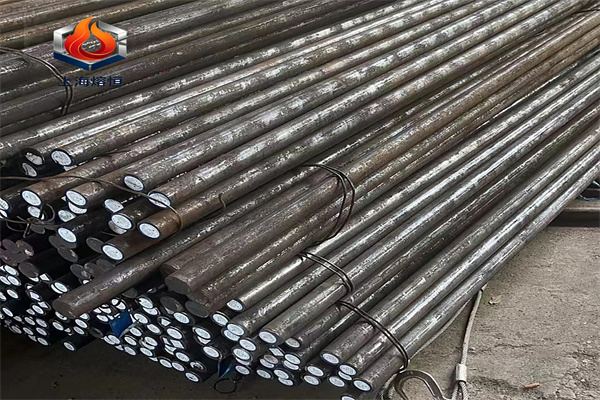
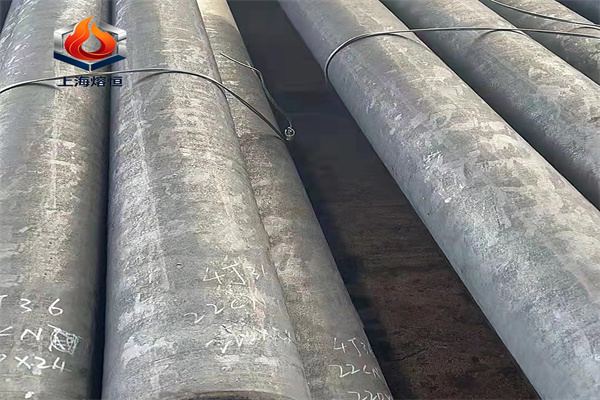
离心铸的金属在模壁附近快速凝固,外层致密、晶粒细,内壁凝固慢、疏松与偏析集中在内表面;砂型铸整体冷速慢,晶粒粗,厚壁热节处容易出现缩孔与疏松。炉辊这类长件,离心铸的外圆耐磨面质量更稳,但内壁要留加工余量把疏松层车掉;砂型铸适合带法兰、带轴颈的复杂件,代价是热节要加冒口与冷铁。
密度 8.05 与重量核算的作用
密度 8.05 g/cm³ 用于按图核算理论重量,与过磅值比对可以粗略判断壁厚偏差与内部缩孔。差值超过常规范围时,先查壁厚,再查探伤。这一招对铸造件比板材更有效,因为铸件的重量偏差往往直接对应内部缺陷。
熔点 1380~1395℃ 与浇注温度
熔化温度 1380~1395℃,在钴基与镍基耐热合金里属偏高档。浇注温度要按壁厚与铸件结构定,厚壁件可取下限以减少热裂,薄壁件取上限保充型。浇注温度与模壳温度的组合,直接决定晶粒尺寸与疏松分布,这两项要在工艺文件里与验收条款对应起来。
0~1000℃ 膨胀 16.8 与装配间隙
0~1000℃ 平均线膨胀系数 16.8×10⁻⁶/℃,比多数镍基耐热合金高一档。炉辊与轴承座、端板组合时,热态间隙要按这个数折算;按镍基件的经验留间隙,高温下容易顶死或松脱。装配图上把工作温度与膨胀量写清,比在现场试装时垫片找正省事。
到货验收的四个判据
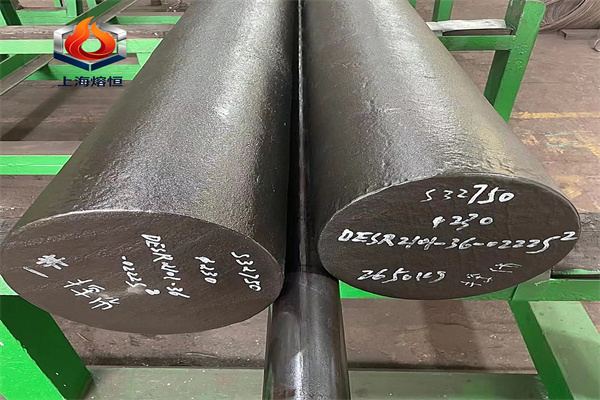
一是成分,钴、铬、碳三项必测;二是尺寸与壁厚,按图逐段量,炉辊还要量直线度与圆度;三是表面与近表面缺陷,加工面不允许有缩孔、夹渣与裂纹,非加工面按级别判;四是无损,超声查内部疏松,渗透查表面裂纹。四项里直线度最常被忽略,而它直接决定炉内跑偏与辊面磨损均匀性。
补焊与返修的边界
铸造件允许补焊的范围要提前约定:哪些部位可补、补几次、补后如何热处理、是否要重新探伤。耐热钴基铸件的补焊热影响区会析出碳化物,硬而脆,补焊面积过大时热疲劳寿命下降。把这些写进技术条件,现场就不会出现「先补了再说」的情况。
铸件的验收条款要按工艺分档写,不能一张单子套两种件。上海熔恒特种合金有限公司常备 UMCo50 等钴基耐热合金的铸件、棒材与板材常规规格,现货直供,可按图纸零切下料与定尺加工,随货质保书与炉号可查,支持第三方复检与拿样。牌号与成分口径按 GB/T 14992 归口,物理与工艺数值参考公开资料,实测值以质保书为准。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。