C42250 锡黄铜管到货:复验先核哪三组数?
C42250 锡黄铜管到货复验的核心是三组数:成分、状态与尺寸。这支单相锡黄铜含铜 87.0%~90.0%、锡 1.5%~3.0%,余量为锌,组织为单相 α,强度只来自冷作量与锡含量,不做固溶时效。自有资料对本牌号只给了成分与 ASTM B591 的产品条件,物理常数未载,取样时不要拿邻档数据顶替。
成分为什么先卡锡的跨度
锡的区间给到 1.5%~3.0%,跨度宽,两端性能差得明显:锡高,强度与耐蚀性上升,加工硬化更快,热加工窗口更窄;锡低,冷成形容易,弹性与耐磨差一截。合同应把锡写成更窄的订货区间,或直接约定按炉批报实测值。铜取 87%~90% 的高铜档,组织保持单相 α,冷轧与深冲都能做,这是它比两相黄铜好成形的原因。
状态与力学指标要成对出现
单相黄铜不做沉淀强化,退火只降强度,强度由冷作量决定。同一牌号软态、半硬、硬态的抗拉与延伸率差别很大,本站记事本卡给出的参考值是抗拉不小于 275 MPa、延伸率不小于 45%,试样为直径或对边 5~40 mm 的棒材纵向室温拉伸,订货沿用这组数时必须同时写明状态与取样方向,否则无法判定。
管的尺寸与外形怎么核
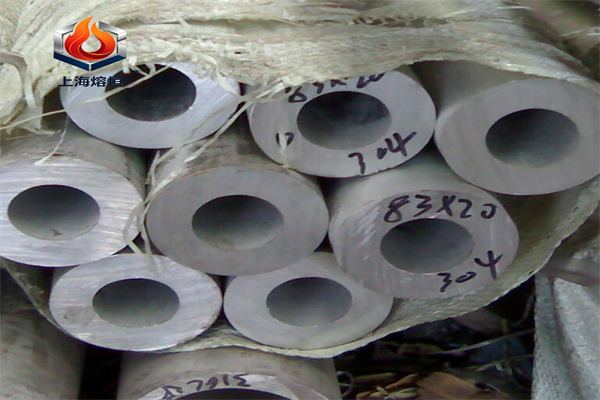
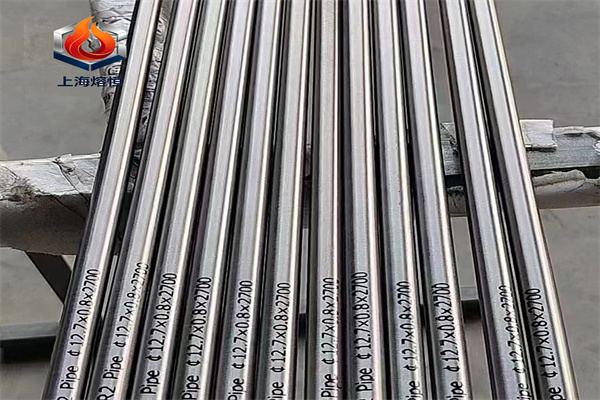
管件复验除内外径与壁厚,还要核壁厚不均、椭圆度与直线度。冷凝与换热用途的管,壁厚偏差按名义壁厚的百分比约定,弯曲段的外侧减薄要有上限;管端切口毛刺与坡口角度影响胀接与焊接质量,应在技术条件里写明。尺寸抽查按批取样,同批头尾各取一段,能看出轧制与拉拔过程的稳定性。
熔焊为什么不被推荐
锡黄铜对热裂敏感,现场一般不推荐大范围熔焊。锡在晶界形成低熔点相,焊接热循环下容易被拉开;锌的蒸气压高,熔池还会出现气孔与锌脆。承力连接宜用钎焊、胀接或机械连接;必须熔焊时要先做工艺评定,控制热输入与层间温度,并安排焊后去应力,否则热影响区的残余应力会在含氨环境中引发季裂。
去应力退火与存放条件
冷作或成形后必须去应力,目的是稳定尺寸并降低季裂风险。退火温度与时间按工艺文件与试片确认,温度过高会再结晶、把冷作强化全部退掉。存放同样重要:冲压件或管件如果长期放在释放氨的材料旁,例如某些木材、胶粘剂与包装纸,即使未承载也可能开裂,技术条件里应把包装材料与仓储环境一并写进去。
采购单上写清哪几行
写四行:成分的窄区间(尤其锡)、交货状态与对应的力学指标、尺寸与公差(含壁厚偏差与椭圆度)、以及试验方法。牌号体系用 UNS C42250,产品条件按 ASTM B591,订货时把标准年份一起写上,不同版本对 temper 的力学要求并不相同。管材若用于海水或淡水冷却,还应约定晶粒度与残余应力检验方式。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。