Alloy49 带材分条到 0.15 mm:毛刺高度决定封接漏不漏
Alloy49 是含镍 49% 的定膨胀合金,引线框架与玻封件在 0.10 mm 到 0.50 mm 带材上分条时,毛刺高度是决定封接气密的头一道关。它的成分把杂质压得很紧:碳不超过 0.05%、硅不超过 0.30%、铬不超过 0.025%、硫不超过 0.025%,镍 49%、铁余量,密度 8.17 g/cm³,熔点 1427℃,退火态抗拉强度 552 MPa、伸长率 30%。
0.15 mm 料厚上的毛刺从哪来
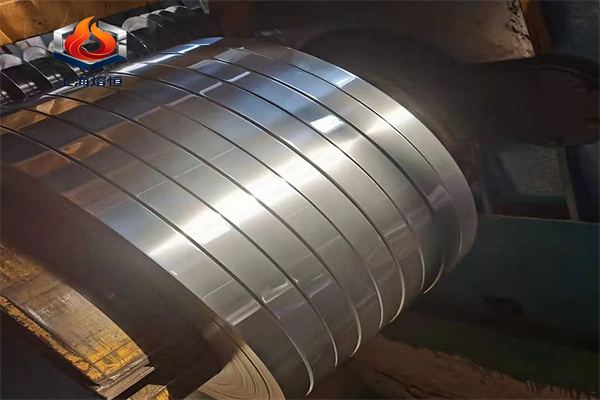
分条本质是上下刀盘的剪切,毛刺高度取决于刀口间隙、刀具刃口半径与料厚三者的配合。料厚 0.15 mm 时,间隙通常取料厚的 5% 到 8%,也就是 0.008 mm 到 0.012 mm;间隙偏大,材料被拉断而不是剪断,断面出现撕裂带、毛刺翻向一侧;间隙偏小,刀口挤压过度,刃口很快磨损,毛刺从细线状变成锯齿状。刀盘径向跳动超过 0.005 mm,同一条带上的毛刺高度就会忽高忽低,卷取后互相压伤。
毛刺为什么能把气密做废
玻封件的封接面靠玻璃与金属的浸润形成结合,封接前的零件要经过清洗与预氧化。毛刺是撕裂断面的延伸,根部存在微裂纹与折叠,清洗液与镀液容易残留其中;预氧化时毛刺尖端优先氧化,氧化膜厚度与基体不一致。封接加热到玻璃软化温度区间后,毛刺尖端的氧化物被裹进界面,形成一条 0.02 mm 量级的气道。检漏时表现为单件漏率超标,而外观完全合格。
去毛刺的三条路线怎么挑
机械去毛刺用砂带或刷轮,效率高但会把带材边部的加工硬化层带进来,再冲压时边裂风险上升;电解去毛刺靠电流在毛刺尖端集中溶解,能处理 0.05 mm 以下的细毛刺,但对带材表面粗糙度有影响,需要匹配电解液与电流密度;化学去毛刺成本低,尺寸控制差。0.15 mm 以下的薄带,常规做法是分条时把间隙与刀具状态控住,再用轻度电解修边,把毛刺高度压到 0.01 mm 以内,而不是靠后续强去毛刺。
退火态硬度与分条质量的关系
Alloy49 退火态抗拉强度 552 MPa、伸长率 30%,这个塑性储备对分条是有利的:材料在剪切区能发生一定塑性变形,断面平整段比例高,毛刺短。若供料是冷作硬态,强度上升、伸长率下降,同样刀口间隙下毛刺高度会增加,边部还容易出现微裂。订料时把交货状态写清,分条前核对硬度与伸长率,比事后挑毛刺有效。冷作态带材需要先软化退火再分条,退火后的晶粒度要一并约定。
冲压引线框的模具间隙
分条后的带材进冲压,模具间隙与分条间隙是两回事。0.15 mm 料厚冲裁,单边间隙一般取料厚的 4% 到 6%,也就是 0.006 mm 到 0.009 mm;间隙过大会在冲件边缘留下明显的塌角与毛刺,间隙过小会加快凸模磨损,冲件出现二次剪切。引线框的引脚宽度常在 0.15 mm 到 0.30 mm,凸模的刚度与导向精度比间隙更关键,连续模要配滚柱导向,否则每冲 1 万次精度就漂一次。
验收要写清的四项
带材到货验收建议写四项:一是尺寸,厚度公差按料厚的百分比给,宽度公差与镰刀弯单列;二是毛刺高度与边部状态,给出上限值与检测方法;三是力学与晶粒度,退火态抗拉强度与伸长率按批抽检;四是表面,不允许有划伤、辊印与氧化色差。牌号与注册号可对照 UNS K94840,封接件的材料条款常引用 ASTM F15 一类的规范,具体版本按合同约定。
上海熔恒特种合金有限公司可供应 Alloy49 带材与薄板,0.10 mm 至 1.0 mm 常备规格支持零切下料与定尺分条加工,质保书与炉批号随货,支持第三方复检。熔恒可按封接件要求提供退火态交货并附力学与晶粒度数据,需要先试冲压与试封接的批次,常规牌号支持拿样。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。