DILLIDUR 400 的 370~430 HBW:硬度测点与厚度方向怎么核
DILLIDUR 400 属于控温水淬耐磨钢板,交货状态为控温水淬。它碳不超过 0.20%、硅不超过 0.70%、锰不超过 1.80%、磷不超过 0.025%、硫不超过 0.010%,另含铬、镍、钼、钒、铌、硼,室温表面布氏硬度 370~430 HBW,表面硬度每炉及每 40 吨测试一次。横向试样 20 mm 厚钢板的弯曲最小半径 3 倍板厚,下模开口 10 倍板厚。
碳 0.20% 与合金元素的配合
耐磨板的硬度靠马氏体,碳是硬度的基础,但碳高会牺牲焊接性与韧性。把碳压到 0.20% 以下,靠锰、铬、钼、硼提高淬透性,靠控温水淬保证整板淬透。这一路线的好处是碳当量可控、焊接性相对好;代价是厚度方向的淬透有极限,板越厚,心部硬度越难保证,这也是硬度检测要按厚度分档的原因。
370~430 HBW 的测点怎么定
表面布氏硬度是一个区间,不是一个点。检测时要在板面取多点,避开切割边与热影响区,测点距边不小于一定距离,取平均值。只打一点,遇到局部脱碳或磨削烧伤,读数会偏低或偏高。每炉与每 40 吨测一次的频率是供方的出厂检验,用户到货抽检要按批与厚度分档,不能只抽薄板。
厚度方向的硬度分布
淬透性有限的钢,厚度方向硬度从表面到心部逐渐下降。薄板可以基本均匀,厚板心部可能比表面低几十个布氏单位。设计时若按表面硬度选型,厚板件的耐磨寿命会低于预期。要做厚度方向的验证,取剖面试样,在表面下 2 mm、1/4 厚度、1/2 厚度各打一点,看差值是否在约定范围内。
冷弯半径 3 倍板厚的来历
横向试样最小弯曲半径 3 倍板厚、下模开口 10 倍板厚,这组参数是按 400 HBW 一档的塑性给的。硬度再往上,弯曲半径要放大;板越厚,回弹越大,下模开口也要相应放大。冷弯前要把火焰切割边或剪切边打磨掉,毛刺与硬化边是裂纹源,弯曲时从那里起。
火焰切割的预热分档
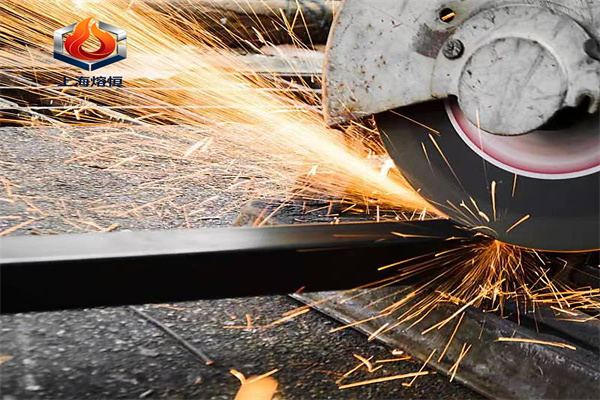
耐磨板的碳当量高,火焰切割时切口附近会形成淬硬层,冷速快时还会开裂。厚度越大、碳当量越高,预热温度越高,常按 75 ℃、100 ℃、150 ℃ 分三档。切割后切口要打磨,把淬硬层去掉再焊接或折弯。省掉预热与打磨,裂纹在切口处潜伏,使用时扩展。
焊接的热输入要控
耐磨板焊接的难点是热影响区软化与冷裂纹。热输入过大,热影响区被回火,硬度掉到 250 HB 以下,那一段的耐磨性等于普通钢;热输入过小,冷速快,氢致裂纹风险上升。规范做法是控制线能量、用低氢焊材、适当预热,焊后不做整体热处理,只做局部去应力。
耐磨件的设计取向
耐磨板用在土方机械、装载机械、矿车、破碎机、输送设备上,失效形式是磨料磨损与冲击。设计时硬度与韧性要平衡:纯磨料磨损工况取高硬度,有冲击的工况要留韧性余量。结构上避免尖角与突变,焊缝避开磨损最剧烈的区域,可更换件用螺栓连接而不是满焊。
到货核四项:成分按出厂质保文件核对碳、锰、铬、钼与硼,碳高于 0.20% 的焊接性会明显变差;硬度按 GB/T 231.1 在板面多点打,按 370~430 HBW 区间判;厚度与平面度逐张量,厚度负偏差直接影响耐磨寿命;超声按 GB/T 2970 一类标准抽检,重点看中心偏析与夹层。切割与折弯的工艺参数按供方技术资料执行。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。