Hastelloy C-2000 的下料与坡口怎么准备?为什么不能用普通砂轮?
Hastelloy C-2000(UNS N06200)属于镍铬钼铜固溶强化合金,镍约 59%、铬约 23%、钼约 16%、铜约 1.6% 是它的成分主线。下料与坡口准备最容易埋隐患:用切过碳钢的砂轮或钢丝刷处理表面,会把铁颗粒嵌进镍基表面,腐蚀就从这些点开始。
铁污染是怎么发生的
镍铬钼合金的耐蚀依赖表面完整的钝化膜。普通砂轮、碳钢刷、甚至车间地面积存的铁屑,都可能通过机械嵌入在表面留下游离铁,这些点的电位与基体不同,在酸性与含氯介质中形成微电池,点蚀优先在此发生。因此从下料开始就要把工具与场地分开,专用砂轮、不锈钢刷与洁净平台是三条硬约束。
切割方式怎么选
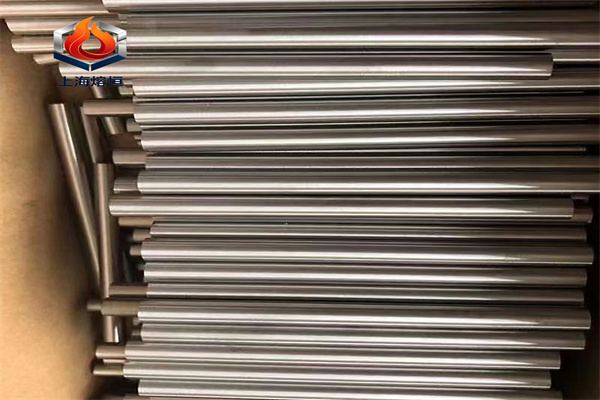
等离子切割速度快但会留下热影响区与挂渣,适合粗下料,之后必须把热影响层完全切除;水刀切割不引入热影响,适合对组织敏感的件;带锯与机械剪切适合薄板与型材。无论哪种方式,切完都要做边缘检查与倒角处理,把毛刺、挂渣与微裂纹去掉。资料给出的密度 8.5 g/cm³、弹性模数 206 kN/mm²、刚性模数 79 kN/mm²,说明这支料韧而不软,切削时对刀具磨损较大。
坡口准备与清洁度
坡口角度与钝边按焊接工艺评定确定,加工后要用专用工具去毛刺,再用丙酮或专用清洗剂去除油污。焊前建议对坡口两侧一定范围内做酸洗或机械清理,确认无氧化色与嵌入物。资料给出的线膨胀系数 12.4 µm/m·℃(20~100℃)、熔点约 1399℃,提示焊接时变形与收缩量都不小,组对间隙与刚性固定方式要提前排布。
热处理与消除应力的边界
资料给出的供货状态分退火(大约拉伸强度 700~1000 N/mm²)与弹簧回火(1300~1600 N/mm²)两档,消除应力制度为 400~450℃ 保温 2 小时空冷。这一点很关键:这类合金的消除应力温度上限偏低,不能像碳钢那样用高温处理去应力,否则会引起析出与耐蚀性下降。工序设计时要把冷成形量与去应力温度一起考虑。
到货复验与文件核对
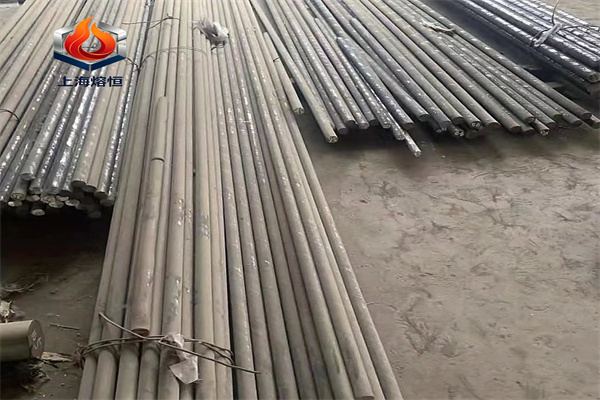
到货建议先核成分单上镍、铬、钼、铜四项标称值与实测范围,再核对标准依据;资料列出的执行标准包括 ASTM B619(焊管)与 ASTM B574(棒),对应 UNS N06200 与 W.Nr 2.4675。若设备用于焊接结构,还应要求提供焊接工艺评定与接头腐蚀试验报告,把接头作为独立验收对象,而不是只看母材数据。
工况反查:什么介质该用它
Hastelloy C-2000 的定位是氧化性与还原性介质并存的场合,典型是硫酸与混酸工况:加铜的改良正是为了补强硫酸环境下的耐蚀。若以焊后耐晶间腐蚀为主,应优先考虑 C-4 或低碳的同类牌号;若不明确介质种类、需要通用兜底,常规的镍铬钼合金更稳妥;介质以盐酸为主时,含钼更高的牌号更对口。选材先把介质种类、浓度与温度摆清楚。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。