TA10 钛管的表面铁污染怎么防?酸洗与清洁度为什么也进验收?
TA10(Ti-0.3Mo-0.8Ni,ASTM Grade 12)属于低合金耐蚀钛,钼 0.2%~0.4%、镍 0.6%~0.9% 是它的成分主线。钛管最容易吃亏的不是强度,而是表面:一点嵌入的铁屑就足以让它在含氯介质里点蚀,而这条通常不写进订货单。
铁污染为什么在钛上格外严重
钛表面靠致密氧化膜耐蚀,膜一旦被铁颗粒或铁锈破坏,铁与钛之间形成电偶,钛作为阴极被保护而铁优先溶解,看似没事;但铁溶解后在钛表面留下的活性点会成为点蚀起点,含氯环境中尤其明显。因此钛制设备从下料、成形到安装都要避免与碳钢直接接触,吊具、平台与工装都宜做隔离。
酸洗与清洁度怎么提要求
酸洗的目的是去除加工污染层与氧化皮,常用硝酸与氢氟酸的混合酸液,配比与温度要按工艺卡执行,时间过长会过度侵蚀表面。资料明确间隙元素是验收重点:氧、氮、氢含量偏高会显著提高强度、降低塑性,焊接接头尤其敏感,因此订货时把氧、氮、氢三项单独写清,比只写按标准更有约束力。酸洗后要用去离子水冲洗并干燥,避免残留酸液。
到货复验与检验方式
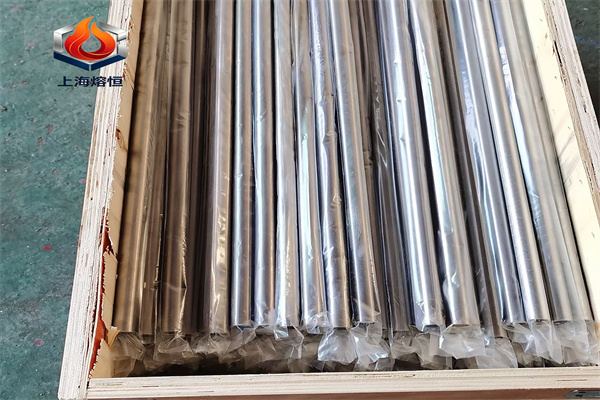
钛管的复验建议按外观、尺寸、水压与涡流展开:外观查有无铁污染与划伤,尺寸查外径与壁厚公差,水压与涡流用于确认致密性与内壁缺陷。资料给出的密度约 4.51 g/cm³、抗拉强度约 485 MPa 一档、无磁、相变点约 890~895℃,许用温度按厂商数据表口径至约 315℃,这几项可作为选材与工艺设计的输入,但复验判定仍以标准与质保书为准。
弯制与成形时的注意
钛管弯制时回弹量大于不锈钢,同一弯曲半径下的回弹差别需要靠模具补偿;弯曲区壁厚减薄与椭圆度要按图纸控制。成形过程中要避免使用碳钢模具直接接触,可用聚氨酯或包覆层隔离。焊接时需要在保护气氛下作业,层间温度与氧化色是重点,银白或淡金色可接受,出现蓝紫色说明保护不足。
装与用的两条纪律
与碳钢或不锈钢设备搭接时要做绝缘,避免形成电偶腐蚀;紧固件宜选同类钛材或绝缘垫片。使用温度不宜超过许用范围,温度过高会加速氧化与吸氢;介质中含氟离子时,钛的钝化膜稳定性下降,应重新评估选材或改用其他牌号。把这些边界写进设备技术条件,比事后补防护更省成本。
工况反查:什么场合该用 TA10
TA10 与工业纯钛的差别只在加钼加镍这一件事,钼镍总量约 1%,成本增加有限,换来的是在含氯与弱还原性介质中更稳定的耐蚀表现,典型用于换热管、海水系统与氯碱装置。介质以强还原性酸为主时应改选其他钛合金或镍基合金;若只要求纯钛的耐蚀且温度不高,工业纯钛更经济。选材先把介质、温度与污染物三条摆出来。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。