HPb59-1 自动车件为什么先定铅档:断屑、热脆与取样位置怎么排?
HPb59-1 属于含铅易切削黄铜,铜 57%~60%、铅 0.8%~1.9%、锌为余量,处于单相黄铜与少量 β 相之间的区间,冷热加工都能做。用它做自动车床件时,要先把铅的档位定下来,因为断屑与热脆这两个相反的风险都由它决定。
铅为什么既不能低也不能高
铅几乎不溶于铜,凝固时被排到枝晶间与晶界形成游离铅相,切削时铅颗粒成为应力集中点,切屑沿此脆断,这就是易切削的来源。铅接近 0.8% 时切屑长而粘、断屑困难,自动车效率下降;铅接近 1.9% 时热加工容易热脆,轧制与挤压开裂风险上升。因此技术条件里的铅不是越靠近中值越好,而要按工序选点:以车削为主的可取偏上,以热锻热挤为主的应取偏下。
成分与外标口径怎么写
成分口径为铜 57%~60%、铅 0.8%~1.9%、铁不超过 0.5%、镍不超过 1.0%、杂质总和不超过 1.0%。同一对照表中还列有美标 C37700 一类、日标 C3771、德标 CuZn40Pb2 与 CW617N、英标 CZ120,各国对铜与铅的区间并不相同,例如德标把铅写成 1.5%~2.5%、杂质总和压到 0.2%。订货要写明依据哪一套,否则同炉料的判定结论可能相反。
取样位置为什么必须覆盖截面
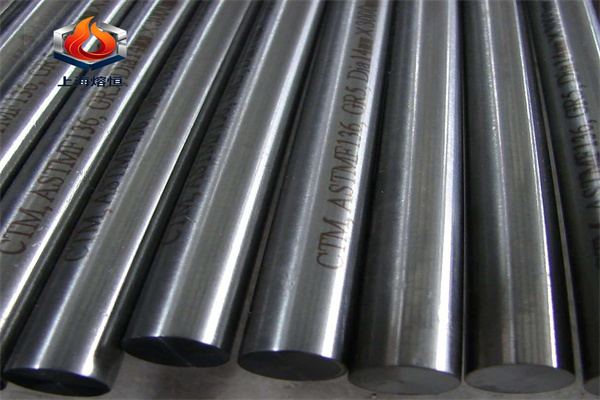
铅在浇铸时容易偏析,同一根棒料的不同部位含量可能有差异,只取表面或只取中心都不能代表整支。合理做法是取样覆盖截面中心与边缘,一支棒上取两处;对多炉合批的料,还要按炉号分批取样。验收时除了判是否在范围内,还应关注批次一致性,因为切削加工的稳定性更依赖铅分布的均匀程度,而不是单点数值。
力学与状态怎么定
资料给出的抗拉强度范围约 400~600 MPa,随状态从软态到冷作硬化态变化,屈服强度、延伸率与硬度与供货状态强相关。自动车床件常用硬态或半硬以保证刚性,技术条件里应写明状态代号与对应的强度或硬度带;只写牌号不给状态,到货料的切削性能与尺寸稳定性都无从判定。
切削与热加工的工艺提醒
切削上宜用锋利刃口与较大的前角,配合合适的切削液带走热量,避免刀刃摩擦生热使铅相局部软化;切屑形态要作为首件确认的一项,发现长屑不断应立即调整参数而不是加大进给硬切。热加工方面,含铅黄铜在较高温度下塑性明显下降,加热温度与保温时间要按供方推荐值控制,并避免在热脆温区反复变形。
到货复验与检验批怎么排
建议把同一炉号、同一状态、同一规格作为一批,每批复验铜、铅、铁与镍的含量,并抽做室温拉伸;尺寸按规格量直径、不圆度与直线度,自动车用料对直径公差尤其敏感。若买方要求第三方复检,应约定取样位置覆盖截面中心与边缘,并在合同中写明铅的判定取点数量,避免复检结论与原验收不一致。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。