NS3303 的热成形与切削怎么排:高钼镍基件的工序窗口?
NS3303 属于低碳高钼镍基耐蚀合金,铬 15.0%~16.5%、钼 15.0%~17.0%、钨 3.0%~4.5%、铁 4.0%~7.0%、钒 0.1%~0.3%,用于强腐蚀介质中的塔器、换热与管道件。这类料的成分决定了它耐蚀很好而热成形与切削都不省事,工序窗口要提前排。
成分为什么定成这样
成分口径为碳不超过 0.01%、硅不超过 0.08%、锰不超过 1.0%、磷不超过 0.015%、硫不超过 0.01%、钴不超过 2.5%。碳被压到 0.01% 以下、硅压到 0.08% 以下,是为了避免碳化物与硅化物在晶界析出而形成贫钼区;钼与钨共同提高抗还原性介质腐蚀的能力,钒在 0.1%~0.3% 之间参与组织控制。资料还特别提示源文档的编号列存在混用,采购时应以标准号加成分表双向核对,不要只凭一个编号下单。
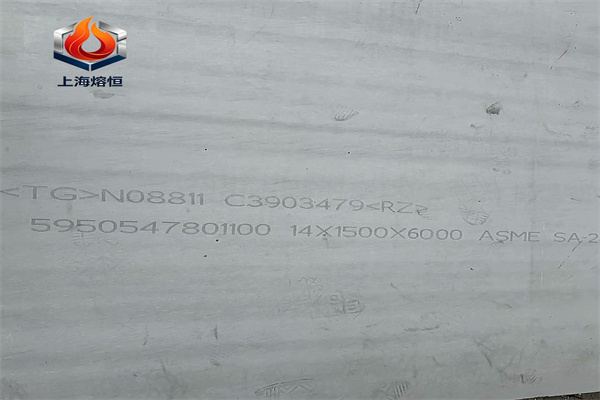
热成形为什么窗口窄
高钼镍基合金的变形抗力大,而热加工温度过高会造成晶粒粗化与表面氧化,温度过低则变形抗力急升、容易开裂。合理做法是控制单道次变形量、保持较高的终锻或终轧温度、并在加工后按固溶制度恢复组织;加热炉气氛要控制硫与碳的来源,燃料含硫会渗入表面形成低熔点相。技术条件宜写明允许的加热温度区间、变形量与固溶处理要求。
切削与冷成形要注意什么
这类合金的导热率低、加工硬化倾向强,切削时热量集中在刃口,刀具磨损快,宜采用较低的切削速度、较大的进给量与锋利刃口,并保证切削液充分到达刃区;工序上避免在同一区域反复走刀形成硬化层。冷成形方面,变形量大的件应分道次并安排中间固溶处理,否则加工硬化后继续变形会引起开裂。
焊接与焊后处理怎么写
镍基耐蚀合金焊接时,焊缝成分与母材应尽量一致,填充金属按与被焊母材同体系选用;热输入过大将导致焊缝与热影响区析出二次相,削弱耐蚀。技术条件应写明焊接方法、填充金属、热输入上限与层间温度,并规定焊缝的表面状态要求:焊缝与热影响区的氧化色必须清理到金属本色,否则氧化层会成为腐蚀的起点。
复验与检验批怎么排
建议把同一炉号、同一固溶批、同一规格作为一批。每批复验铬、钼、钨、铁与碳、硅含量并核对钴与钒;取试样做室温拉伸与硬度;板材与管材量厚度与外径、壁厚;必要时增加晶间腐蚀试验与金相检验,金相放在固溶态进行。若使用方要第三方复检,应约定取样位置与试验方法,避免双方方法不同得出相反结论。
使用与安装环节的边界
安装阶段应把表面清理、酸洗钝化的范围与由谁执行写清楚;与碳钢构件接触的部位要加绝缘垫或隔离,避免电偶腐蚀。若介质含氯离子或属强氧化性环境,应在技术条件中说明,以便供方在成分余量与试验项目上作相应安排;介质与温度这两项写清楚,选材与验收才有统一的基准。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。