RA330 的硅 1.0%~1.5% 为什么给区间:渗碳炉内件复验怎么排?
RA330 属于镍铁铬系耐热合金,对应 N08330 与 Alloy 330,铬 18.0%~20.0%、镍 34.0%~37.0%、硅 1.0%~1.5%、碳 0.04%~0.08%,余量为铁,用于渗碳与热处理炉内构件。它的硅给的是有下限也有上限的区间,这一条与抗渗碳性能直接相关。
硅为什么两头都要卡
成分口径为锰不超过 2.0%、铜不超过 1.0%、磷与硫各不超过 0.03%,铁为余量。硅在高温下参与表面氧化膜的形成,含量在 1.0%~1.5% 区间内有助于提高抗氧化与抗渗碳能力;低于下限时膜的保护性不足,高于上限则塑性下降、热加工与焊接更困难。因此复验要两头判,不能只判上限。
物性数值怎么用
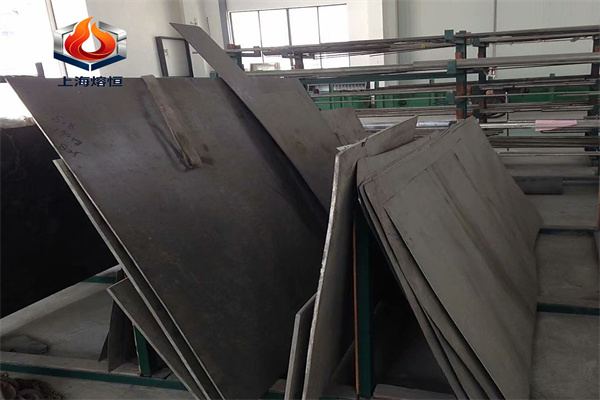
资料给出的密度约 7.94 g/cm³、熔化温度区间约 1343~1393 ℃,并给出英制口径的热膨胀系数 9.7~10.0(in/in·°F×10⁻⁶)与热导率数据。炉内件在热循环下的变形与热应力计算要用实际温区的膨胀与导热数据,英制数值需换算后使用;材料标准与手册中的公制值应以标准文本为准。
炉底辊与结焦件怎么处理
渗碳炉内的辊件与料盘容易结焦与积碳,清理方式直接影响寿命:机械敲打与高压水清理可能造成表面损伤,化学清理要防止残留腐蚀介质。技术条件宜写明允许的清理方式与清理后检查要求,并要求在清理后复核尺寸;结焦反复出现时,应评估炉内气氛与温度分布,而不是单纯更换构件。
焊接与切割怎么排
炉内件多为焊接结构,焊接时应控制热输入与层间温度,选用与母材匹配的填充金属,焊后清理氧化色;等离子或激光下料的热影响区应去除到金属本色,因为热影响区的抗渗碳能力弱于母材。切割余量与焊接收缩量应在下料图上预留,焊接顺序宜对称安排以减少变形。
复验与检验批怎么排
建议把同一炉号、同一状态、同一规格作为一批。每批复验铬、镍、硅、碳与铜、磷、硫含量;取试样做室温与按使用温度的高温拉伸;板材量厚度与不平度,查表面缺陷与分层;焊接件按需做渗透或射线检测。抽样上成分与力学每批至少一件,尺寸与外观按批抽检,留样至本批件投用。
与同类耐热体系的取舍
以渗碳与氧化为主的炉况,本牌号是常规选择;温度更高或含硫气氛更重时,应评估合金化程度更高的体系;若构件以承力为主而温度不高,可考虑成本更低的体系并用表面处理补充抗氧化能力。替代应给出书面判据,包括高温强度、抗氧化与抗渗碳、焊接性三项比较,而不是只比成分表。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。