SP300 预硬模具钢:32 HRC 直接开模,补焊与抛光怎么排?
SP300 是以预硬态供货的模具钢,供货硬度 32 HRC,碳 0.25%、铬 1.30%、钼 0.40%、锰 1.30%。它的用法很直接:来料即可粗加工、精加工与试模,不必再做淬火;难点不在加工,而在补焊与抛光这两道后续工序怎么排。
预硬态买的是时间与变形可控
常规模具钢要先粗加工、淬火、再精加工,淬火变形与开裂风险都压在后道;预硬钢把硬化做在钢厂,模具厂拿到的是 32 HRC 的整块料,切削参数按这个硬度配,型腔一次做到位。代价是硬度档固定:需要 50 HRC 以上的高耐磨场合,预硬钢不合适,得换可淬硬的钢种。
补焊为什么要先预热 150℃
资料写明:与普通预硬钢相比,这一档改良了化学成分,焊接性更好;焊接前预热至 150℃(302°F)可避免焊接过程中产生冷裂,保护气氛下有时可不经预热直接焊接。补焊区硬度比普通预硬钢更软,更接近基体组织硬度,所以抛光与光蚀刻花表面与未焊区几乎一致——这正是模具返修最看重的性质。
补焊工艺怎么定
补焊前把缺陷清到露出完好金属,坡口尽量浅而宽;预热 150℃ 后用小电流、多层多道,层间温度控制在预热温度附近,焊后缓冷并安排一次去应力。补焊区若在型面高光位置,焊后按基体同样的抛光工序走,不要局部加大压力,否则会出现凹坑。
临界点与热处理窗口
资料给出的近似临界点为 Ac1 等于 739℃、Ac3 等于 815℃、Ms 等于 380℃、Mf 等于 270℃;若确需重新淬火,淬火温度 900℃、保温时间按 1 小时/25 mm 壁厚计,淬火介质可用水、油或气体,回火温度 500~600℃。Ms 在 380℃ 说明淬火时马氏体转变开始得早,厚件内外温差造成的应力不可忽视。
加工与抛光注意点
32 HRC 属于可切削但已偏硬的区间,粗加工用涂层硬质合金,精加工控制切削深度避免让刀;电加工后表面会有一层变质层,高光模必须先去除再抛光,否则抛光时变质层剥落形成麻点。预硬钢的抛光性依赖纯净度,订料时把非金属夹杂物级别写进技术条件,比事后抱怨抛光出点更有效。
什么件该选它,什么件不该
中小型注塑模、压铸模的模架与镶件、试模件、交期紧的单套模,选预硬钢省工序;大批量冲裁模、玻璃模、需要 50 HRC 以上耐磨的件,不该用它。另一个判断点是修补频率:返修多的模具,补焊区与基体硬度接近这一条,比硬度高几档更值钱。
订料与到货核对
试模阶段的尺寸补偿
预硬钢不重新淬火,尺寸变化主要来自切削应力与时效收缩,量级比淬火变形小。试模后若发现型腔偏小,补焊与重新加工都可行;若偏大,只能镶补。首件试模前预留 0.05 mm 左右的抛光余量,抛光后复测,把实测值记入模具档案,后续同型模具可直接按此补偿。
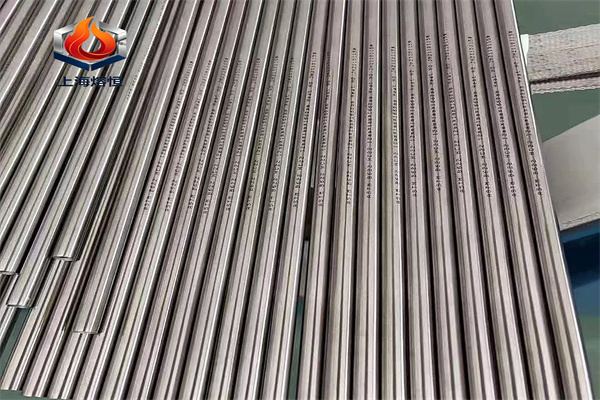
订货写清预硬硬度与允许范围、探伤要求、平直度与黑皮余量;到货核对硬度分布(表面与心部各测几点)、低倍组织与尺寸。上海熔恒特种合金有限公司常备预硬模具钢的板材与模块常规规格,现货直供,可按图纸零切下料与定尺加工,随货质保书与炉号可查,支持第三方复检与拿样。工艺参数取自公开材料资料与厂商技术公报,参考,以质保书为准。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。