GH738 盘件毛坯余量怎么留:8.16 的密度与 34~40 HRC 的车削账?
GH738 盘件毛坯余量是三笔账之和:车削余量、热处理变形补偿与取样余量。它对应 Waspaloy、UNS N07001、W.Nr 2.4654,密度 8.16 g/cm³,时效态硬度 34~40 HRC,固溶态 20~25 HRC。一只外径 600 mm、厚 60 mm 的盘,按密度算净重约 138 kg,毛坯一旦多留 5 mm 单边,车削工时就多出三成,刀具消耗也跟着涨。
固溶与时效两道火各改一次尺寸
这支料的标准制度走三段:1080℃×4 h 空冷固溶,845℃×24 h 空冷稳定化,760℃×16 h 空冷时效。固溶温度高、冷速快,细长盘与薄壁环在空冷过程中会翘;稳定化与时效温度低,变形量小但会叠加前一道的残余应力。毛坯余量的经验分法是:外径与厚度方向各留 4~6 mm 给固溶变形,时效后再留 1.5~2 mm 给精车。把两道火合并算成一次余量,往往在精车时发现余量不足。
34~40 HRC 决定粗车在哪个状态做
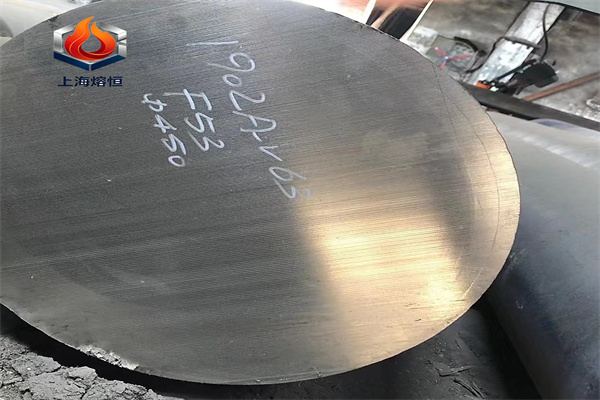
固溶态硬度只有 HRC 20~25,车削轻快,但表面会留下较深的加工硬化层;时效后硬度升到 HRC 34~40,再切就费刀。常规做法是固溶态粗车,留 2~3 mm 余量,时效后只做精车与磨削。若图纸要求全部尺寸在时效后成形,刀具要选涂层硬质合金,切深控制在 0.5~1 mm,线速度比切 45 钢低一半左右,并保持连续切削避免让刀。
切削热出不去,余量就要多留
镍基合金热导率低,切削热集中在刀刃附近,工件表层温度高、里层低,冷下来以后表层收缩,尺寸会往回走。这也是精车要分两刀的原因:头一刀切 1 mm 让应力释放,停 12~24 h 再切末一刀 0.3~0.5 mm。薄壁环件还要在两刀之间松开夹具,让工件自由回弹,否则夹紧力卸掉后又变形,尺寸白做。
取样余量别被车掉
盘件的力学试样与金相试样要从本体取,取样位置与方向在技术条件里写明。毛坯设计时把取样块单独立出来,或者在轮毂加厚 10~15 mm 专门留取样区,避免为了取样把成品尺寸吃掉。若按随炉试棒考核,试棒的热处理必须与零件同炉同制度,这一点在采购单上要单独写一行。
到货核哪三组数
毛坯到货先核三组:一是外形尺寸与单边余量,用超声测厚核对最薄处;二是硬度,固溶态应在 HRC 20~25,超上限说明固溶冷速不够或成分偏;三是超声,按 AMS 标准做内外缺陷扫查,不允许裂纹、缩孔、白点一类危害性缺陷。牌号与成分体系按 GB/T 14992,棒材与锻件产品规范可引 ASTM B637 与 AMS 5708、AMS 5828。
什么情况改用近净成形
批量上到几十件、且盘形复杂时,用近净成形锻件或环形轧制坯,单边余量可压到 2~3 mm,材料利用率从三成提到六成以上。代价是模具费与首件验证周期,小批量不划算。判断的分界不是单价,而是「车削工时 + 材料损耗」与「模具摊销」两条曲线的交点,盘径越大、批量越大,越偏向近净成形。
单边余量与超声测厚怎么对上
毛坯余量定完,验收时要用超声测厚把最薄处找出来。做法是沿圆周均布 8 条母线,每条母线测 5 点,记录最小值与最大值;两者差值超过 3 mm,说明锻件偏心或壁厚不均,车削时会出现一侧余量不足、另一侧白切。把测厚记录附在质保书后面,后续车削工序按实测值分配余量,比按图纸名义尺寸算更稳。
余量留多了的代价不只是工时
单边多留 3 mm,一只 600 mm 盘要多切掉十几公斤料,车削工时增加约三分之一,刀具消耗同步上升。更麻烦的是切削热与残余应力:切除量大,表层与里层的应力重新平衡,精车后尺寸漂移的风险更高。所以余量不是越保险越好,而是按变形实测值加一个可控的安全量,并在首批加工后回头修正。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。