Inconel 690 管束酸洗为什么先做熔盐预处理?
Inconel 690 管束酸洗前要做熔盐预处理,原因是高铬氧化皮致密、与基体结合紧,直接进酸洗槽要么洗不掉、要么咬出麻点。它对应 UNS N06690、NS315、Alloy 690,含镍不小于 58%、铬 27.00%~30.00%、铁 7.0~11.0%、碳不大于 0.05%,密度 8.19 g/cm³,熔化范围 1343~1377℃。
高铬带来的氧化皮特性
铬 27%~30% 让这支料在高温下迅速长出以 Cr₂O₃ 为主的氧化皮,膜层薄而致密,是它耐蚀与抗氧化的本钱,但也是酸洗的麻烦。氧化皮与基体的界面存在一层贫铬区,酸洗时如果只靠硝酸加氢氟酸长时间浸泡,氧化皮未除净,贫铬区先被咬穿,管壁出现点蚀坑。
熔盐预处理把氧化皮松开
熔盐预处理在 400~480℃ 的氢氧化钠与硝酸钠混合盐浴中进行,保温 10~30 min,氧化皮与盐反应生成可溶的铬酸盐,同时因热震与体积变化而疏松。出炉后水淬,氧化皮爆裂脱落,再进酸洗槽只需短时处理就能露出均匀的银白色表面。这一步对薄壁管尤其重要,能把酸洗时间压到几分钟。
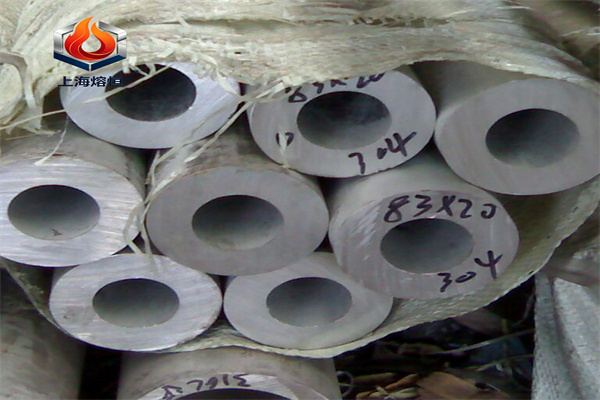
加热炉气要控硫
这支料加热前必须清洁,须在低硫气氛中加热,敞开加热时炉气应保持微还原,防止过度氧化。硫含量高会在晶界形成硫化物,后续酸洗洗不掉,服役时成为晶间腐蚀的起点。燃气炉要控硫,电炉相对好控,但炉膛残留的油污与标记笔迹也要清掉。
退火 1040℃ 与冷拔管的力学
厂商手册给出的常用退火温度约 1040℃,690 属固溶合金,不能靠热处理强化,通常以退火态使用。冷拔管 12.7×1.27 mm 的室温屈服 461 MPa、抗拉 758 MPa、延伸率 39%;19.0×1.65 mm 的屈服 379 MPa、抗拉 700 MPa、延伸率 46%。壁厚越小、冷拔量越大,屈服越高,订货时按实际规格对照。
敏化与晶间腐蚀怎么防
高铬加低碳(不大于 0.05%,核电向要求不大于 0.04%)的设计,目的就是让焊接热影响区不析出晶界碳化物。即便如此,焊接与热弯后仍建议做晶间腐蚀试验,按标准煮沸试验判定。管束在胀接与焊接后,残留的酸洗液必须冲净,氯离子残留会引起应力腐蚀。
采购与到货复验
订货写:规格与壁厚公差、交货状态(退火态)、碳与钴的上限(核电向另有限值)、晶间腐蚀试验要求、以及表面状态(酸洗白、无氧化皮残留)。牌号按 UNS N06690,管材可参照 ASTM B166 与 ASTM B163。到货核外径、壁厚、椭圆度,再做成分与晶间腐蚀复验。
管束的涡流与尺寸验收
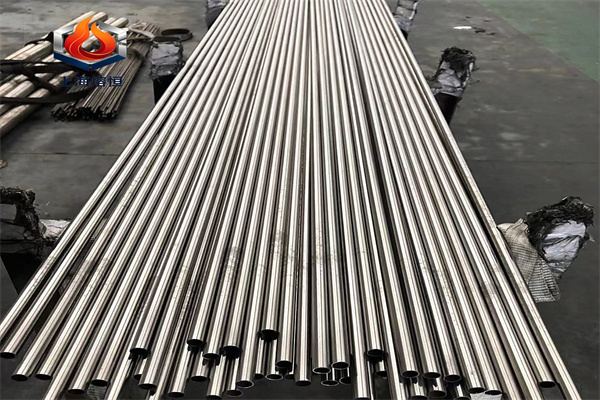
换热管到货做涡流探伤,按标准规定的伤深当量判级,同时测外径、壁厚与椭圆度。壁厚公差通常按名义值的 ±10%,椭圆度不超过外径公差的 80%。管端要平齐、无毛刺,管端 100 mm 范围内不允许有划伤,因为这一段要胀接或焊接,表面缺陷直接变成泄漏通道。
氯离子残留的控制
酸洗与清洗用水要控氯离子,残留氯离子在管束的缝隙与胀接区浓缩,会引起点蚀与应力腐蚀。清洗后用去离子水冲,烘干后再封口;海运包装加干燥剂,木箱不与被酸洗面直接接触。现场存放时管端封帽不要提前拆,拆了就要及时安装。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。