Alloy 602CA 炉辊焊接为什么配 ERNiCrFe-12:24%~26% 的铬怎么接?
Alloy 602CA 炉辊焊接配 ERNiCrFe-12 焊材,是因为母材含铬 24.0%~26.0%、碳 0.15%~0.2%、铝约 1.8%~2.4%,同质焊材的裂纹敏感性高,而异种镍铬铁焊材的塑性储备更好。这支料对应 UNS N06025、W.Nr 2.4633,密度 8.90 g/cm³,熔点 1325~1370℃,常用在 1100~1200℃ 的辐射管与炉辊上。
高铬高碳是为了抗高温氧化与蠕变
铬 24%~26% 保证 1200℃ 级的长时抗氧化,碳 0.15%~0.2% 形成粒状碳化物强化晶界,抗蠕变开裂。铁 8.0%~11.0% 降低合金成本并稳定组织,微量钇与锆提高氧化膜的附着性,减少热循环剥落。这套配方的代价是热加工窗口窄、焊接时容易在热影响区析出粗大碳化物。
为什么不用同质焊材
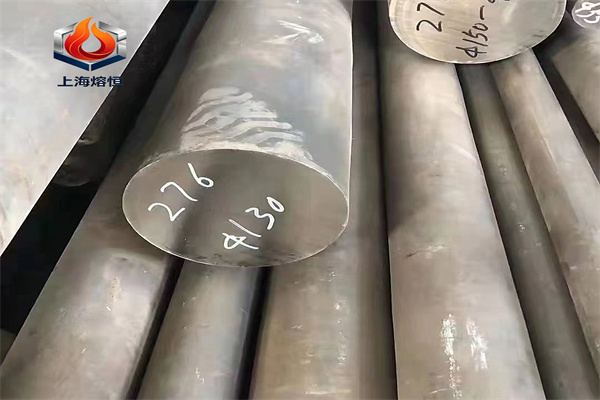
同质焊材的铝与钛含量接近母材,焊缝金属在凝固时析出量大,结晶裂纹倾向高;高碳也让焊缝的晶界碳化物连续分布,服役时成为裂纹扩展通道。ERNiCrFe-12 的镍铬铁配比塑性好、凝固区间窄,焊缝的抗裂性与高温塑性都更稳,代价是接头强度略低于母材,设计时按接头系数折减。
焊接工艺的四个控制点
一是热输入,线能量控制在 10 kJ/cm 以内,小电流、多层多道,层间温度不超过 150℃;二是坡口,用机加工代替火焰切割,坡口面不得有氧化层与渗碳层;三是保护,背面充氩,正面用氩氦混合气提高熔深;四是焊后处理,不做整体固溶,只做局部去应力,温度低于母材的碳化物析出敏感区。
焊缝的高温服役表现怎么验
炉辊焊缝的失效多是热疲劳与氧化共同作用:启停时温差大,焊缝与母材的膨胀差在熔合线产生剪应力,氧化沿晶界推进。验收做三件事:焊缝的着色渗透查裂纹;接头的高温拉伸与弯曲;以及金相看熔合线的碳化物形态。有条件时做热震循环试验,比单看常温强度更接近实际。
炉辊的尺寸与变形控制
炉辊长径比大,焊接时容易弯曲。做法是对称分段焊、焊后立即用保温毯缓冷,并在专用托架上校直;校直在 900℃ 以上进行,低于此温度校直会开裂。辊面加工留 1~1.5 mm 余量,焊后精车,辊面跳动控制在 0.3 mm 以内,超差会影响带材跑偏。
采购与到货复验
订货写:形态(板、管、棒、锻件)、交货状态、碳与铝钇的成分区间、焊材牌号、以及是否要求提供焊接工艺评定。牌号按 UNS N06025,材料标准可参照 ASTM B166、ASTM B168 与 ASME SB166、SB168。到货核成分与尺寸,高温件另做 1100℃ 级的高温拉伸或持久。技术口径参照。
渗碳与氮化气氛下的表现
602CA 的高铬让它在渗碳气氛里比普通镍基合金耐用,但长期渗碳仍会在表面形成碳化物层,降低塑性。炉内件设计时避免让工件与炉辊直接接触,加垫块或托架;已经渗碳的辊面不要用机械方法强行打磨,打磨产生的裂纹会向内部扩展。
备件与焊接修复的边界
炉辊属于易损件,焊接修复要评估剩余壁厚与裂纹深度。裂纹深度超过壁厚 20% 或已贯穿,直接换新;浅表裂纹打磨消除后补焊,补焊前预热 150~200℃,焊后缓冷并做局部去应力。修复次数设上限,同一位置不允许反复补焊。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。