Alloy49 冲压引线框:0.1 mm 料厚的模具间隙怎么定?
Alloy49 冲压的模具间隙按料厚的 8%~12% 取,0.1 mm 料厚对应单边 0.008~0.012 mm,间隙偏大毛刺高、偏小模具磨损快。它对应 UNS K94840、49Ni-Fe 定膨胀合金,含镍 49%、碳不大于 0.05%、硅不大于 0.30%、铬不大于 0.025%、硫不大于 0.025%,密度 8.17 g/cm³,熔点 1427℃。
这支料为什么用于封接
镍 49% 的铁镍合金走定膨胀路线,与硬玻璃的膨胀曲线接近,封接后残余应力小。碳、硅、铬、硫四项压得很低,是为了保证表面氧化膜的均匀性与封接浸润性;铬不超过 0.025%,避免形成难溶的铬氧化物影响封接。
0.1 mm 料厚的冲压难点
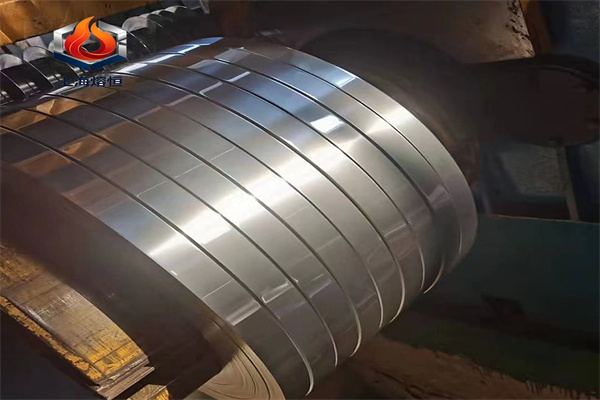
薄料的抗拉只有 552 MPa 量级、延伸率约 30%,看似好冲,实际难点在毛刺与平面度:间隙稍大,毛刺高度超过料厚的 5%,封接时会顶破玻璃;间隙稍小,冲头磨损快,几万次后尺寸漂移。模具要选硬质合金,冲头与凹模的间隙按料厚公差中值配。
冲压油与表面清洁
薄料冲压用低粘度冲压油,黏度高了带不走、残留在料面,封接前必须彻底脱脂。脱脂用碱性清洗加超声,漂洗后用去离子水冲,烘干。残留油污在封接炉里碳化,形成黑点,直接导致气密性不合格。
毛刺处理与去应力
毛刺高度按料厚的 5% 控,超差的件用滚光或电解去毛刺,不要用机械打磨,打磨会在薄料上留下变形。冲压后的引线框有加工硬化,若后续要弯折,先做去应力退火,温度按材料状态定,退火后膨胀系数会随状态变化,封接参数要重新标定。
交货状态与膨胀系数
定膨胀合金的成品状态(软态或冷作态)直接影响膨胀系数与封接应力。订货时把交货状态与膨胀系数的考核温区写清,只写「符合标准」无法验收。带材的厚度公差、平面度与毛刺高度三项也要写进技术条件。
采购与到货复验
订货写:牌号、带材厚度与公差、交货状态、膨胀系数考核温区、表面粗糙度、毛刺要求、以及是否要求气密性试片。牌号按 UNS K94840,技术口径参照。到货核成分、厚度、力学(抗拉 552 MPa 量级、延伸率 30% 量级)与表面。
带材的厚度公差与平面度
0.1 mm 带材的厚度公差通常按 ±0.005 mm 控,超差的料冲出的件尺寸不稳。平面度按每米多少毫米计,卷材开卷后的瓢曲要在矫平机上处理,矫平后再冲。来料检验要测厚度与瓢曲,不能只看宽度。
模具的维护周期
薄料冲压的模具磨损快,冲头刃口每几万次就要研磨。研磨后间隙变化,要重新对刀;刃口研磨量超过 0.05 mm 的冲头更换。模具维护记录与冲压件的毛刺检测记录一起保存,便于追溯批次的尺寸波动。
封接前的表面处理
冲压件封接前要做预氧化,在湿氢或空气中短时加热,让表面形成一层致密的氧化膜,玻璃才能浸润。预氧化的温度与时间按玻璃牌号定,膜太薄浸润不良,太厚产生气泡。处理后不要用手直接拿,指纹会污染表面。
包装与转运
0.1 mm 的冲压件极易变形,叠放会压出印痕。用分隔盒单层摆放,盒内衬无硫纸,转运时避免振动。开箱后尽快使用,长期存放的件表面会氧化变色,封接前要重新处理。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。