DILLIDUR 400 怎么钻孔:400 HB 与麻花钻的取舍?
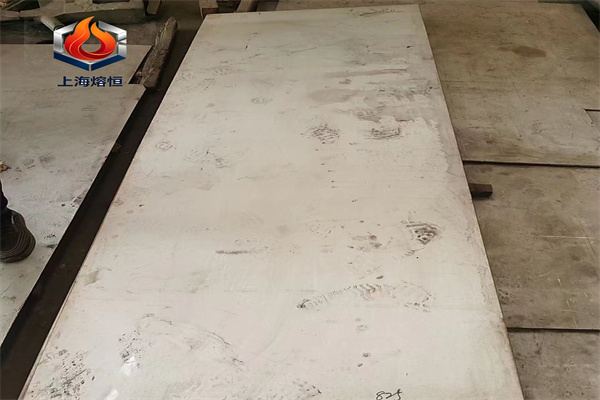
DILLIDUR 400 的钻孔方案是两条:硬质合金钻头或涂层高速钢钻头,普通麻花钻在 400 HB 的硬度下几十个孔就钝。它属高强度耐磨钢板,含碳不大于 0.20%、锰不大于 1.80%、铬不大于 1.50%、钼不大于 0.50%、镍不大于 0.80%、硼不大于 0.005%,钢水经全镇静与细晶粒化处理。
碳当量决定可加工性
碳当量按 CEV 与 CET 两式计算,厚度 10 mm 时 CEV 约 0.45、CET 约 0.30;厚度增到 80 mm,CEV 升到 0.63、CET 0.36;120 mm 时 CEV 0.67、CET 0.37。碳当量越高,切削与焊接的难度越大,厚板的钻孔要降速、加冷却,焊接要预热。
钻头的选择与参数
硬质合金钻头取线速度 20~30 m/min,进给 0.05~0.1 mm/r;涂层高速钢钻头取线速度 8~12 m/min,进给 0.03~0.06 mm/r。钻尖角 140 度,横刃修短,减少轴向力;钻头要刚性好,长径比不超过 5,深孔分段钻。
冷却与排屑
钻孔时用内冷或外冷充分冷却,切削液浓度提高;排屑不畅会让钻头二次切削,温度升高、磨损加快。每钻 1~2 倍直径退刀排屑,深孔用啄式循环。孔口出现蓝紫色说明温度过高,立即降速。
孔口质量与后续工序
孔口毛刺用倒角刀去除,倒角 1×45 度;孔壁不允许有撕裂与硬化层过深,硬化层深度超过 0.2 mm 时,螺栓装配后容易松动。重要连接孔钻后用铰刀修整,尺寸公差按 H12 控。
能不能用等离子或激光打孔
等离子与激光可以打孔,但孔壁会形成一层淬硬的重铸层,硬度高于母材、塑性差,成为裂纹源。承力孔不建议用热切割,必须用时把重铸层磨掉,磨到露出母材再铰孔。切割后的板边同样要打磨。
焊接与钻孔的先后
先钻孔后焊接,孔内会进飞溅与焊渣,清理困难;先焊接后钻孔,焊缝区的硬度不均,钻头容易偏。实际做法是先在非焊缝区钻孔,焊缝区的孔留到焊后钻,焊接时对孔位做遮蔽。预热 100~150℃ 与低氢焊材的要求不变。
采购与到货复验
订货写:牌号与厚度、硬度要求(400 HB 级)、碳当量或成分限值、表面质量、以及切割与坡口要求。到货核硬度(逐张或按批抽测)、厚度与平直度;硬度低于下限的板耐磨性不足,高于上限的板加工困难,两端都要控。技术口径参照。
切割方式对边缘硬度的影响
等离子与火焰切割会在板边形成淬硬层,硬度可达 450 HB 以上,塑性差。切割后把边缘磨掉 1~2 mm,磨到母材硬度;不磨直接焊接,淬硬层在热影响区形成裂纹源。水切割没有热影响,但速度慢、成本高。
折弯的预热
厚板折弯前预热 100~150℃,降低变形抗力、减少开裂;折弯半径按板厚的 3~4 倍取,小于这个值要分道次。折弯方向与轧制方向的关系同样影响开裂率,排料时避开。
螺栓孔的配合
耐磨板的连接多用沉头螺栓,螺栓孔的配合公差按 H12 控,孔壁垂直度不超过 0.2 mm。孔大 0.5 mm 以上,螺栓预紧后衬板会松动,冲击工况下螺栓剪断。钻孔后用铰刀修整,不要靠扩大孔径凑位置。
备件与更换周期
衬板的磨损按厚度减薄量判,减薄到原厚度的 60% 就该换。局部磨损快的部位做加厚或改用可更换的镶嵌块,避免整张板提前报废。更换时检查基体钢板,基体也被磨薄的要一并处理。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。