CuNi10Fe1Mn 管束为什么怕含硫润滑剂:1%~2% 铁的保护膜怎么保?
CuNi10Fe1Mn 管束怕含硫与含铅的润滑剂,因为这支 90-10 白铜的耐蚀性依赖表面含铁的保护膜,硫会破坏膜、铅会造成局部脆化。它含镍 9.0%~11.0%、铁 1.0%~2.0%、锰 0.5%~1.0%,对应 UNS C70600、W.Nr 2.0872、BFe10-1-1。
铁 1%~2% 是耐海水冲刷的关键
白铜在海水中形成的保护膜含铁与镍的氧化物,铁 1.0%~2.0% 保证膜能快速形成并自我修复。铁低了膜薄、抗冲刷能力差,流速稍高就出现冲击腐蚀;铁高了塑性下降。锰 0.5%~1.0% 改善热加工性并参与膜的形成。
流速为什么要控制
白铜管的耐冲刷流速有上限,超过上限保护膜被剥离,腐蚀速率快速上升。设计时按管径与介质核算流速,结构上避免局部加速:弯头、变径、管板入口这些位置流速高,必要时加防冲板或护套。投产前做流速核对。
硫与铅为什么是禁忌
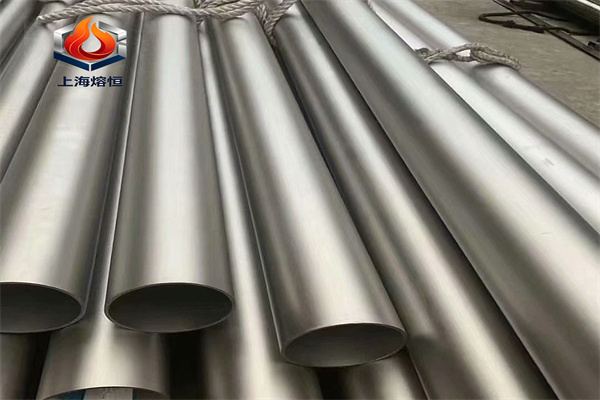
硫与铜生成硫化物,破坏保护膜,表面出现黑色斑点并发展为点蚀;铅会造成局部脆化,在应力作用下开裂。加工与安装中避免接触含硫切削液、含铅密封材料与含铅油漆,管束与管板之间不用含铅垫料。
胀接与焊接的顺序
管束与管板常用胀接或胀焊结合,胀接质量取决于管材塑性、硬度与胀接工艺。胀接后做 250~300℃ 去应力,温度不能高,高了管材软化、胀接强度下降。胀焊结合时先焊后胀,避免焊接热影响胀接区。
到货的扩口与压扁试验
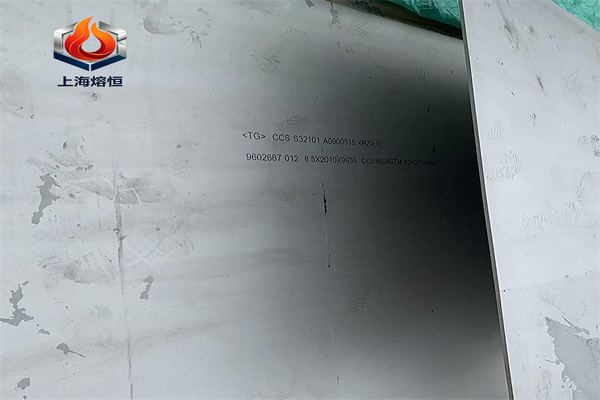
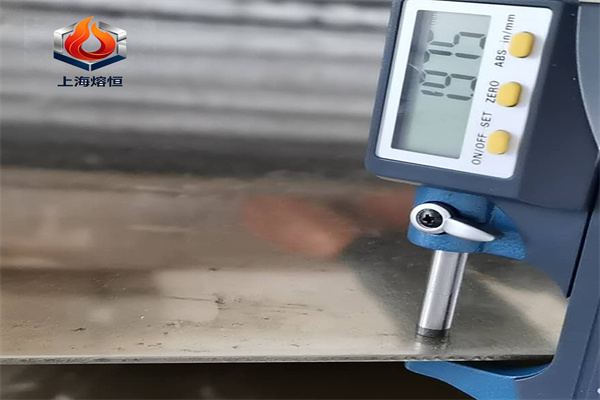
冷凝管到货做扩口与压扁试验,比拉伸更能说明塑性:扩口率按标准,压扁到规定高度不出现裂纹。管材的壁厚公差、椭圆度与表面质量同样要控,壁厚不均会造成局部流速高、腐蚀快。
水压与运行前的检查
组装后做水压试验,试验用水控氯离子,试压后排水烘干。运行前冲洗管路,去除焊渣与杂物,杂物沉积处会形成缝隙腐蚀。停机时排空积水,避免滞留海水浓缩。
采购与到货复验
订货写:牌号、规格与壁厚公差、交货状态(退火态)、成分区间(镍、铁、锰)、力学与扩口压扁试验要求、以及表面质量。供货标准可参照 DIN 17664 与 ASTM B466、B151,技术口径参照。
管板的材质匹配
管板多用同体系白铜或海军黄铜,与管束的电偶电位接近,减少电偶腐蚀。管板与管束的硬度要匹配,胀接时管材先变形、管板不裂。异种材料连接时加绝缘垫,切断电偶回路。
停用期的保护
停机时排空积水并烘干,避免滞留海水浓缩;长期停用的管束充氮或干燥空气保护。重新投运前冲洗并做水压试验,确认无泄漏。停用期的腐蚀往往比运行期更严重。
管束的清洗与钝化
新管束安装前清洗,去除制造过程中的油污与杂物。白铜可做钝化处理加速保护膜形成,钝化液按工艺,处理后充分冲洗。投运初期缓慢升流速,让保护膜在低流速下先形成,再逐步提到设计流速。
腐蚀监测
运行中定期取水样分析铁与铜离子含量,离子浓度上升说明腐蚀加剧;停机检修时抽管检查内壁,测量壁厚与点蚀深度。监测数据与运行工况对照,判断是流速问题还是介质问题。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。