GH3652 炉底板:厚度与支承间距怎么定?
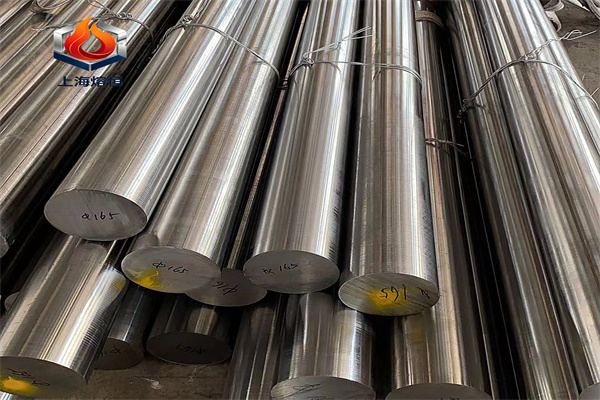
GH3652 炉底板的厚度与支承间距按高温强度与蠕变变形定,不是按常温强度定。这支镍基抗氧化合金含铬 25.50%~28.50%、镍为余量、铝 2.80%~3.50%、铈不超过 0.030%,密度 7.97 g/cm³,熔化温度区间 1355~1380℃,1100℃ 抗拉不小于 145 MPa、100 h 持久不小于 29 MPa,使用温度可到 1100℃。
为什么厚度不能按常温算
炉底板在高温下长期承受自重与工件载荷,控制变量是蠕变而不是屈服。温度越高,蠕变速率上升越快,同样厚度的板在 1100℃ 的变形量可能是 900℃ 的数倍。设计时按使用温度查持久与蠕变数据,用允许的挠度反推厚度与支点间距,再留出氧化减薄的余量,这才是可执行的算法。
支承间距与挠度的关系
板的挠度与跨度的四次方成正比、与厚度的三次方成反比,支点稀一点,挠度上升很快。炉底板常见的失效是中部下凹,导致工件放置不平、局部过热。缩小支点间距比加厚板更经济,但支点本身也要耐高温并允许热膨胀;支点与板之间宜留滑动面,避免热胀时被顶弯。
高铬低镍的成分代价
铬 25.50%~28.50% 换来优异的抗氧化,1100℃ 下氧化速率低,1000℃ 的氧化增重口径约 0.112 g/(m²·h),比 304 不锈钢低一个量级。代价是基体为镍基、塑性与焊接性不如固溶强化型铁基合金,热加工窗口窄,厚板焊接需要预热与工艺评定。选它做炉底板,是把寿命放在成形性之前。
铈 0.030% 为什么要卡
稀土铈提高氧化膜的附着性,抑制氧化皮剥落,对抗热循环至关重要。含量过低,氧化膜容易起皮;过高会偏聚在晶界,损害热加工性与持久强度。0.030% 的上限就是在这两者之间取平衡。复验时应把铈单列一项报实测值,而不是混在杂质总和里。
焊接与拼接
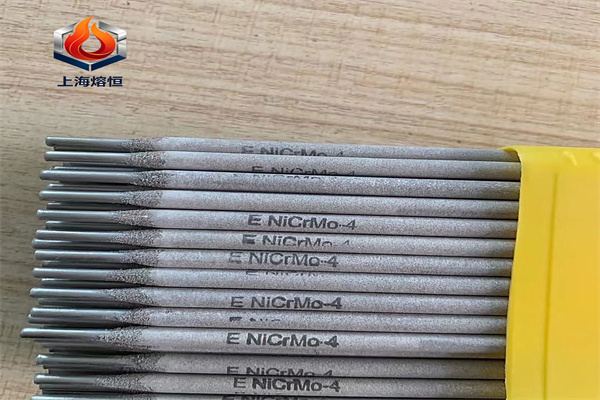
大面积炉底板往往由几块拼焊而成。高铬镍基合金的焊接裂纹敏感,热输入要控制,层间温度不宜过高,焊后按工艺做固溶或退火以恢复塑性。拼接缝是氧化与开裂的起点,应尽量布置在低应力区;若结构允许,用搭接加螺栓的机械连接替代焊缝,检修时更换也方便。
采购与验收要点
核五项:成分(铬、铝、铈与碳)、交货状态、尺寸与平直度、力学指标(室温与 1100℃)、以及表面质量。牌号体系按 GB/T 14992,产品标准与试验方法在合同里写明(技术公报、材料标准可作对标)。炉底板属于长期承温件,建议按批留随炉试片,服役后对比组织与硬度,为更换周期提供依据。
氧化减薄余量怎么留
高温件的设计厚度要在强度计算值之上再加氧化减薄余量。1100℃ 长期运行,年减薄量按氧化速率估算,再乘设计寿命;工件接触面与炉气冲刷面还要单独加。余量留得过多会抬高自重与热容,反而增加支点载荷,所以应按实际工况算,而不是一律加厚。检修时测得的减薄量回过头来修正这个余量,设计才越做越准。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。