MP35N 医用丝为什么先看夹杂物等级?
MP35N 医用丝的验收顺序是纯净度在前、强度在后,因为夹杂物是植入件疲劳与腐蚀失效的起点。这支钴镍铬钼合金含镍 33.00%~37.00%、铬 19.00%~21.00%、钼 9.00%~10.50%、铁不超过 1.00%、钛不超过 1.00%、碳不超过 0.025%,余量为钴,密度 8.43 g/cm³,弹性模量约 234 kN/mm²。
强度是怎么来的
这支料的强化路径与其他沉淀硬化合金不同:退火态屈服约 414 MPa、抗拉约 931 MPa,冷减面率 25% 时屈服升到约 1034 MPa、抗拉 1172 MPa,35% 时抗拉可达 1336 MPa;冷作后再经 538~593℃×4 h 时效,抗拉可到 1900~2200 MPa。强度主要来自冷作形成的形变组织加时效析出,退火态不响应时效硬化,这一点在工艺排序上必须记住。
夹杂物为什么比强度更要紧
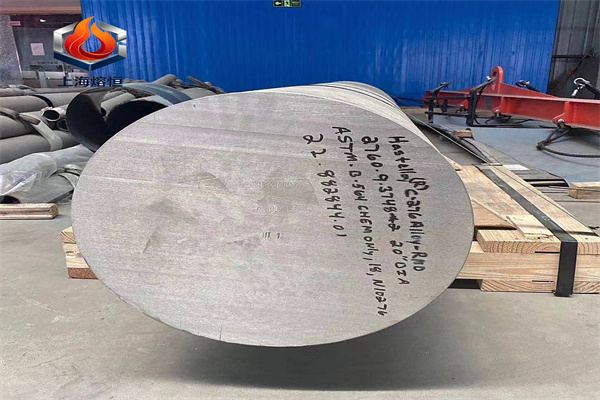
植入件长期承受交变载荷并处于体液环境,夹杂物与基体的电位差会引发点蚀,点蚀坑成为疲劳裂纹源;粗大夹杂还会在拉丝过程中造成断丝与表面划伤。因此验收应要求按标准方法做夹杂物评级,并限制最大夹杂尺寸,而不只是给一个抗拉下限。真空熔炼加电渣或自耗重熔的路线,是控制夹杂的基本条件。
丝材的表面与尺寸
医用丝的直径常在 0.1~2 mm 之间,表面不允许有划伤、折叠、结疤与拉丝模痕。表面缺陷在后续绕簧或编织时会放大,成为应力集中点。尺寸测量要用合适的量具,圆度与直径公差按用途约定;同批丝的直径波动会影响绕制后的圈径与刚度,包装方式也要防止丝材在运输中弯折。
时效与矫直的顺序
冷作强化后再时效,温度取 538~593℃、保温 4 h 空冷,温度过高会让形变组织回复、强度掉下来。矫直放在时效前还是后,影响残余应力分布与直线度:时效前矫直,时效过程中应力部分释放,直线度变化;时效后矫直,会重新引入应力,牺牲一部分强度。高强件通常先矫直再时效,并对直线度留出余量。
耐蚀与工况匹配
钴镍铬钼体系在海水、体液与含硫化氢环境中耐蚀性良好,这也是它在油气与医疗两个领域都被采用的原因。但它不是万能的:强氧化性酸、高温高浓度氯离子环境仍会腐蚀;与异种金属接触时要注意电偶腐蚀。选材时应把介质、温度与受力状态一起给出,单看牌号无法判断适用性。
采购与复验
核五项:成分(镍、铬、钼与碳、硼的上限)、熔炼路线、冷减面率或交货状态、力学(注明是否时效)、以及夹杂物与表面。标准体系可引 ASTM F562 与 ISO 5832,AMS 5758 对应固溶棒、AMS 5844 对应冷作强化、AMS 5845 对应冷作加时效。医用件还应索取生物相容性相关文件,按用途另行约定。
拉丝与中间退火的道次安排
从盘条拉到成品丝,减面率要分道次控制,单道次过大容易断丝与产生中心裂纹,过小则效率低、加工硬化不足。道次之间安排中间退火,温度过高会晶粒粗大,过低则塑性恢复不够。退火后的表面要清洗干净,残留润滑剂在后续时效时会碳化,形成表面缺陷。成品道次的减面率直接决定交货强度,订货时应写明。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。