C37700 热锻件的裂纹,常出在铅 1.5%~2.5% 的上限那头
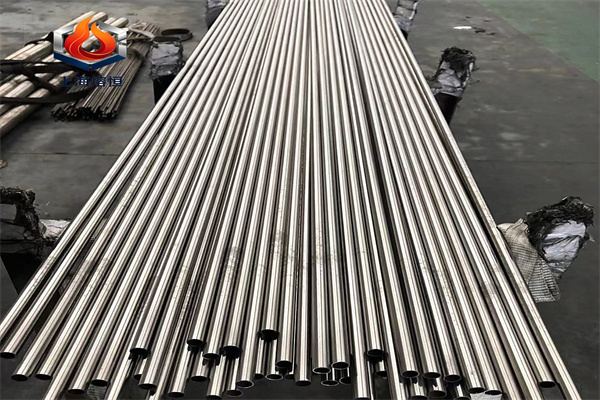
C37700 是可锻黄铜,铜 58.0%~61.0%、铅 1.5%~2.5%,按 ASTM B124M 供货,用于热锻件与模压件。铅在这支料里的作用是让断屑顺畅,但它同时是热锻裂纹的来源:铅偏高时晶界低熔点相增多,拉应力足够大就沿晶开裂,模压件的边角与飞边根部最先出问题。
铜量决定 α 与 β 的比例
铜 58.0%~61.0% 是较宽的区间,同批不同炉次的铜含量差异会直接改变 α 与 β 的比例,表现为热锻时的变形抗力与锻后强度不一致。β 相在高温下塑性好,是它适合热锻的原因;α 相保证常温塑性与耐蚀。定点采购应把铜收窄到更小的窗口,而不是只写范围之内,否则模具调整会跟着炉次走。
铅的两头各有各的问题
铅偏低接近 1.5% 时,切屑长而粘、断屑困难,自动车床的节拍上不去;铅偏高接近 2.5% 时,热锻晶界上的低熔点相增多,边角开裂的概率明显上升。这两头不能同时满足,订货要按后续工序定档:以车削为主的件取偏高档,以热锻成形为主的件取偏中低档,锻后再少量车削的件取中档。
铁 0.30% 是硬上限
这个限值比一般黄铜严。铁在铜锌合金里形成脆性相,硬而脆,锻压时成为起裂点,切削时成为刀具崩刃点。铁超标多数来自废料回炉与模具磨损带入,属于过程控制问题,不是成分设计问题。采购方在复验时把铁列进必检项,比事后分析裂纹原因省钱得多。复验取样取锻件本体还是随炉试棒,要在合同里写明:本体取样的结果更接近实物,但会破坏零件;试棒取样方便,代表性差一层。
锌的沸点决定了加热纪律
锌的沸点约 907℃,坯料过热会明显脱锌:表面冒白烟、表层贫锌发暗,锻件表皮出现粗糙麻面,后续酸洗也救不回来。加热温度与炉内停留时间要一起控,不能只看炉温表。感应加热的升温快、停留短,比火焰炉更容易控住脱锌,这也是多数模压件产线选感应加热的原因。
焊接困难,连接方式要提前定
铅黄铜熔焊困难,锌蒸发带来气孔、铅带来裂纹倾向。结构连接优先钎焊或机械连接,需要熔焊时应先做工艺评定,并选低热输入的焊接方法。图纸阶段就要定连接方式,等零件锻出来再改,往往要把整个结构重做。
同类牌号不能只按名字对号
本站对照表把 C37000 记作易切削黄铜、C38500 记作挤压型材用铅黄铜、C36800 记作含铅蒙茨加磷黄铜,三支的铅档与标准都不同,产品形态也不同。过去把 C37700 与 HPb59-1 记作等价关系是偏松的写法:后者铜 57%~60%、铅 0.8%~1.9%,铅档差一大截,热锻与切削行为都不一样。报牌号时要连同标准号与形态一起写。国内成分对照可按 GB/T 5231 核对,标准号与产品形态两项都对齐,才算对上同一支料。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。