C38000 挤压型材的断面越复杂,铅 1.5%~2.5% 越要取中
C38000 是铜 55.0%~60.0%、铅 1.5%~2.5% 的挤压铅黄铜,按 ASTM B455 供货,主要形态是断面复杂的型材与门窗料。这支料的设计逻辑很直接:铜低锌高,组织落进 α 加 β 两相区,β 相在高温下塑性好、变形抗力低,复杂断面才挤得出来;铅负责断屑,让后续铣削与钻孔不粘刀。
铜只有五十五到六十,锌升到四成上下
这个配比在铅黄铜里属偏低铜档,锌按差减大约 38%~43%。β 相比例因此上升,高温塑性是它的立身之本;代价是冷态塑性与耐蚀性都不如高铜单相黄铜,而且 β 相富锌,是脱锌腐蚀的起点。用在水系统里时,脱锌敏感性要单独评估,不能拿普通黄铜的经验平移。
铅的两头各有一道墙
铅在铜里几乎不固溶,以细小质点分布在晶界与晶内,切削时把连续切屑打断。铅偏低接近 1.5%,切屑长而粘,自动车效率下降;铅偏高接近 2.5%,热脆明显,挤压与锻造容易开裂,型材表面出现横裂与竹节。铅还容易偏析,同一根坯料的心部与边缘可能不一致,复验取样要覆盖截面而不是只取表层。
挤压温度与速度是一对参数
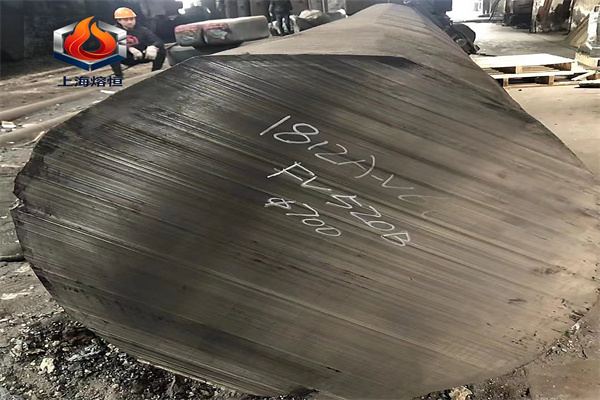
挤压的核心是把坯料加热到 β 相为主的状态,变形抗力低、塑性好,再靠速度控制温升。速度太快,变形热让坯料局部超过固相线附近,表面出现撕裂;速度太慢,坯料在模内停留时间长,铅相与低熔点组分沿晶界聚集。工艺要点还包括坯料加热均匀、模具预热到位,否则型材壁厚差与弯曲度都压不住。
热处理只有两类
这支料不做固溶时效强化,所谓热处理只有去应力退火与再结晶退火。去应力用于挤压或切削后释放残余应力、稳定尺寸并降低应力腐蚀风险,同族铅黄铜的常见区间是 250~350℃;再结晶用于冷变形后恢复塑性,常见区间 550~650℃。本牌号的具体温度资料未载,要先做试片再固化,不能直接搬进工艺卡。
对应表里有三处对不上
本站对照表把 C38000 对到德国 CuZn40Pb2 与代号 2.0402、欧洲 CuZn40Pb2 与 CW617N、国际 ISO CuZn40Pb2、日本 JIS C3771,另一张表又写 C3710,还有英国 CZ122、法国 CuZn40Pb 与俄罗斯 ЛC59-1。同一牌号出现两个日标号,说明转录时有列序错位。做法是按标准号对接而不是按名字对接:先定 ASTM B455 的断面与状态,再回头找对应体系。
型材验收看三件事
挤压型材的验收与棒材不同:一是断面尺寸与壁厚差,二是弯曲度与扭拧,三是表面缺陷。复杂断面的壁厚差直接决定后续装配,弯曲度影响自动线的上料。表面缺陷按标准附录的评级图判,横裂与起皮一律不允许,轻微麻面可按深度限量。硬度与抗拉按状态分档,本站未收录具体数值,要向供方索取并写进合同。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。