H68 波纹管 0.15 mm 壁厚:鼓波开裂先查退火,不是先改模具
H68 是单相黄铜,波纹管鼓波开裂多数出在带材的退火状态上,不在模具间隙。成分口径是铜 67.0%~70.0%、锌余量,铅不超过 0.03%、铁不超过 0.10%、锑不超过 0.005%、铋不超过 0.002%,杂质压得很紧,目的就是保住冷成形的塑性储备。
铜 67%~70% 落在单相 α 区
铜量 67% 至 70% 的铜锌合金室温下是单相 α 组织,没有 β 相,冷弯、深冲、拉延、冷镦、拉丝都能做。单相组织的好处是塑性均匀、各向异性小;缺点是强度只靠冷作硬化拿,退火一次就回到软态。波纹管鼓波靠的是轴向压缩加内压胀形,材料要在两个方向上同时变形,任何方向的塑性不足都会先在那个方向开裂。
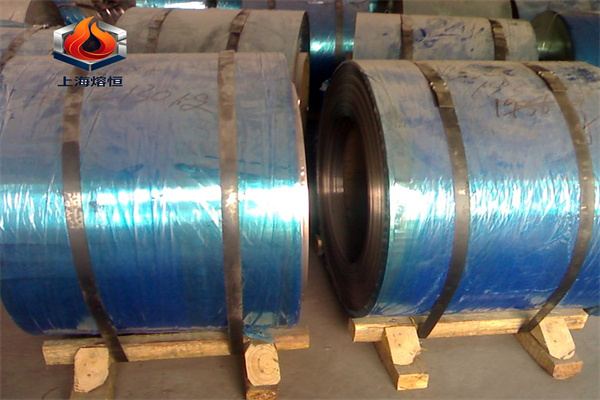
带材道次与 550~650℃ 中间退火
0.15 mm 带材从 1 mm 坯料轧下来要经过多道次,每道次变形量控制在 40% 至 60%,变形到一定程度做 550℃ 至 650℃ 再结晶退火,消除加工硬化后再继续。退火温度偏低,再结晶不完全,残余硬化带进下一道,累积到薄规格就出现边裂;退火温度偏高,晶粒粗大,鼓波时表面起橘皮,严重的直接穿孔。退火后的晶粒度应当按批约定,带材的晶粒不均比硬度超差更难在成形前发现。
鼓波时的应力状态
波纹管的波峰外侧受拉、波谷内侧受压,波峰处材料减薄量最大。壁厚 0.15 mm 的管坯,波峰减薄到 0.11 mm 以下就接近极限,再压就裂。开裂位置通常在波峰与母管的过渡圆弧上,裂纹沿轧制方向或垂直于轧制方向,取决于带材的织构。若同一批管坯在相同参数下有的裂有的不裂,先查带材的力学与晶粒一致性,再看模具的圆角与润滑。
去应力 250~300℃ 是防氨裂的标配
黄铜的应力腐蚀开裂在含氨环境里发生得很快,深冲、冷镦、弯曲后的高应力零件应当安排 250℃ 至 300℃ 去应力退火,通用黄铜件一档约为 250℃ 至 350℃。波纹管成形后内应力集中在内侧波谷,不做去应力,装配后在潮湿含氨的空气中停放几周就能出现沿晶裂纹。去应力温度不能高,超过 300℃ 会开始软化,弹性与尺寸随之变化,温度与时间要按件形试出来。
组件连接用钎焊而不是熔焊
波纹管与法兰、端管的连接以钎焊为主,黄铜的可焊性一般,熔焊热影响区会软化并产生气孔,薄壁件尤其难。钎焊的温度要低于母材的软化温度,钎料与母材的相互扩散不能形成脆性相;焊后清洗必须彻底,残钎剂在潮湿环境里会引起局部腐蚀。装配顺序上,先完成波纹管与端管的钎焊,再做整体去应力,顺序反了会把钎焊接头重新加热一次。
到货与成品的验收项
带材到货看四项:厚度与宽度公差、力学性能与晶粒度、表面质量、以及是否做了去应力。成品波纹管看三项:波距与波高的尺寸公差、气密或水压试验、以及外观不允许有折叠与划伤。弹性元件还要看刚度的一致性,同一批的刚度分散超过 10%,说明带材状态或成形参数有漂移。
上海熔恒特种合金有限公司可供应 H68 带材、薄板与管坯,0.10 mm 至 1.0 mm 常备规格支持零切下料与定尺分条,质保书与炉批号随货,支持第三方复检。熔恒可按成形道次配套不同退火状态的带材并附力学与晶粒度数据,需要先试鼓波的批次,常规牌号支持拿样。牌号与成分口径按 GB/T 5231 一类标准执行,带材尺寸公差与力学口径按与合同约定。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。