4J29 可伐带材的分条毛刺:4.6~5.2 的膨胀,被几十微米改写
4J29 是镍 28.5%~29.5%、钴 16.5%~17.5%、铁余量的定膨胀合金,对应 Kovar 与 UNS K94610,20~400 ℃ 的平均线膨胀系数为 4.6~5.2×10⁻⁶/℃,20~450 ℃ 为 5.1~5.5×10⁻⁶/℃。它与硬玻璃封接,带材分条毛刺会改变封接件的局部约束。
膨胀系数为什么这么低
铁镍钴合金在居里点以下磁致伸缩效应与正常热膨胀相互抵消,宏观膨胀被压到接近硬玻璃的水平,才能实现「金属与玻璃一起胀、一起缩」。这个抵消对成分很敏感:镍或钴偏出窄区间,膨胀系数就跳出窗口,封接后玻璃开裂。所以标准允许在膨胀达标的前提下微调镍钴,但要以膨胀实测为准。
分条毛刺与封接应力
封接件的金属件通常由带材冲裁或分条后成形。毛刺在封接加热时先氧化,氧化物体积比金属大,在玻璃与金属界面产生局部应力;毛刺还会改变边缘的约束刚度,让热应力分布不均。要求高的件分条后去毛刺或倒圆,毛刺高度按料厚的百分比约定。
氧化膜与润湿
可伐与玻璃的封接靠氧化层的润湿。封接前要在湿氢或控制气氛中做预氧化,生成一层致密的铁氧化物,玻璃才能浸润。氧化过度会形成厚而疏松的氧化层,封接后界面出现气泡;氧化不足则润湿不良。预氧化的温度、时间与露点是三个关键参数。
热导率与封接冷却
热导率在 100 ℃ 为 20.6 W/(m·℃),500 ℃ 升到 25.4 W/(m·℃),比铜低得多。封接后冷却时,金属与玻璃的温差会造成附加应力,冷速要慢,尤其在玻璃转变温度附近。大件封接的冷却曲线要专门设计,不能按小件的时间照搬。
带材的厚度与板形
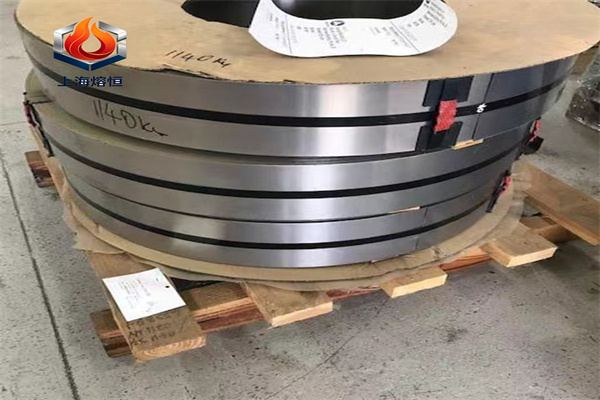
带材厚度公差影响冲裁间隙与封接件的壁厚一致性。板形不良的带材冲裁后零件翘曲,封接时贴合不良。到货在卷头、卷中、卷尾各测一点厚度,并检查是否有波浪与镰刀弯。
清洗与存放
可伐表面的油污与指纹会在封接时碳化,形成界面夹杂,气密性不合格。封接前要脱脂、酸洗、水洗、干燥,全程避免手直接接触。存放用中性包装,防潮防尘,存放期长的件使用前重新清洗。
拆箱与外观检查
封接件的热循环试验
封接件出厂前按产品要求做热循环,温度区间与循环次数按使用条件定。试验后做气密与外观检查,界面开裂在低倍下可见。热循环的升降温速率要控,速率过快产生的热应力超过实际工况,试验结果偏悲观。
带材的残余应力与冲裁翘曲
冷轧带材内部有残余应力,冲裁后应力重新分布,细长件会翘曲。控制办法是选用去应力退火后的带材,或在冲裁后安排一次低温退火。翘曲量在平台上测量,按件长与翘曲高度的比例判定。
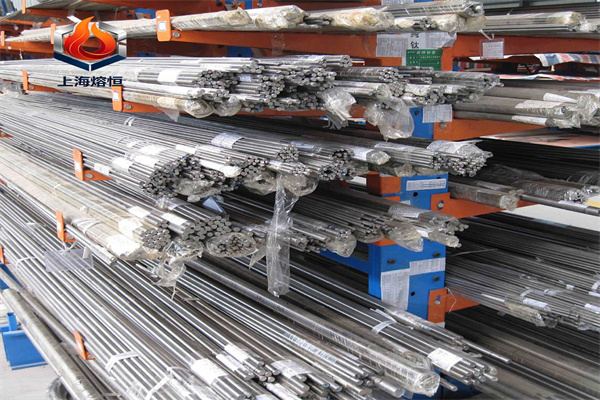
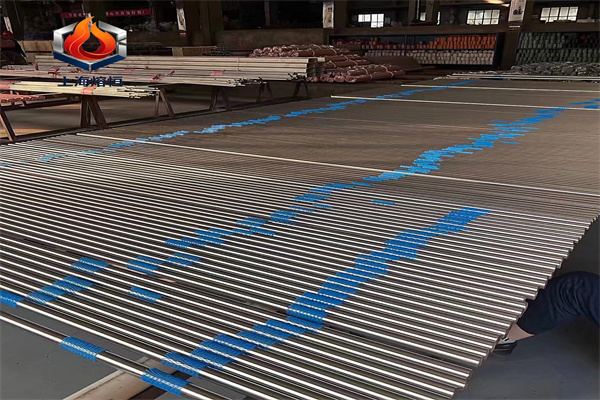
核六项:炉批号与质保书、成分(尤其镍与钴)、膨胀系数实测、厚度与板形、表面质量、以及分条毛刺。上海熔恒特种合金有限公司按带材、分条窄带、丝材与棒材供应 4J29,常备规格支持零切下料与按图分条,随货附质保书与炉批号,支持第三方复检,常规牌号支持拿样;牌号按 UNS K94610 与相关精密合金标准核对,膨胀系数按 GB/T 4339 一类方法测定。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。