C18150 的三套成分口径:铬 0.3%~1.2% 与锆 0.03%~0.6% 按哪套订
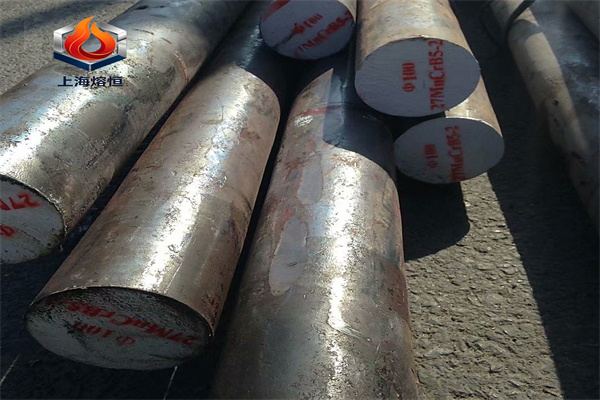
C18150 是铬锆铜,别名 CuCrZr,密度 8.9 g/cm³,导电率不低于 75%IACS,抗拉不低于 380 N/mm²,硬度 110~145 HV,延伸率不低于 15%。它的成分在资料里有三套口径,差别不小:一套是铬 0.3%~1.2%、锆 0.03%~0.3%,一套是铬 0.1%~0.8%、锆 0.3%~0.6%,还有一套按 DIN 17666 的 2.1293 给。
三套口径差在哪里
头一套与第三套的铬上限都到 1.2%,锆压在 0.3% 以内;第二套把铬压到 0.8% 以下,锆提到 0.3%~0.6%。铬与锆都是析出强化元素,配比一变,峰值硬度、导电率与软化温度都跟着变。三套口径不能合并取值,也不能取平均,订货时必须指定按哪一套,并把标准号与版本写进合同。
铬与锆各自管什么
铬在铜基体里析出细小弥散的铬粒子,提高强度与抗软化能力,同时把导电率的损失控制在可接受范围;锆的作用是细化晶粒、抑制再结晶,并进一步提高软化温度。铬偏高,强度与抗软化上升,导电率下降;锆偏高,晶粒细、塑性好,但过量会形成粗大的 Cu-Zr 化合物,反而降低塑性。
75%IACS 是这支料的核心指标
导电率不低于 75%IACS,意味着它适合做大电流、高发热的零件,比如点焊电极、导电嘴、连铸结晶器、电力开关触头。导电率与强度是一对矛盾:析出强化越充分,强度越高,固溶在基体里的铬锆越少,导电率越高,两者在峰值时效时同时达到较好水平。时效不足,强度与导电率都上不去;过时效,强度掉、导电率略升。
固溶加时效由材料厂完成
这支料的强化方式是固溶加时效,资料没给具体温度与时间,实际上常规做法是由材料厂完成,用户按成品状态采购。自行热处理容易过头或不足:温度不够,析出相没溶回去;冷却慢了,析出相在冷却中粗化;时效温度高了,硬度掉。没有热处理能力的车间,不要买固溶态自己时效。
切削粘刀怎么处理
铜合金切削性一般、粘刀,刀具要锋利、冷却要充分。铬锆铜里的铬粒子磨蚀性强,刀具磨损比纯铜快,涂层硬质合金比高速钢更合适。车削时前角要大,让切屑顺利流出;钻深孔要分段退刀排屑,否则切屑在孔内挤压,孔壁拉伤。
焊接与钎焊的注意点
这支料常用于需要与铜或钢连接的场合,钎焊比熔焊更合适。钎焊温度不能超过时效温度,否则基体会过时效,硬度与导电率一起下降。必须熔焊时,热影响区会软化,接头两侧的硬度呈梯度,承力件要按软化区的位置设计。焊后不做固溶时效,因为整体加热会把已经成形的零件变形。
软化温度与修磨周期
铬锆铜的软化温度通常在 500 ℃ 上下,比低铍钴铜略低,比纯铜高得多。电极头在焊接循环中反复受热,端面温度最高的区域先软化,压塌后接触面积增大。修磨周期按端面压塌量与焊点直径变化定,导电率高的料发热少、寿命长,但强度低、抗压塌能力弱,两者要一起权衡。
到货核对四项
一是成分,按合同指定的那一套口径判,铬与锆两项都要测;二是导电率与硬度,按约定状态测,75%IACS 与 110~145 HV 是配套指标;三是尺寸与平直度,棒材看直径公差与弯曲;四是表面与内部缺陷,看起皮、夹杂与气孔。牌号体系按 GB/T 5231 与 DIN 17666 一档核对,三套成分口径不能互认。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。