GH3128 的钨钼各 8%:薄壁筒体校形要热态
GH3128 是镍基固溶强化型变形高温合金,铬 19.0%~22.0%、钨 7.5%~9.0%、钼 7.5%~9.0%、碳不超过 0.05%,另加微量硼、锆、铈,密度 8.81 g/cm³,熔化温度 1340~1390℃。室温抗拉不低于 735 MPa、延伸率 40%,900℃ 的氧化速率 0.055 g/(m²·h)。
钨钼各 8% 的固溶强化
钨与钼合计 16% 左右,是这支合金高温强度的主要来源:难熔元素溶入镍基体,提高原子间结合力、降低扩散速率,900℃ 以下强度保持得好。固溶强化不依赖 γ′ 析出,所以它没有时效制度,组织在长期服役中稳定,不会因为 γ′ 粗化而劣化。代价是热导低、加工硬化快,薄壁件成形后回弹大。
735 MPa 与 40% 延伸率的组合
室温 735 MPa 抗拉配 40% 延伸率,说明塑性储备好,适合做薄壁筒体、封头与火焰筒这类需要大幅成形的零件。成形在固溶态做,冷成形量超过 15% 就要中间退火,退火温度取 1050~1100℃,把硬化层清掉。冷作率与退火次数要记进工艺卡,累计冷作率超过 60% 的零件,晶粒会细化到影响高温蠕变的程度。
薄壁校形为什么不能冷态
薄壁筒体的刚度低,冷态校形时压力稍大就产生塑性变形,壁厚减薄与椭圆同时出现;压力小了校不动,回弹把尺寸带回原样。热态校形把温度提到再结晶温度以下、塑性显著提高的一档,变形抗力降到冷态的三分之一以下,同样的压力下变形均匀。校形模具用与零件同膨胀系数的材料,或按热态尺寸放大,避免冷却后尺寸跑偏。
900℃ 与 1100℃ 的氧化差五倍
资料给的氧化速率是 900℃ 0.055、1000℃ 0.236、1100℃ 0.269 g/(m²·h),900℃ 到 1100℃ 差了近五倍。火焰筒与燃烧室件的壁厚只有 1~2 mm,按 1100℃ 的速率跑几百小时,减薄量就按毫米算。承温能力因此由氧化而不是强度决定,设计时把壁温控制在 900℃ 以内,热斑位置加气膜冷却。
焊接与热处理顺序
封头的成形与减薄
薄壁封头在热成形时,顶部与过渡圆角的减薄量不同,顶部受双向拉伸、减薄最大。下料时按成形后的实测减薄量放大坯料厚度,减薄率超过 15% 的位置要在成形后测厚复核;成形温度取 950~1050℃,温度低了回弹大、成形力高,温度高了晶粒长大、氧化皮厚。成形后的氧化皮用吹砂清除,不用酸洗,酸洗会沿晶界侵蚀薄壁。
焊接接头的持久
焊缝的持久寿命通常低于母材,原因是熔池凝固后的枝晶组织与热影响区的晶粒粗化。工艺评定时要按接头做持久,试验温度取设计温度,时间不短于 100 小时;接头的持久强度按母材的 0.8 倍取值,焊缝余高磨平可以减少应力集中,但磨削方向要与主应力方向一致,横向磨痕是裂纹源。
检验与标准
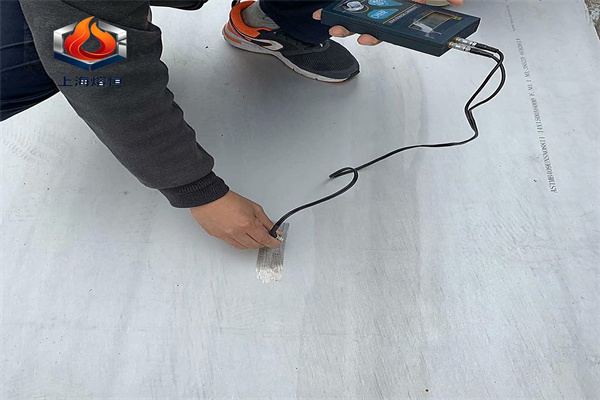
板材按 GB/T 708 一类冷轧板标准控制厚度与同板差,薄壁件成形后按 GB/T 11345 一类超声方法测减薄,重点扫过渡圆角。牌号体系按 GB/T 14992,化学成分与力学性能按产品技术条件执行,其余条款按订货技术条件执行。
这支合金的焊接性尚可,氩弧焊为主,焊前要把坡口与两侧的氧化膜清掉,焊后做固溶把热影响区的组织拉回均匀态。固溶温度取 1050~1100℃,薄壁件要充氩保护内壁,否则内表面氧化,酸洗也洗不掉。焊后固溶与校形的顺序是:焊→固溶→热校形→稳定化退火,校形放在固溶之后,利用固溶后的高塑性。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。