K465 的密度 8.341 g/cm³:高钨叶片的重量与壁厚
K465 是镍基等轴铸造高温合金,铬 8.00%~9.50%、钴 9.00%~10.50%、钨 9.50%~11.00%、钼 1.20%~2.40%、铝 5.10%~6.00%、钛 2.00%~2.60%、碳 0.130%~0.200%,余量镍,密度 8.341 g/cm³,初熔点 1250℃。标准制度为 1210℃±10℃ 保温 4 小时。
钨 10% 换来的密度与承温
钨是这支合金里最重的合金元素,9.5%~11% 的钨溶入 γ 与 γ′,提高固溶强化与 γ′ 的溶解温度,把承温能力推到 1000℃ 以上。代价是密度到 8.341 g/cm³,比不含钨的等轴合金高 0.3 以上。叶片的离心应力与密度成正比,同样的叶身长度,密度高 0.3 意味着叶根应力高 4% 左右,轮盘的寿命跟着缩短。
初熔 1250℃ 与 1210℃ 固溶
初熔点 1250℃,固溶温度 1210℃,两者只差 40℃。这个窄窗口要求炉温均匀性控制在 ±10℃ 以内,料筐的摆放与热电偶的位置按炉温测试结果定。温度偏低,共晶与粗大 γ′ 溶不掉,持久寿命短;温度偏高,局部初熔,铸件报废且无法返修。真空控温冷却的冷速比空冷慢,析出的 γ′ 尺寸大,强度略低、塑性略好。
共晶 3% 与组织
铸态组织由 γ 基体、弥散 γ′、γ+γ′ 共晶与碳化物组成,碳化物在晶界呈链状。1210℃ 固溶后共晶数量降到约 3%,γ′ 出现两种尺寸:0.5~1 μm 的粗大 γ′ 与 0.1~0.2 μm 的细小 γ′。粗大 γ′ 是固溶未完全溶解的残留,细小 γ′ 是冷却过程中析出的,两者比例决定强度与塑性的平衡。
975℃/230 MPa 的持久
期刊论文的实测是:铸态 975℃/230 MPa 的平均持久寿命 28.1 小时,固溶态提高到 50 小时以上,铸态持久伸长率不足 3%。这组数据说明固溶对这支合金是必需的,不是可选项。设计时按固溶态的数据取值,铸态使用的件要按 28 小时那一档打折,并且限制在低应力工况。
气膜孔与再铸层
叶片的壁厚与冷却
高钨铸件的导热低,壁厚 1~3 mm 的空心叶片,内外壁的温差在起停时最大。冷却设计要把前缘、后缘与叶身的冷气量分开,前缘热负荷最高、冷气量最大,后缘壁薄、冷气量小但容易被燃气倒灌。壁厚不均的位置热应力集中,铸造时在过渡处加圆角,机加工时不要在这些位置开孔。
渗铝与壁厚
铝已经 5.1%~6.0% 的铸件再做渗铝,等于在表面再加一层铝,渗层与基体的铝浓度梯度变陡,热循环中界面应力大。渗铝前要算壁厚余量,渗层向内扩散的深度按 20~30 μm 计,薄壁处渗铝后有效壁厚减少;渗铝后做扩散处理,让铝向内扩散形成梯度,界面应力下降。渗层厚度与相组成用金相法与能谱在随炉试样上测,三点取平均,按技术条件判定。X 射线按 GB/T 5677 执行,覆盖叶根与壁厚过渡区。
母合金锭与返回料
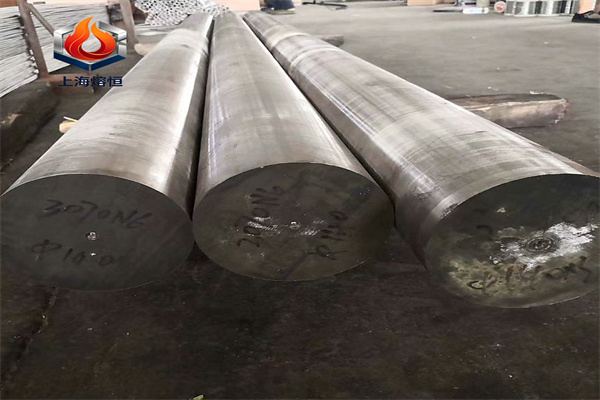
母合金铸成直径 75~90 mm、长度 200~350 mm 的圆棒,返回料比例按技术条件限制。高钨合金的返回料里钨的偏析大,重熔后成分均匀性差,每炉要做成分全分析,钨与钼的偏差超过 0.2 个百分点要重新配料。牌号按 GB/T 14992 归口,铸件按 Q/6S 一类技术条件验收。
高钨铸件的导热低、加工硬化倾向强,打气膜孔用激光或电火花,孔壁会留一层再铸层,组织不均匀、微裂纹多。再铸层必须去除,用磨粒流或化学铣,去除深度按再铸层厚度定,一般 0.05~0.1 mm。孔口的圆角与孔轴线的偏斜也要控制,偏斜过大,冷却气膜贴不住壁面,局部超温。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。