GH3030
我国早期研制的 80Ni-20Cr 固溶强化型镍基高温合金(俄对应 ЭИ435 / ХН78Т)。化学成分简单,800℃ 以下具有满意的热强性和高的塑性,并具有良好的抗氧化、热疲劳、冷冲压和焊接工艺性能;固溶处理后为单相奥氏体,使用过程中组织稳定。冷加工性能优异,是航空发动机燃烧室类薄壁件的传统用材。
化学成分%
成分明细(%)
| 元素 | 含量(%) | 名称 |
|---|---|---|
| C | ≤0.12 | 碳 |
| Cr | 19.0~22.0 | 铬 |
| Ti | 0.15~0.35 | 钛 |
| Ni | 余量 | 镍 |
| Al | ≤0.15 | 铝 |
| Fe | ≤1.5 | 铁 |
| Mn | ≤0.7 | 锰 |
| Si | ≤0.8 | 硅 |
| P | ≤0.03 | 磷 |
| S | ≤0.02 | 硫 |
条形长度 = 该元素含量百分比;窄段(<0.8%)未在条上显示,见上表。成分区间以执行标准与随货材质证明书为准。
牌号与性能概览
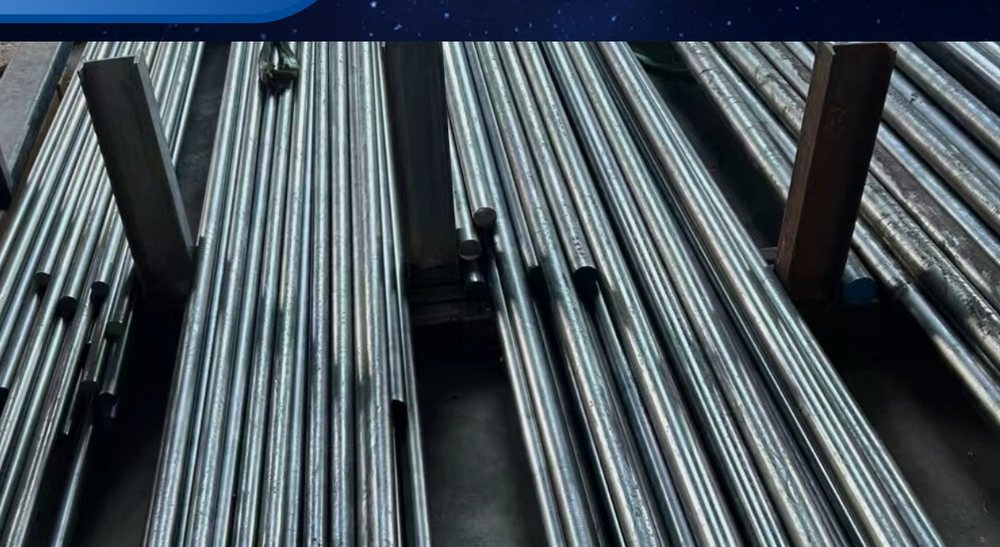
我国早期研制的 80Ni-20Cr 固溶强化型镍基高温合金(俄对应 ЭИ435 / ХН78Т)。化学成分简单,800℃ 以下具有满意的热强性和高的塑性,并具有良好的抗氧化、热疲劳、冷冲压和焊接工艺性能;固溶处理后为单相奥氏体,使用过程中组织稳定。冷加工性能优异,是航空发动机燃烧室类薄壁件的传统用材。
物理性能
| 密度 | 8.4 g/cm³ |
|---|---|
| 熔化温度 | 1374~1420℃ |
| 热导率 | 15.1 W/(m·℃)(100℃)~26.4(900℃) |
| 比热容 | 565 J/(kg·℃)(150℃)~971(600℃) |
| 线膨胀系数 | 12.8 ×10⁻⁶/℃(20~100℃)~18.0(20~900℃) |
| 电阻率 | 1.090 µΩ·m(20℃)~1.153(500℃) |
| θ/℃ | 100 |
| λ | 15.1 |
| 区间 | 20~100 |
| α | 12.8 |
| ρ | 1.090 |
| 黑度 | 0.17 |
力学性能
按形态与测试温度给出的典型值;实际以执行标准与随货材质证明书为准。
| 品种 | 20℃ σb/MPa | 20℃ δ/% | 700℃ σb/MPa | 700℃ δ/% |
|---|---|---|---|---|
| 冷拉棒 | 685 | 30 | — | — |
| 热轧板 | 685 | 30 | 295 | 30 |
| 冷轧板 | 685 | 30 | 295 | 30 |
| 环坯 | 635 | 30 | — | 30 |
执行标准
· 牌号:GB/T 14992(既有页口径) · 产品技术标准:GJB 1952-1994《航空用高温合金冷轧薄板规范》、GJB 2297-1995《航空用高温合金冷拔(轧)无缝管规范》、GJB 2611-1996《航空用高温合金冷拉棒材规范》、GJB 2612-1996《航空用高温合金冷拉丝材规范》、GJB 3020-1997《航空用高温合金环坯规范》、GJB 3317-1998《航空用高温合金热轧板规范》、GJB 3318-1998《航空用高温合金冷轧带材规范》、GJB 3165-1998《航空承力件用高温合金热轧和锻制棒材规范》、GJB 3167-1998《冷镦用高温合金冷拉丝材规范》、GB/T 15062-1994《一般用高温合金管》 · 标准对应品种:棒材 GJB 2611-96、GJB 3165-98;板材 GJB 1952-94、GJB 3317-98;带板 GJB 3318-98;管材 GB/T 15062-94、GJB 2297-95;环坯 GJB 3020-97 · 形态:冷轧薄板、棒材、管材、丝材(焊丝)
典型应用
· 涡轮、发动机燃烧室部件、高温容器、结构件、热电偶保护套 · 航空发动机燃烧室、加力燃烧室零部件、机匣安装边等(既有页);焊丝用于高温部件焊接(常与 [[GH4099]] 等组合使用)
热处理制度
· 零件中间与终热处理:固溶 1000℃,保温 5~10min,空冷或水冷。 · 如需零件具有高热强性,可将终固溶处理温度提高到 1150℃。 · 标准固溶制度:固溶温度 980~1020℃;冷却方式按品种——热轧板、冷轧薄板、环坯为空冷;冷镦用丝材与冷拉棒材为水冷或空冷;管材为水冷。 · 锻造加热 1180℃ / 终锻 900℃。
工艺与焊接要点
· 焊接:氩弧焊、点焊、缝焊或钎焊;氩弧焊熔池流动性和成形性均良好、裂纹倾向性小,接触焊规范参数范围宽。可与 1Cr18Ni9Ti、GH1140、[[GH3039]]、[[GH3044]]、[[GH3128]] 等组合焊接。 · 表面处理:热处理后氧化皮可用吹砂或酸洗清除;酸洗可用 HF-H2SO4-HNO3 水溶液单一工艺,或 NaOH-NaNO3 与 H2SO4-NaCl-H2O 复合碱酸洗工艺。 · 热加工:可锻性好,锻造加热 1180℃、终锻 900℃;晶粒度平均尺寸与锻件变形程度、终锻温度密切相关。 · 冷加工:冷加工(冷冲压)性能优异,是航空发动机燃烧室类薄壁件的传统用材;固溶态塑性高(δ ≥30%)。 · 熔炼与铸造工艺:电弧炉熔炼;或电弧炉熔炼 + 电渣重熔;或真空电弧重熔;或非真空感应炉 + 电渣重熔、真空电弧炉重熔、真空双联工艺。 · 品种规格与供应状态:棒材与环坯不经热处理交货;热轧板、冷轧薄板与管材经固溶+酸洗供应;焊丝以冷拉态、固溶+酸洗态或半硬态成盘交货;冷镦用丝材以固溶+酸洗态成盘/直条、固溶直条磨光或冷拉态交货;冷拉棒以退火、退火+酸洗、退火+磨光或冷拉态交货。
说明:本页成分与性能数据依据公开标准与自有资料整理; 执行标准与验收以 GB/ASTM/AMS 标准及随货质保书为准;所列牌号为行业通用牌号对照, 不代表任何第三方厂商授权或代理关系。
要这个牌号的具体规格与价格?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。