GH625
GH625 是 GH3625 的旧牌号(GB/T 14992 新旧命名):以 Mo、Nb 固溶强化的镍基变形高温合金,中国牌号 GH3625/GH625,美国 Inconel 625 / UNS N06625、法国 NC22DNb、德国 W.Nr.2.4856。资料文件(题为“GH3625 对应牌号大全”)载:用于制造发动机机匣、导向叶片、安装边和筒体、燃油总管等零部件,已通过实际应用考核,最高使用温度 950℃;550~700℃ 长期使用后有一定时效硬化现象、塑性有所下降。本页为旧牌号入口,与 GH3625 为同一合金。
化学成分%
成分明细(%)
| 元素 | 含量(%) | 名称 |
|---|---|---|
| C | ≤0.10 | 碳 |
| Si | ≤0.50 | 硅 |
| Mn | ≤0.50 | 锰 |
| P | ≤0.015 | 磷 |
| S | ≤0.015 | 硫 |
| Cr | 20.0~23.0 | 铬 |
| Ni | 余量 | 镍 |
| Mo | 8.0~10.0 | 钼 |
| Cu | ≤0.07 | 铜 |
| N | ≤0.40 | 氮 |
| Al | ≤0.40 | 铝 |
| Ti | ≤0.40 | 钛 |
| Fe | ≤5.00 | 铁 |
| Co | ≤1.00 | 钴 |
条形长度 = 该元素含量百分比;窄段(<0.8%)未在条上显示,见上表。成分区间以执行标准与随货材质证明书为准。
牌号与性能概览
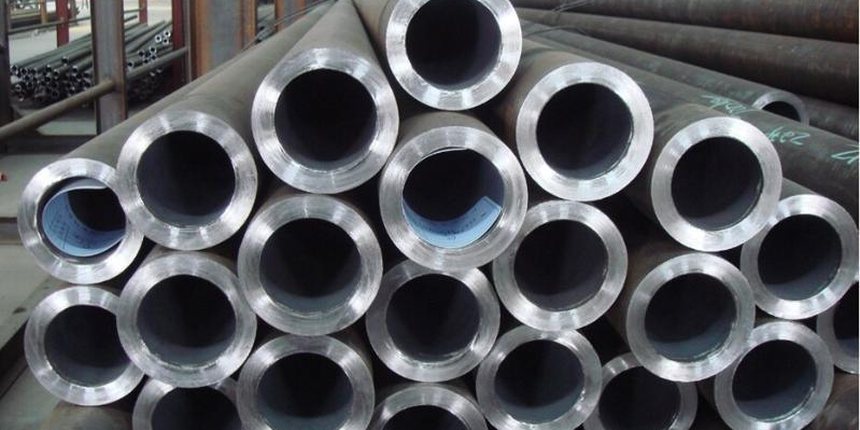
GH625 是 GH3625 的旧牌号(GB/T 14992 新旧命名):以 Mo、Nb 固溶强化的镍基变形高温合金,中国牌号 GH3625/GH625,美国 Inconel 625 / UNS N06625、法国 NC22DNb、德国 W.Nr.2.4856。资料文件(题为“GH3625 对应牌号大全”)载:用于制造发动机机匣、导向叶片、安装边和筒体、燃油总管等零部件,已通过实际应用考核,最高使用温度 950℃;550~700℃ 长期使用后有一定时效硬化现象、塑性有所下降。本页为旧牌号入口,与 GH3625 为同一合金。
物理性能
| 密度 | 8.44 g/cm³ |
|---|---|
| 熔化温度范围 | 1290~1350℃ |
| 弹性模量 | ≈205 GPa;手册 207.5 GPa(退火态 21℃)/204.8(固溶态) |
| 剪切模量 | 79 GPa;手册 81.4 GPa(退火态 21℃) |
| 泊松比 | 0.308;手册 0.278(退火)/0.312(固溶) |
| 热导率 | 12.1 W/(m·℃);手册 21℃ 9.8、649℃ 19.0、982℃ 25.2 |
| 比热容 | 430 J/(kg·℃);手册 21℃ 410、649℃ 565、1093℃ 670 |
| 电阻率 | 1.28 µΩ·m |
| 线膨胀系数 | 12.3 ×10⁻⁶/℃ |
| 磁导率/居里温度 | 1.0006(200 Oe)/<-196℃(手册,弱磁) |
力学性能
按形态与测试温度给出的典型值;实际以执行标准与随货材质证明书为准。
| 品种 | θ/℃ | σb/MPa≥ | σp0.2/MPa≥ | δ5/%≥ | 持久(815℃/114MPa) | 硬度 |
|---|---|---|---|---|---|---|
| 棒材① | 20 | 830 | 410 | 30 | ≥23h,δ5≥15% | HB≤290 |
| 板材② | 20 | 830 | 410 | 30 | ≥23h,δ5≥15% | HV≤305 |
| 棒材 | 20 | 830 | 410 | 30 | 标准 Q/3B 4078-1992 | — |
| 板材 | 20 | 825 | 415 | 30 | 标准 Q/3B 4077-1992 | — |
| 管材 | 20 | 825 | 415 | 35 | 标准 Q/3B 4080-1992 | HRC≤25 |
执行标准
| 标准体系 / 形态 | 标准号与说明 |
|---|---|
| 棒材① | 20 |
| 板材② | 20 |
| 棒材 | 20 |
| 板材 | 20 |
| 管材 | 20 |
| 棒/条/板 热轧态 | 827~1103 |
| 棒/条/板 退火态 | 827~1034 |
| 棒/条/板 固溶态 | 724~896 |
| 板带 退火态 | 827~1034 |
| 冷拔管 退火态 | 827~965 |
| 未暴露 | 965.3/479.2 |
| 649℃ | 1213.5/872.2 |
典型应用
· 航空发动机机匣、导向叶片、安装边、筒体、燃油总管;宇航结构件;化工反应设备(耐酸);海水与盐类介质设备;深海油气、船舶等(最高使用温度 950℃,耐蚀+高温双优)。
热处理制度
· 棒材:950~1030℃ 空冷或水冷;或 1090~1200℃ 空冷或水冷固溶。 · 板材:950~1030℃ 空冷;或 1090~1200℃ 空冷。 · 管材:推荐退火 960~1030℃,空冷或水冷。 · 零件:消除应力 900℃;退火 930~1040℃×1h;固溶 1090~1200℃ 空冷/水冷。 · 选材提示:≤650℃ 工作可热轧/冷轧或退火态;>650℃ 要求疲劳与抗拉性能的零件用退火工艺,要求蠕变/持久性能的用固溶处理。
工艺与焊接要点
· 成形:冷热成形性能良好;钢锭锻造加热 1120℃,开锻 ≥1030℃,停锻 ≥930℃;模锻最终变形量 ≥15%~20%;轧制加热 1120~1160℃,开轧 ≥1050℃,停轧 ≥930℃;薄板冷轧半成品变形量 25%~30%,成品 ≥30%;中间及成品淬火 1100℃±10℃。 · 焊接:保护气氛下钨极或本合金作添料氩弧焊;也可钎焊及电阻缝焊。 · 表面处理:除氧化皮先碱洗,再在硝酸-氢氟酸-水溶液酸洗。 · 切削:硬质合金或高速钢刀具,正前角;高速切削用水基冷却液,低速用较粘稠冷却液。手册表 12:单刃车削高速钢 4.0~10.7 m/min、涂层硬质合金 14~34 m/min,进给 0.13~0.51 mm/r。 · 手册工艺口径:退火 927~1038℃(1700~1900°F,时间按厚度)、固溶 1093~1204℃(2000~2200°F),加热后冷却速度对性能无显著影响;消除应力 593~760℃ 即可降低残余应力、871℃ 基本完全消除;热成形炉温不得高于 1177℃,重变形 1177~1010℃、轻变形可至 927℃,最终变形量 15%~20% 防混晶;冷作强化显著(线材 75%~90% 冷减后 σb >300 ksi);酸洗前推荐熔盐预处理。
说明:本页成分与性能数据依据公开标准与自有资料整理; 执行标准与验收以 GB/ASTM/AMS 标准及随货质保书为准;所列牌号为行业通用牌号对照, 不代表任何第三方厂商授权或代理关系。
要这个牌号的具体规格与价格?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。