GH4099 板材为什么按厚度分保温时间?焊接件的采购与到货复验怎么核?
GH4099(旧号 GH99)是镍基沉淀硬化型变形高温合金,铬 17.0%~20.0%、钨 5.0%~7.0%、钼 3.5%~4.5%、铝 1.7%~2.4% 是它的成分主线。它的固溶保温时间要按板厚分档:3 mm 及以下 8~10 分钟,3~5 mm 为 10~15 分钟,厚度一变时间就变,这条是采购与验收最容易被忽略的细节。
固溶温度与保温时间怎么配
本站给出的冷轧板制度是 1080~1140℃ 空冷或快冷,最高不超过 1160℃;热轧棒为 1080~1120℃ 保温 1 小时空冷。温度上限卡在 1160℃ 是为了不让晶粒长得过粗,时间按厚度分档是为了让截面温度均匀。厚度 5 mm 的板若按 3 mm 的时间处理,心部可能没到温,固溶不充分;反过来薄板按厚板时间处理,晶粒又会粗化。这就是为什么技术条件里必须写清板厚与对应保温时间。
锻轧棒的交货值是多少
本站给出的锻轧棒标准热处理态、20℃ 交货检验最小值是:抗拉强度不低于 1130 MPa、延伸率不低于 35%、硬度约 300 HV。这三个数是判定棒材的依据,但要注意它们对应的是「锻轧棒加标准热处理」这一组合,不能拿来判定冷轧板或焊接件。板材通常以固溶态交货,强度更低、塑性更好,便于后续成形与焊接,拿棒材的 1130 MPa 去要求固溶态板材是不成立的。
弹性模量为什么按温度分档给
本站给出的弹性模量是 20℃ 为 210 GPa、700℃ 为 167 GPa、800℃ 为 147 GPa,20℃ 到 800℃ 下降了约三成。刚度衰减意味着高温下同样载荷的变形量更大,做薄壁件与长跨距件时如果按室温模量算挠度,结论会偏乐观。同一页还给出热导率 100℃ 为 10.47 W/(m·K)、1000℃ 为 27.21 W/(m·K),线膨胀系数 20~100℃ 为 12.0×10⁻⁶/℃、20~1000℃ 为 17.4×10⁻⁶/℃,这些是算热应力与焊接变形的输入。
焊接件采购要把哪几项说清
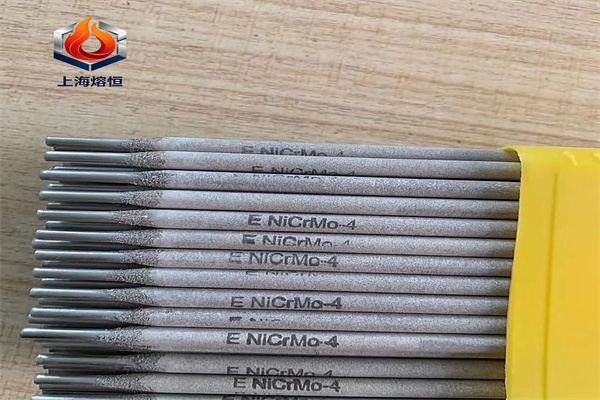
焊接结构件的验收不能只看母材:焊接热循环会改变热影响区的晶粒与析出状态,降低持久与蠕变性能。技术条件里应约定母材的固溶状态、焊接方法与填充材料、焊后热处理制度三项。自有资料给出焊接件的热处理制度分冷轧板与热轧棒两套,焊接件应按设计文件指定的那套执行,并在质保书上体现焊后热处理的温度与保温时间,只写「已热处理」无法判定。
到货复验该排哪几组数
一组是成分:铬、钨、钼、铝、钴、钛落在区间,硼不超过 0.005%、镁不超过 0.010%、铈不超过 0.020%,磷与硫各不超过 0.015%。二组是力学:棒材按锻轧棒最小值做拉伸与硬度,板材按固溶态指标判定。三组是尺寸与表面:板材量厚度与不平度,板边不得有裂纹与分层,表面酸洗或打磨状态应在文件中注明。四组是热处理记录:固溶温度、保温时间与冷却方式必须与板厚对应。
现场问得最多的两个问题
一个是可以不按厚度分档、统一给一个时间吗:可以协商,但要在技术条件里写清按哪个厚度档执行并由供方对整批负责,否则一旦心部未到温,后续成形或服役中的变形就难以追溯。另一个是焊接件能否用固溶态母材直接交货、由使用方自己焊后热处理:这条路可行,前提是母材的固溶状态与焊后热处理的匹配关系已经过评定,评定结论应作为交货文件的组成部分。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。