4J58 量具件为什么要放半年再用:自然时效与尺寸稳定怎么排?
4J58 量具件做粗加工后要放一段时间再精加工,原因是这支定膨胀合金的尺寸稳定性依赖残余应力的自然释放,急不得。它含碳不大于 0.03%、镍 57.5%~59.5%、锰不大于 0.60%、硅不大于 0.25%、磷硫各不大于 0.015%,密度 8.32 g/cm³,熔化温度 1430~1450℃,抗拉不低于 550 MPa、屈服不低于 206 MPa。
碳与杂质为什么是尺寸稳定的敌人
碳不大于 0.03%,压得比一般结构钢低一个量级;磷硫各不大于 0.015%。碳与杂质会在长期使用中缓慢析出或聚集,引起微小的体积变化,对线纹尺、量具本体这类以微米计精度的零件就是超差。手册明确要求生产与验收特别注意碳及其他杂质含量,这是这支料区别于普通铁镍合金的地方。
电渣重熔的作用
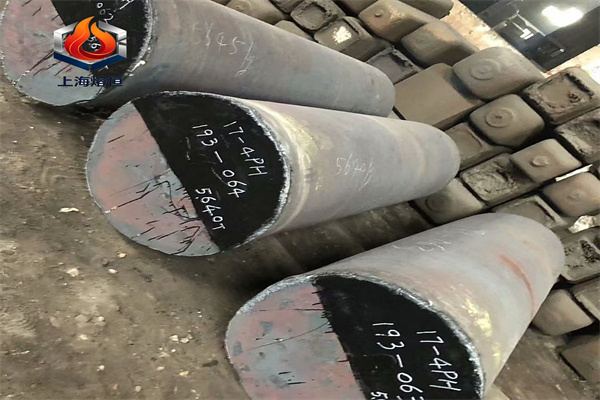
熔炼用非真空感应炉或电弧炉,再经电渣重熔。重熔的目的是降低夹杂与气体含量,夹杂少了,加工后的表面缺陷与内部微裂纹也少。到货查冶炼方式,只在质保书上写「电渣」而没有炉号对应的,要求补。
自然时效怎么排
粗加工后放置,让残余应力自然释放,时间按精度等级定,高精度件常放三个月到半年;精加工前复测尺寸,把释放量补进去。着急的做法是人工时效,温度 300~400℃ 保温数小时,但人工时效只能释放一部分应力,精度要求高的件仍要自然放置。
膨胀系数的检验制度
膨胀系数检验试样要在氢气或真空中加热到 900℃±20℃、保温 1 h,以不大于 5℃/min 的速度冷到 200℃ 以下出炉。这条是验收口径,与实际零件的热处理不是一回事;复测膨胀系数时若制度不一致,数据无从比较。
加工与残余应力
车削与铣削的最后一刀切深要小,避免留下深的加工硬化层;磨削用软砂轮、小切深,充分冷却,防止磨削烧伤。加工面的残余应力会在数月内释放,导致平面度变化,所以精密面要在自然时效之后精加工。
采购与到货复验
订货写:牌号、形态(热轧或锻制棒材)、交货状态、膨胀系数考核温区与限值、碳与杂质上限、以及冶炼方式。牌号序列按 GB/T 15018,尺寸偏差按 GB/T 14985,膨胀系数检验方法按 GB/T 4339 与 ASTM E228。技术口径参照。
线纹尺的刻线与镀层
线纹尺在合金表面刻线或镀铬后光刻,刻线间距的稳定性取决于基体的尺寸稳定性。粗加工、自然时效、精加工、刻线四道工序之间都要留稳定期;镀层的内应力会让尺身微弯,镀后要做低温去应力,温度不超过 150℃。
包装与搬运
长尺类零件自重引起的弯曲不可忽视,存放要立放或用多点支撑,水平叠放会长期变形。包装用防潮纸加木箱,海运加干燥剂;开箱后吊装用专用吊具,避免单点起吊。
量具件的热稳定性
量具在恒温室使用,但加工与装配环境的温度波动仍会引起尺寸变化。膨胀系数按 20~100℃ 段的典型值算,一支 500 mm 长的尺,温度变化 5℃ 的尺寸变化在 20 μm 量级,这已经接近高精度尺的公差。所以加工与检测要在同一温度环境中进行。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。