HPb59-2 热锻为什么开裂:铅 2.0%~2.8% 的热脆怎么避?
HPb59-2 热锻开裂的主因是铅带来的热脆:铅 2.0%~2.8% 以低熔点质点分布在晶界与晶内,高温下晶界结合力下降,拉应力一大就沿晶开裂。它含铜 57.5%~59.5%、锌余量、铁不大于 0.5%、杂质总和不大于 1.2%,属 α+β 两相铅黄铜。
铜 58% 落在两相区的意义
铜 57.5%~59.5% 正好落在 α+β 两相区:α 相给塑性与耐蚀,β 相给高温塑性与可热加工性。铜再高,进入单相 α 区,热加工窗口变窄;铜再低,β 相过多,室温脆性增大。这个铜档是热锻件与自动车削件的共同基础。
铅为什么既帮忙又添乱
铅在铜中几乎不固溶,以细小质点分布,切削时充当断屑点并在前刀面形成润滑膜,所以铅从 2.0% 提到 2.8%,断屑更干脆、表面更稳。代价是晶界上的低熔点相增多,热锻、热挤时拉应力一大就开裂。铅的作用是双面的,取舍看工序:以切削为主选高铅,以热锻为主选低铅。
加热温度与停留时间一起控
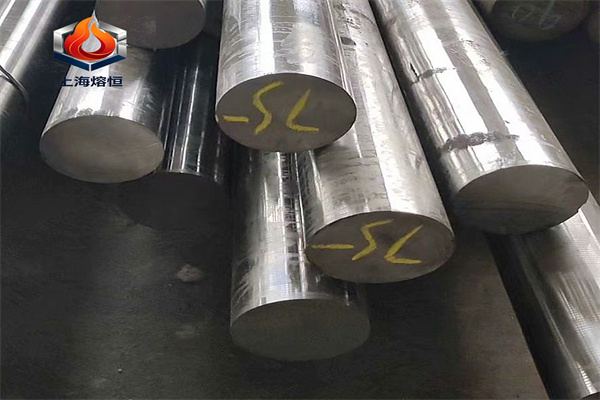
铜合金的过热敏感,温度高了晶粒粗大、β 相比例上升;温度低了变形抗力大、开裂。热锻温度按同族铅黄铜的常规区间取偏保守值,炉内停留时间尽量短,避免长时间保温造成铅的聚集与晶粒长大。看炉温表不够,要看坯料实际温度。
变形速率与模具圆角
铅黄铜的热脆对变形速率敏感:变形速率快、拉应力大,沿晶开裂。压力机行程速度与模具圆角要配合,圆角小、腹板过渡急的位置是裂纹高发区。模具设计避免尖角,坯料预热均匀,一次变形量不要过大,必要时分两道。
铅粒分布的验收
铅密度约为铜的 1.27 倍,熔铸时容易产生比重偏析,粗大铅粒聚集处既是切削崩刃点,也是热锻裂纹源。资料强调这支料铅粒分布均匀,这是它的质量特征。验收若要抓这一条,应约定金相检验的取样位置、放大倍数与评级方法。
焊接与钎焊的边界
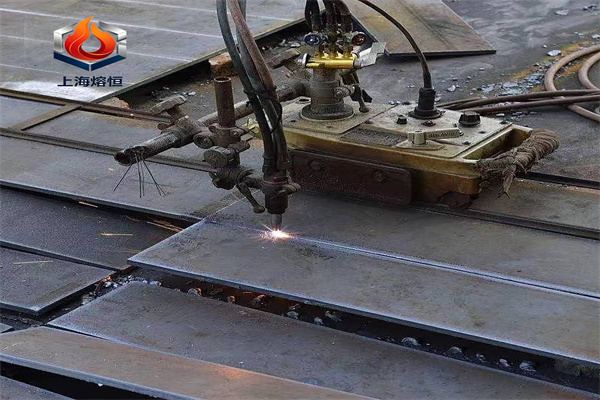
钎焊可行,熔焊不建议:低熔点铅相在熔焊温度下造成热裂与气孔,焊缝致密性差。结构设计上尽量避免熔焊,必须连接时用钎焊或机械连接。需要焊接的铜合金件,应改选不含铅的牌号。
采购与到货复验
订货写:牌号、形态(棒、锻坯)、交货状态(挤制、拉制或热锻态,按加工硬化程度分软态、半硬、硬态)、成分区间(铜、铅、铁)、切削性能或铅粒分布要求、以及是否允许熔焊。牌号体系按 GB/T 5231,棒材可参照 GB/T 4423 一类产品标准。技术口径参照。
切削与热锻的取舍
这支料的定位偏自动加工件,铅 2.0%~2.8% 换切削效率;若零件以热锻为主,应改选铅更低的牌号,或者把热锻与切削分工序安排:先热锻成形,再切削精加工。用高铅料做复杂热锻件,开裂率会明显上升。
中间退火与冷作
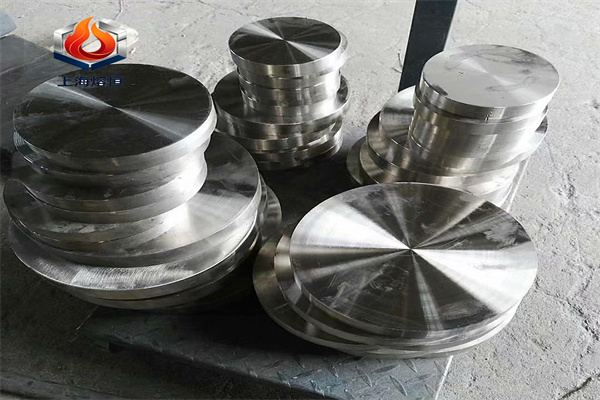
冷加工硬化明显,多次拉拔或冲压之间必须安排中间退火,否则硬化累积后开裂、出现橘皮与边裂。退火温度按冷作量取,冷作量大取上限;退火后酸洗,去除氧化皮再继续加工。
棒材的矫直与直线度
挤制或拉制的棒材有轻微弯曲,矫直后直线度按每米多少毫米控。直线度差的棒料在自动车床上送料不畅,加工尺寸漂;矫直产生的残余应力对热锻件也有影响,锻前加热会释放,导致坯料变形。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。