Hastelloy C-2000 的铜 1.6% 补的是硫酸与氢氟酸混合工况
Hastelloy C-2000 是镍铬钼铜四元合金,镍 59%、铬 23%、钼 16%、铜 1.6%,在 C 系里加铜的目的很明确:补氧化性酸与还原性酸同时出现的混酸工况。镍钼合金怕氧化性介质,镍铬合金怕还原性介质,把铜放进镍铬钼基体,等于在两个方向各留一段余量。它不适合当万能牌号用,但混酸环境里的选材表通常会留它一格。
59/23/16 的配比与铜的位置
镍 59% 保证基体的冶金稳定与韧性,铬 23% 撑住氧化性介质与高温氧化,钼 16% 提供抗氯离子点蚀与还原性酸的能力,铜 1.6% 专门针对硫酸与氢氟酸的混合酸。铜含量不能随便加:超过 2% 会明显压低热加工窗口、增加热裂倾向,1.6% 是强度与工艺性折中后的位置。成分单上铜取上限还是下限,焊接件的表现不一样。
退火态 700~1000 MPa 的量级
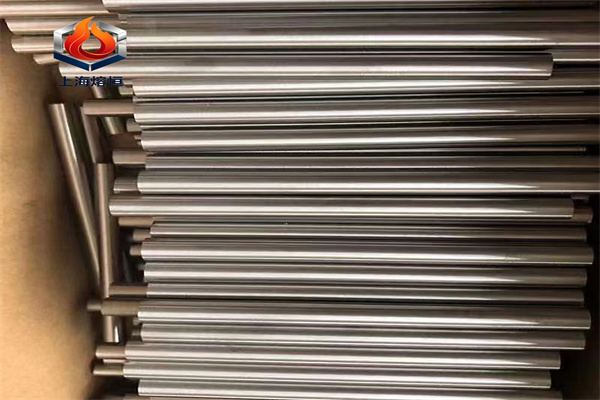
退火态抗拉 700~1000 N/mm²,使用温度区间 −200~+400℃;弹簧回火态抗拉 1300~1600 N/mm²,同样在 −200~+400℃ 区间使用。两个状态差出一大截强度,来源是冷作硬化而不是时效析出。订货只写牌号,供方按退火态交货,做弹性件时刚度会明显不足;做深冲件按弹簧态订货,成形时又会开裂。
400℃ 上限来自介质而不是强度
使用温度上限 400℃ 不是强度限制,而是介质与组织限制:C 系合金在 600~900℃ 长时间停留会析出 σ 与 μ 相,耐蚀性与韧性一起下降;400℃ 以上很多酸的腐蚀速率本身已经不适合金属材料。设备设计把工艺温度与清洗蒸汽温度一起核,蒸汽吹扫瞬时超过 400℃ 的场合要重新评估。
去应力 400~450℃ 两小时的边界
冷成形与焊接后的去应力定在 400~450℃ 保温 2 h 空冷。这个温度低于敏化区间,不会诱发晶界析出,又能消掉大部分冷作残余应力。温度再往上走到 600℃,σ 相开始析出,耐蚀性反而下降,属于越处理越差的区间。去应力温度与时间是这支料最容易凭经验做错的一项。
焊管按 B619 与棒材按 B574
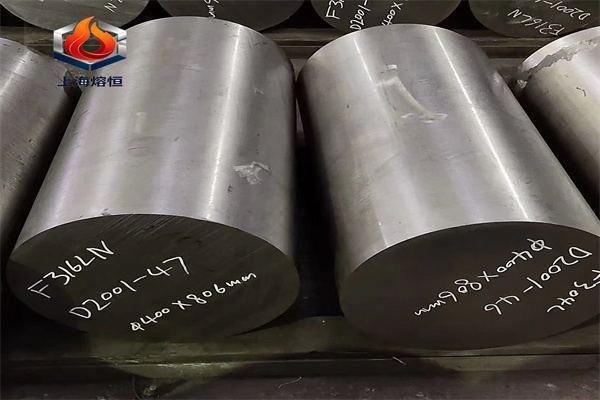
焊管按 ASTM B619、棒材按 ASTM B574 订货,牌号标识 UNS N06200、W.Nr. 2.4675,国标对应号写作 NS345。焊管的焊缝要单独做晶间腐蚀与点蚀试验,母材合格不代表焊缝合格;焊后不做固溶时,焊缝的钼与铬会有轻微偏析,混酸环境里的腐蚀首先从焊缝起。厚壁焊管优先选轧制管。
与 C-276、C-22 的分工
C-276 抗还原性酸更强但怕氧化性介质,C-22 在氧化性与还原性之间平衡更好但含钨量高、成本更高,C-2000 的优势钉在含铜的混酸与含氟工况。选材时把介质的主要成分、浓度与温度列成一张表,再看三种合金的等腐蚀曲线,不要只按牌号新老排序。介质里含氟离子时,C-2000 通常是优先比较的对象。
板与管的腐蚀试验怎么安排
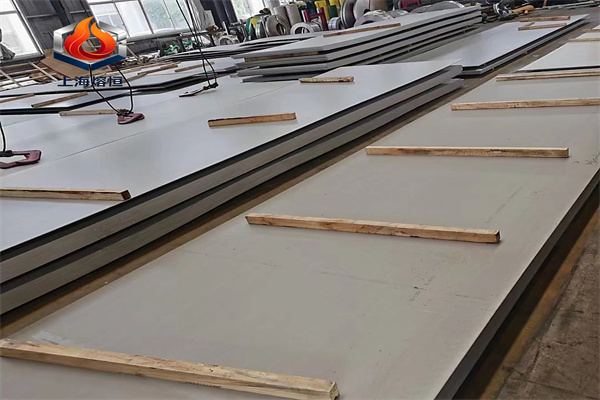
混酸工况的选材试验要按实际浓度、温度与充气条件做浸泡,时间不少于 100 h,试片取母材、焊缝与热影响区三处。只做母材试片会漏掉焊缝的偏低铬区,而混酸设备的泄漏多数起在焊缝与接管角焊缝。试验报告写清介质配比、温度与是否有缝隙,同一牌号在不同条件下能差一个数量级。
上海熔恒特种合金有限公司可提供 C-2000 的板、管、棒与焊材,按图纸定尺与坡口加工,炉批与材质证明随货;混酸设备的接管与法兰需要整体成形的,熔恒可配合做异形件毛坯并附第三方成分与晶间腐蚀复检报告。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。