2507 焊缝的铁素体对应 40%~60%:热输入与层间温度怎么管
2507 焊缝的铁素体含量对应 40%~60% 这一档,偏离后点蚀抗力与韧性同时下降。这支钢铬 24%~26%、镍 6%~8%、钼 3%~5%、氮 0.24%~0.32%,固溶态两相各占一半;焊接是把它重新熔化再凝固,凝固组织里铁素体先析出,奥氏体随后在铁素体晶界形核,冷却速度决定最终比例。
氮 0.24%~0.32% 是焊缝的稳定器
氮是强奥氏体形成元素,也是提高点蚀当量的元素。焊接时氮在熔池里容易逸出,焊缝氮含量比母材低,奥氏体来不及形成,铁素体比例偏高,耐蚀性与韧性都受影响。多层焊时背面保护气加 2%~3% 氮、或使用含氮焊材,能把这一损失补回来。氮低于 0.20% 的焊缝,点蚀电位明显下移。
热输入 0.5~2.5 kJ/mm 的窗口
热输入过低,冷却太快,铁素体来不及转变,焊缝铁素体可到 70% 以上,还容易析出氮化铬;热输入过高,冷却太慢,晶粒粗大,σ 相与 χ 相在 600~900℃ 区间析出,韧性掉得快。手工氩弧焊按线能量 0.5~2.5 kJ/mm 控制,埋弧焊偏上限,焊接参数要在工艺评定里固定下来,不能现场随手调。
层间温度压在 150℃ 以内
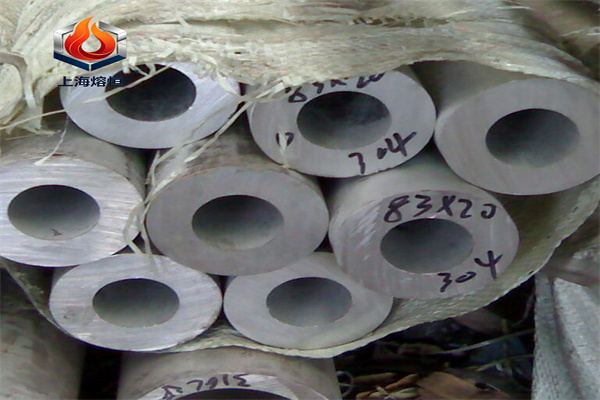
层间温度过高相当于给已焊层做了一次长时间时效,σ 相沿铁素体与奥氏体界面析出,冲击功下降。厚板多层焊必须测温,道间温度超过 150℃ 就停焊降温。根部焊道与盖面焊道的热循环差异大,铁素体比例要分别测,取偏离最远的那一点判定。
固溶 1020~1120℃ 水冷不能省
焊后固溶处理 1020~1120℃ 保温后水冷,把析出相重新溶回基体、恢复两相比例。大口径管道与现场焊缝做不了整体固溶时,只能靠控制热输入与层间温度把析出量压到最低,并在技术条件里写明不做焊后固溶的适用范围。整体固溶后要做一次铁素体复测与点蚀试验。
焊材按 ER2594 配
同质焊材 ER2594 按 AWS A5.9 供货,成分与 2507 同体系、镍当量略高,目的就是让焊缝在凝固后保留足够的奥氏体。用 2205 的 ER2209 焊 2507,焊缝强度与耐蚀都低一档,接头成为薄弱点。异种钢接头选镍基焊材时,要把稀释率与焊缝铁素体一起算。
检验与试验方法
铁素体含量用磁性法初测、金相法复核,两种方法在 40%~60% 区间的一致性较好。点蚀试验按 ASTM G48 A 法在 6% FeCl₃ 溶液中做,试样取焊缝金属与熔合线两处,试验温度按技术条件。管材还要做压扁与扩口,焊件做射线或超声,根部未熔透是双相钢焊缝最常见的缺陷。
标准与形态对照
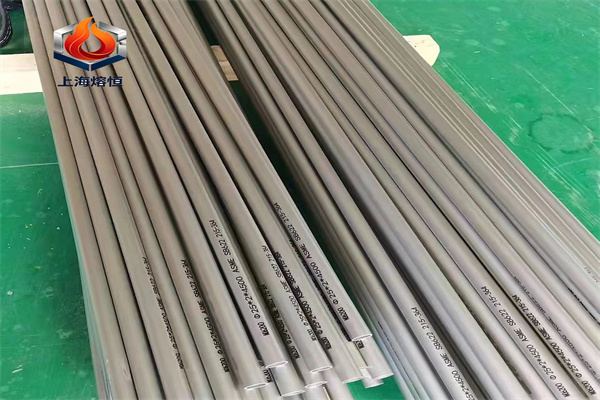
2507 的板材按 ASTM A240 订货,无缝管按 ASTM A789、焊管按 ASTM A790,法兰锻件按 ASTM A182 F53,国标体系可对照 GB/T 21833 的无缝不锈钢管。订货时把固溶制度、铁素体含量与点蚀试验要求一起写进技术条件,管道件还要写清无损检测方法与验收级别。交货前管端加塑料帽,防止运输中海水与泥沙进入,内壁残留的氯离子是投用后起点蚀的常见原因。
上海熔恒特种合金有限公司可供应 2507 的板材、无缝管、法兰与配套 ER2594 焊材,常备规格支持零切下料与定尺加工,质保书随货并注明固溶制度。需要焊缝铁素体与点蚀试验的批次,熔恒可协调第三方按 ASTM G48 取样试验;样件阶段可提供同炉批试板做焊接工艺评定。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。