GH6783 封严环的精加工:7.81 的密度与低膨胀一起算余量
GH6783 封严环的精加工余量对应低膨胀与 7.81 g/cm³ 密度这两个条件,不能沿用镍基合金的经验值。这支低膨胀抗氧化合金镍 26%~30%、钴余量、铁 24%~27%、铬 2.5%~3.5%、铌 2.5%~3.5%、铝 5.0%~6.0%、碳不超过 0.03%、硼 0.003%~0.012%,标准热处理后 21℃ 屈服 779 MPa、抗拉 1194 MPa、延伸 24%。
低膨胀意味着热变形小,但切削热集中
铬只有 2.5%~3.5%,抗氧化靠铝 5.0%~6.0% 形成的 Al₂O₃ 膜,热膨胀系数低是它做封严环的理由。切削时导热差,热量集中在刃口,刀具磨损快、工件表层容易产生加工硬化与残余拉应力。粗加工用大前角涂层硬质合金,精加工用金属陶瓷或立方氮化硼,线速度比加工 718 低 30%~40%。
三步时效后的尺寸稳定性
热处理制度为 1115℃ 固溶空冷、845℃ 保温 2~4 h 空冷、720℃ 保温 8 h 后以 56℃/h 炉冷到 620℃ 保温 8 h。845℃ 的 β 时效让 γ′ 与 β 相配合析出,720℃ 段调整尺寸与分布。三步做完组织才稳定,半成品先粗加工、热处理后再精加工,否则时效收缩会把尺寸拉出公差。
车削的让刀与薄壁变形
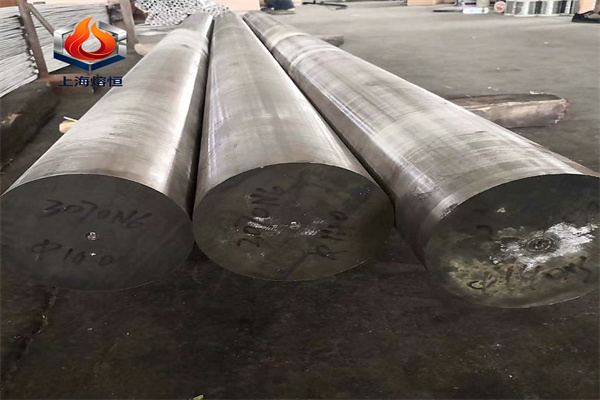
封严环多为薄壁圆环,壁厚 2~5 mm,车削时径向让刀量可达 0.05~0.10 mm。装夹用软爪或专用涨套,夹紧力分段施加;粗车留 1.5~2 mm 余量,半精车留 0.3~0.5 mm,精车一次成型。切削液要充分,干切会让表层温度升到 600℃ 以上,局部析出相改变,后续尺寸漂移。
磨削与表面完整性
封严环的密封面粗糙度按 Ra 0.4~0.8 μm 控制,磨削用白刚玉或立方氮化硼砂轮,磨削深度不超过 0.02 mm/行程。磨削烧伤在低膨胀合金上不易目视发现,酸洗后呈暗色条带,烧伤层的残余拉应力会在热循环中引发裂纹。每批抽一件做金相与硬度梯度检查。
涂层前的表面准备
封严环多要喷涂可磨耗涂层,喷涂前的表面必须无油污与氧化皮,常用吹砂加超声波清洗。铝 5.0%~6.0% 的基体在高温下会自己长一层 Al₂O₃,预氧化处理能让这层膜均匀致密,提高涂层结合力。预氧化温度与时间按工艺文件,过度氧化会让膜过厚、喷涂后成片剥落。
力学数据的适用温度
21℃ 与 427℃ 的典型值分别为屈服 779 MPa 与 717 MPa、抗拉 1194 MPa 与 1076 MPa,延伸 24% 与 25%,断面收缩 44% 与 42%。温度升到 427℃ 强度只降 8% 左右,是低膨胀合金里少见的。密度 7.81 g/cm³、比热 455 J/(kg·℃)、熔化范围 1336~1407℃,用于转子动力学与热容计算。
标准与交货状态
GH6783 属 GB/T 14992 的高温合金体系,美系标识 UNS R30783,棒材与环件按 AMS 5940 一类技术条件订货,冷轧薄带另有带材制度:1115℃ 保温 10~30 min 空冷后同样走 845℃、720℃、620℃ 三段。订货时写清形态、固溶与时效制度、硬度范围与晶粒度,只写牌号无法约束供方。
封严环的圆度与壁厚差是装配后间隙的直接来源,粗加工后测一次,热处理后再测一次,两次差值反映时效变形量。压紧力按分段施加,薄壁件用涨套比三爪卡盘稳定,径向夹紧力控制在 0.3~0.5 MPa。精加工后的环件单件平放,不得叠压,叠压会让薄壁在自重下产生椭圆度。
涂层与基体的结合力靠预氧化膜,膜厚控制在 1~2 μm,过厚在热循环中剥落。验收时用热震试验抽查,按 900℃ 保温后空冷的循环次数判定。环件的密封面不允许有磨削烧伤与磨削裂纹,酸洗后目视检查,发现暗色条带即判返修。
上海熔恒特种合金有限公司可供应 GH6783 的棒材、环件与冷轧薄带,常备规格支持零切下料与定尺加工,质保书与炉批号随货;需要按 AMS 5940 制度做三步时效并附随炉试样的批次,熔恒可协调外协热处理,薄壁环件可提供粗加工后交货的半成品。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。