Alloy 602CA 炉辊的 1100~1200℃:蠕变与氧化要一起算
Alloy 602CA 炉辊的服役温度是 1100~1200℃,蠕变与氧化减薄要一起算,只按强度选材会把壁厚算薄。这支镍基合金碳 0.15%~0.20%、铬 24.0%~26.0%、铁 8.0%~11.0%、铝 1.8%~2.4%、钇 0.05%~0.12%、钛 0.1%~0.2%,密度 8.90 g/cm³,熔点 1325~1370℃。
碳 0.15%~0.20% 在高镍合金里算高
碳高是为了形成颗粒状碳化物、提高蠕变抗力,同时抑制晶界滑移。普通高温合金碳控制在 0.1% 以下,这支给到 0.2%,代价是焊接性与成形性略差,收益是 1000℃ 以上的蠕变-断裂强度。碳化物形态靠固溶与时效控制,热加工后的冷却速度很关键。
铝 1.8%~2.4% 与钇 0.05%~0.12%
铝形成 Al₂O₃ 膜,抗氧化温度比 Cr₂O₃ 膜高一档;钇提高氧化膜的附着性,让膜在热循环中不剥落。两者一起用,是这支合金能在 1200℃ 长期服役的原因。钇含量过高会形成粗大的钇酸盐夹杂,过低则膜容易剥落,0.05%~0.12% 是窄窗口。
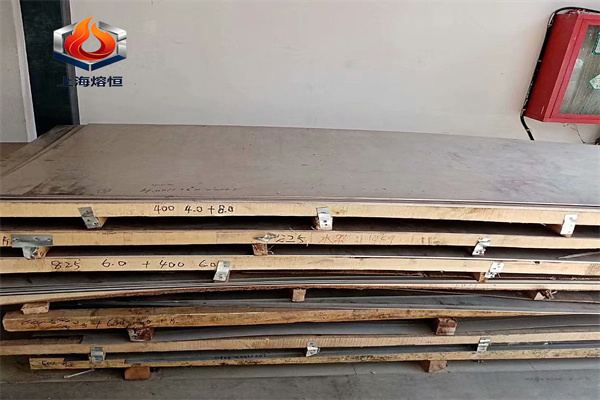
炉辊的受力与蠕变
炉辊承受自重、板坯重量与热应力,跨中弯矩最大。设计时按服役温度下的持久强度取值,再乘安全系数,并核算挠度:挠度过大会让板坯跑偏。支承间距按辊径与壁厚定,间距过大会让辊身下垂,高温下不可恢复。
氧化减薄的估算
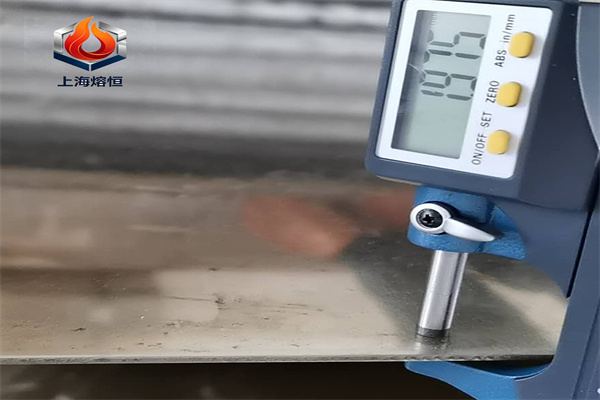
1100~1200℃ 长期服役,每年氧化减薄 0.1~0.3 mm,十年累计 1~3 mm。壁厚设计时把这部分算进去,并在检修时用超声测厚复核。氧化皮剥落会污染炉内气氛,影响产品质量,炉辊表面可以做预氧化处理形成致密膜。
焊接与填充材料
焊接填充材料配 ERNiCrFe-12,与母材成分同体系。线能量控制在 1.0 kJ/mm 以内,层间温度不超过 120℃。焊缝的铝含量低于母材,抗氧化性略差,焊道要打磨平整,避免在高温度梯度区形成氧化起点。
炉内气氛的影响
渗碳气氛会消耗氧化膜中的氧,让铝重新向内扩散,抗氧化性下降;氮化气氛会形成氮化物脆性层;含硫气氛会形成低熔点硫化物。选材时把气氛成分、露点与温度循环写进技术条件,只写 602CA 无法判断寿命。
标准与形态
Alloy 602CA 的牌号标识为 UNS N06025、W.Nr. 2.4633,板材按 ASTM B168、管材按 B166 订货,ASME 另有 Code Case 2359 的许用应力规定。合同里写清服役温度、气氛成分、蠕变与氧化试验要求,炉辊另附壁厚与挠度的设计核算。
炉辊的辊颈与辊身过渡处是应力集中区,圆角半径按辊径的 0.1 倍取,过小会在热循环中开裂。辊颈的冷却方式要设计好,轴承部位温度过高会让润滑失效;必要时做内部水冷,水温与流量按热平衡计算。
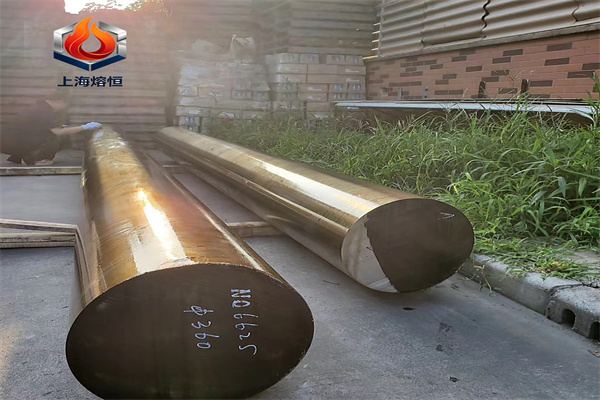
炉辊安装的水平度与平行度影响板坯跑偏,安装时用经纬仪校准,偏差控制在 0.5 mm/m 以内。热态下的热膨胀要留出轴向间隙,长 3 m 的辊从室温升到 1200℃ 可伸长 50 mm 以上,间隙不足会把轴承顶坏。
602CA 的焊接接头要做高温持久试验抽检,试样取焊缝与热影响区。焊缝的铝含量低于母材,抗氧化性略差,焊道打磨平整能减少氧化起点。检修时的补焊要预热到 200℃ 左右,焊后缓冷。
上海熔恒特种合金有限公司可供应 Alloy 602CA(N06025、W.Nr. 2.4633)的板材、管材、棒材与炉辊毛坯,常备规格支持零切下料与定尺加工,质保书与炉批号随货;需要按 ASTM B166 与 B168 验收、或附高温持久与氧化试验数据的批次,熔恒可协调第三方检测。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。