AL-6XN 的钼 6.5% 加氮 0.2%:海水工况的余量在哪
AL-6XN 是含氮超级奥氏体不锈钢,铬 23.5%~25.5%、镍 20.0%~22.0%、钼 6.0%~7.0%、氮 0.18%~0.25%、碳不超过 0.030%,对应 UNS N08367,密度约 8.24 g/cm³、熔点区间 1370~1398℃,固溶 1105~1175℃ 水冷。
钼 6.0%~7.0% 与氮 0.18%~0.25% 的叠加
钼提高抗点蚀能力,氮同时提高点蚀电位与强度,还能加快 σ 相的析出动力学(这是要控制的副作用)。按常用的点蚀当量 Cr+3.3Mo+16N 估算,这支合金接近 50,高于 904L 与 2205,低于 6% 钼加高氮的更高档牌号。估算值只用于排序,具体工况要按试验数据定。
650 MPa 与 310 MPa 的强度
按 ASTM B688 规格,抗拉不低于 650 MPa、屈服不低于 310 MPa、延伸率不低于 30%;资料给出的实测例是抗拉 770 MPa、屈服 422 MPa、延伸率 45%。屈服比 316L 高一倍,意味着同样壁厚能承受更高压力,或者同样压力可以减薄。做海水管路时,减薄的收益很实际。
海水里的失效不是均匀腐蚀
海水工况的失效多是点蚀、缝隙腐蚀与冲刷腐蚀,起于法兰垫片下、焊缝缺陷处、以及流速过低造成沉积的部位。材料只是条件之一,结构与流速同样决定寿命。设计时要避免死水区、控制流速在临界值以上、垫片选型要与母材匹配,不能只靠提高牌号解决。
固溶 1105~1175℃ 与 σ 相
固溶后水冷,目的是溶解析出相并抑制 σ 相。含钼 6% 与氮的奥氏体钢在 800~950℃ 析出 σ 相很快,析出后塑性、韧性、耐蚀性同时下降。热加工与焊接后必须快冷;厚截面件要保证心部冷速,必要时用强制冷却。
加工硬化与冷成形
含氮奥氏体钢的加工硬化速率比 316L 高,冷成形需要更大吨位与更多中间退火。深冲件要评估回弹与开裂风险,模具间隙要放大。切削时粘刀与硬化并存,建议用韧性好的硬质合金刀具、低速大进给,避免在硬化层反复走刀。
焊接与焊材
焊材按匹配高钼含氮体系选,热输入要控制,层间温度不宜过高,避免氮的逸出与 σ 相析出。焊后做酸洗钝化,把氧化色与贫铬层去掉。承压焊缝要做工艺评定,评定项目里应当包含晶间腐蚀与铁素体含量(如有要求)。
订货与验收
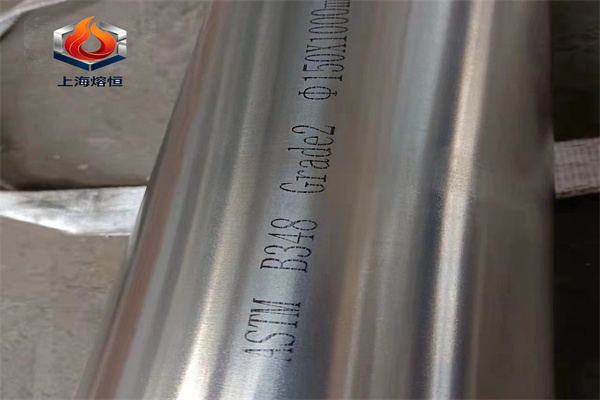
订料写清牌号与标准:ASTM B688(板)、B676(管)、B675、B564(锻件)按形态执行,UNS N08367 与 W.Nr 1.4529 类可作对照。复验按成分(铬、镍、钼、氮)、室温拉伸、晶间腐蚀、以及点蚀电位(需要时)四项排,数值与判据按 GB/T 14992 与 GB/T 14993 的表值核对。
临界点蚀温度怎么用
临界点蚀温度是评价含氯介质适用性的常用指标:在规定的氯离子浓度与电位下,温度升到某一值,点蚀突然发生。工程上把设备最高壁温与该温度比较,留出十几度余量。这个值随氯离子浓度上升而下降,海水与浓缩液要分别测,不能拿海水的数据去覆盖蒸发器末效的工况。
缝隙处是薄弱环节
法兰垫片下、管板胀接处、以及焊缝咬边形成的缝隙,是氯离子富集与氧浓差电池的位置,缝隙腐蚀往往比点蚀更早发生。结构上要减少搭接与死角,垫片选与母材匹配的材料,焊缝要求全焊透并打磨过渡。材料升级能延缓,但结构不改,失效只是时间问题。
上海熔恒特种合金有限公司可供应 AL-6XN 的板材、管材、棒材与锻件,常备规格支持零切下料与定尺加工,质保书与炉批号随货,支持第三方复检;需要附点蚀或缝隙腐蚀试验数据的批次,可以提前安排。熔恒对含氮超级奥氏体料按钼与氮的档位分库备货,不与 316L 混放。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。