253MA 炉管焊接:稀土元素的接头氧化带
253MA 是节镍耐热奥氏体不锈钢,炉管焊接时接头的氧化带比母材宽,原因是稀土元素在熔池中烧损,抗氧化优势在焊缝处被削掉。这支牌号的注册号是 UNS S30815、DIN/EN 1.4835,密度 7.98 g/cm³,熔点 1398℃ 至 1420℃,起氧化皮温度高达 1150℃。
节镍设计换来的成本与性能
这支牌号用氮与稀土替代部分镍,镍量比 310S 低,成本下来一档,高温强度却靠氮与稀土的组合顶上去。资料明确:900℃ 的短时拉伸强度比 304、310S 等常规不锈钢高 20% 以上,各温度的短时强度都更高,高温持久与蠕变性能好。它的定位是 850℃ 至 1100℃ 的炉管、辐射管与篦条。
稀土为什么能提高抗氧化
稀土元素在氧化初期促进 Cr₂O₃ 膜的形核、细化晶粒,让膜长得更致密、附着更牢。膜与基体的粘附性好,冷热循环时不易剥落,剥落一旦发生,重新长膜要消耗铬,寿命就短。稀土的这个作用在薄壁件上尤其明显,因为薄壁的铬储备少。
焊接时稀土烧损
稀土元素的蒸气压低、化学活性高,在熔池中容易与氧、硫结合进入渣相,焊缝金属的稀土含量显著低于母材。结果是焊缝与热影响区的抗氧化能力弱于母材,服役中先从焊缝起皮。补偿手段有限:填丝中一般不专门加稀土,可行的是控制线能量、缩短熔池停留时间、并避免过大的焊缝余高。
焊接工艺的要点
焊接以钨极氩弧为主,填丝选同质或高镍型,线能量压低,层间温度不超过 150℃。保护要到位,背面也要充氩,根部的氧化色是耐蚀性的短板。多层焊时层间清理干净,氧化物夹进焊缝会成为起皮源。焊后一般不做热处理,但焊缝的氧化色必须清除,酸洗后充分漂洗。
炉管的设计与安装
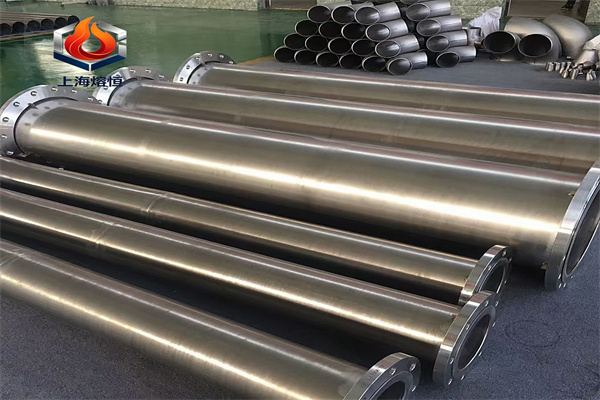
这支牌号适用于 850℃ 至 1100℃ 的耐热件,设计取值按工作温度对应的持久强度,不能用短时拉伸。炉管的支撑与吊挂要允许热膨胀,长管束按实际温度算膨胀量。管壁温度不均匀时,局部超温会让氧化加速,炉温均匀性要作为运行指标管理。
氧化皮的判断
起氧化皮温度 1150℃ 是实验室口径,实际服役中还受气氛、循环次数与应力影响。渗碳气氛会降低抗氧化能力,硫化物会破坏膜的连续性。判断氧化是否进入加速期,看两点:壁厚减薄速率是否上升,以及氧化皮是否成片剥落。成片剥落说明膜已失去粘附性,进入快速氧化阶段。
随货单证与尺寸核对
到货验五项:成分、力学(室温与高温各一组)、晶粒度、尺寸与壁厚、以及表面。炉管的壁厚负偏差直接影响寿命,要逐根测。牌号体系按 GB/T 14992 一类归口,产品标准与试验方法按与合同约定。同一批管的晶粒度分散大,说明热处理不均,高温持久性能会有波动。
上海熔恒特种合金有限公司可供应 253MA 无缝管、板材与棒材,常备规格支持零切下料与定尺加工,质保书与炉批号随货,支持第三方复检。熔恒按固溶态交货并附力学与晶粒度数据,炉管类订单可配套弯管与焊接材料,常规牌号支持拿样。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。