H70 带材深冲:中间退火 520~650 ℃ 与去应力 260 ℃ 是两码事
H70 是铜 68.5%~71.5% 的单相黄铜,深冲件出问题多数不是料不合格,而是把中间退火与去应力退火当成了同一道工序。它的杂质控制很紧:铅不超过 0.03%、铁不超过 0.10%、锑不超过 0.005%、铋不超过 0.002%,密度 8.55 g/cm³,电导率约 28 %IACS。
520~650 ℃ 管的是塑性恢复
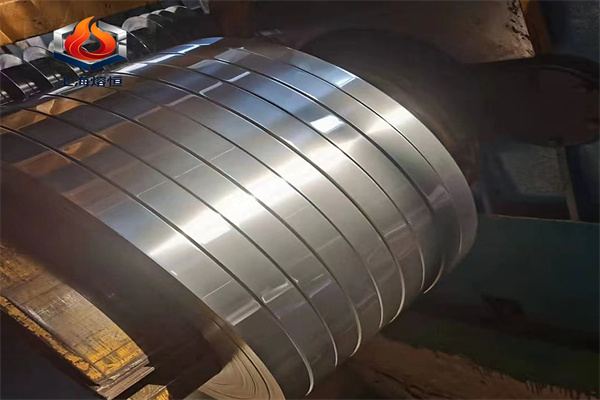
冷轧、冷拉、深冲过程中材料不断加工硬化,强度上去、塑性下来,继续变形前必须中间退火把塑性恢复。H70 的再结晶退火区间给的是 520~650 ℃:偏上限,晶粒长得粗,深冲时表面起橘皮,越冲越粗糙;偏下限,软化不充分,下一道次直接拉裂。同一批带材换一个炉子就可能差这一档,所以退火温度与保温时间要写进工艺卡,而不是笼统写「退火」。
260~270 ℃ 管的是应力与氨裂
成形、弯曲、胀接、焊接之后的件,残余应力留在里面,遇到含氨或铵盐的环境会沿晶开裂,就是常说的氨裂。低温去应力退火给的温度是 260~270 ℃,这个温度不改变强度与硬度,只把残余应力降下来。黄铜件做的阀门、接头、弹片,凡是要接触氨或长期受力的,这一道不能省。
两个硬度口径要分开写
自有资料对 H70 带材给了两条口径:一条是抗拉不低于 290 MPa、伸长率 δ10 不低于 40%,状态未标;另一条是 325~410 MPa、δ10 不低于 35%、硬度 75~125 HV,对应 1/4 硬。两条都标「带材室温拉伸,厚度不小于 0.3 mm」,但状态不同,数就不同。订料只写「H70 带材」等于没写状态,深冲厂拿到 1/4 硬的料去冲深腔件,开裂是必然的。
热加工窗口 750~830 ℃
需要热轧或热挤的件,H70 的窗口是 750~830 ℃。温度过高晶粒粗大、表面氧化皮厚,后续酸洗量加大;过低变形抗力大、边部开裂。黄铜的导热好,升温快,炉温均匀性反而比升温速度更值得关注:同一批料摆在炉门与炉膛中部的件,组织和后续深冲表现会不一样。
深冲件按多道次排,别指望一次成形
单相黄铜塑性好,但一次拉深的极限变形量有限。深腔件按多道次排,每道之间插中间退火,单道次变形量控制在中低水平;模具间隙与圆角半径按道次递减,最后一道整形再收尺寸。冲压油与模具表面状态对开裂的影响不比材料小,拉毛的凹模会把料咬伤,裂纹从咬伤处起。
订料单写四行就够
厚度公差与板形也吃深冲余量
带材厚度公差偏正,冲出来的件壁厚就偏厚,间隙小的模具会挤;偏负则强度不够、易起皱。板形不平的带材在送料时走偏,深冲件出现单边壁厚差,后续装配装不进。订料时把厚度公差、宽度公差与板形要求一起写,比只写一个厚度值管用;开卷后先量头尾三个点,确认同卷内一致性再上线。
头一行写牌号与状态(软态、半硬、1/4 硬),第二行写厚度与宽度公差,第三行写力学指标按哪条口径,第四行写表面与边缘质量。上海熔恒特种合金有限公司按带材、板带与棒材形态供应 H70 一类黄铜,常备规格支持零切下料与定尺加工,随货附质保书与炉批号,支持第三方复检,常规牌号支持拿样;熔恒可按批次附力学与硬度数据。牌号可按 GB/T 5231 加工铜及铜合金牌号体系核对,力学试验按 GB/T 228.1 执行。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。