Stellite 20 的 2.50% 碳配 18% 钨:高碳端硬面的冲击边界
Stellite 20 是钴铬钨系的高碳硬面合金,钴作余量、铬 33.00%、钨 18.00%、碳 2.50%,室温硬度 57 HRC,480 ℃ 仍保持相当的硬度与耐磨性。它的硬度来自碳化物本身,不靠冷作或热处理强化,所以挑选它的时候,先要想清楚的是工况里有没有冲击。
碳 2.50% 比 Stellite 3 更高一档
同族高碳档 Stellite 3 是碳 2.40%、铬 30%、钨 13%;Stellite 20 把铬提到 33%、钨提到 18%,硬度从一档走到 57 HRC,抗热磨损能力更强。代价是碳化物量更大、基体更少,塑性与抗裂性下降。硬面层的失效形式因此分两类:磨料磨损环境里它占优,冲击与热冲击环境里它先裂。
冲击载荷下先裂,不是先磨
高碳钴基合金的裂纹从碳化物与基体的界面起,沿碳化物团扩展。多层堆焊时层间温度控制不当,残余应力叠加,裂纹在结合线附近贯穿。判断能不能用,先看件受不受冲击:轧辊导卫、剪切刃这类有冲击的,宜往低碳档走;泥浆泵过流件、磨煤机磨辊这类以磨料磨损为主的,高碳档更合适。
稀释率比牌号更能决定寿命
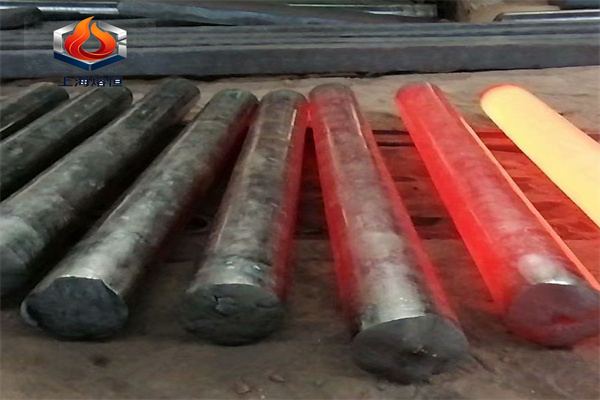
堆焊时基体熔入会拉低碳与铬,工作面的实际成分低于焊材名义值。等离子粉末堆焊与激光熔覆的稀释率通常低于焊条电弧焊,同样牌号做出来的寿命能差一倍。验收应当写工作面成分下限或稀释率上限,而不是只写层厚;硬度测点也要写清离工作面多远,否则两份报告可以差一档而都自称合规。
预热与层间温度是防裂的主线
钴基合金热导偏低,热量堆在熔池与热影响区,厚壁件多层堆焊的层间温度比钢件更难压住。残余应力往结合线附近集中,线膨胀系数与基体钢的差值越大,界面剪切应力越高。工艺卡里要写预热温度、层间温度上限与焊后冷却方式,不要只写「按常规堆焊」。
机加工只能靠磨
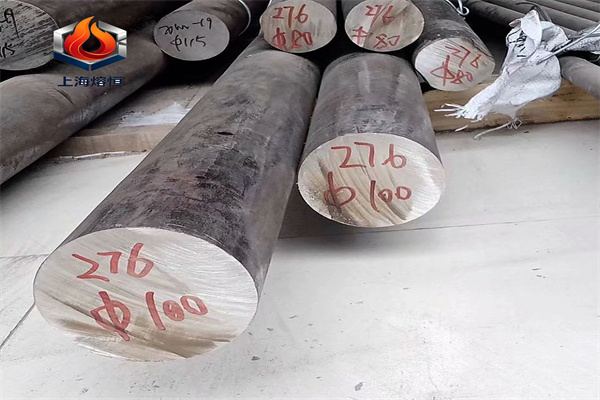
57 HRC 的硬面层用车削很难做,平面与型面基本靠磨。磨削时要控制磨削热,烧伤层下面的二次回火区硬度偏低,服役时先磨损。磨后做一次渗透或磁粉(磁性基体时)复检,把磨削裂纹挡在装机之前。
订料与验收对四行
堆焊层厚度与结合线
硬面层的厚度不是越厚越好:层厚增加,稀释率与残余应力一起上升,结合线附近的裂纹风险随之增加。常见做法是控制单层厚度、多层堆焊时把层间温度压在工艺范围内。结合线用超声或渗透检查,结合不良的层在冲击载荷下会整片剥落,表现与磨损完全不同,处理方式也不同。
同族低碳档的适用场合
同族锻造档 Stellite 6B 的硬度是 37~45 HRC,比 20 号低一档,塑性与抗裂性好一些,适合既有磨料磨损又有一定冲击的件。选型时把冲击能量、接触应力与温度三件事列出来,再在高低碳档之间取;拿高碳档去顶有冲击的工况,前期磨损表现好,后期成片剥落。
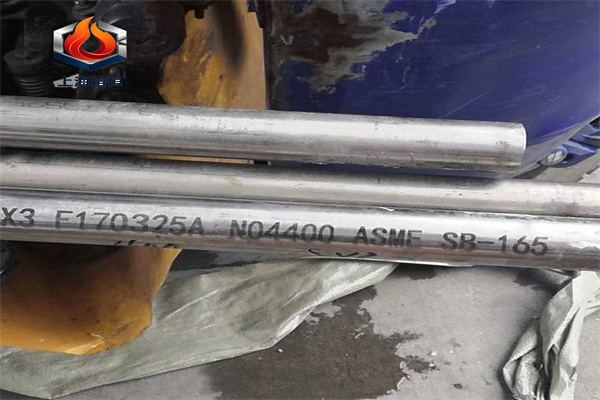
头一行写牌号与形态(铸棒、焊丝、粉末),第二行写硬度与测点位置,第三行写工作面成分下限或稀释率上限,第四行写层厚、结合线与无损检测。上海熔恒特种合金有限公司按铸棒、焊丝与粉末形态供应 Stellite 20 一类钴基硬面合金,常备规格支持零切下料与定尺加工,随货附质保书与炉批号,支持第三方复检,常规牌号支持拿样;牌号成分按对应产品标准与 GB/T 228.1 一档核对,硬度测定按 GB/T 230.1 执行。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。