GH4098 薄板的矫直:辊式与压力矫直各管多厚的板
GH4098 是碳不超过 0.13%、铬 17.5%~19.5%、钨 3.5%~5.0%、钼不超过 1.50% 的镍铬钨系高温合金,用于 1000 ℃ 级的热端部件。薄板经固溶与冷却后往往带波浪与瓢曲,矫直方式选错,板上会多出一层残余应力。
两种矫直的力学差别
辊式矫直靠反复弯曲使板材产生交变塑性变形,把原始曲率逐步压平,适合薄板与中厚板,效率高、表面损伤小。压力矫直靠局部加压产生反向塑性变形,适合厚板与局部瓢曲,但会在压点周围留下残余应力。薄板用压力矫直,压痕与局部硬化很难避免。
矫直前的去应力
固溶后急冷的板材内部残余应力高,直接矫直会把应力与变形叠加,矫完放置一段时间又反弹。常规顺序是固溶—去应力—矫直—稳定化,去应力温度低于固溶温度,时间按厚度定。矫直后再做一次低温稳定化,尺寸才稳。
辊缝与辊距的选择
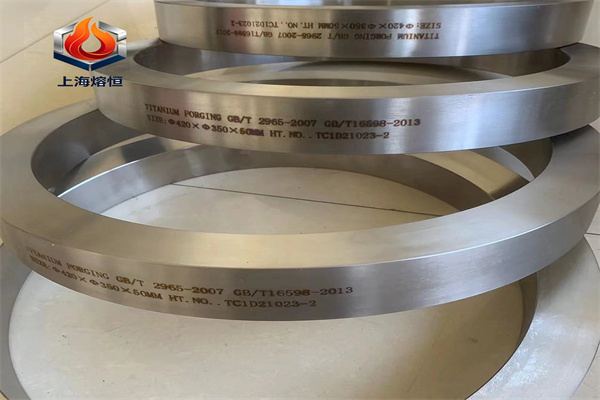
辊式矫直的辊径与辊距要按板厚选:板越薄,辊径越小、辊数越多。辊缝过小会把板压薄并产生加工硬化,过大则矫不平。矫直后的板面质量看两项:波浪度与表面是否有辊印。辊印深度超过表面允许值,只能改作他用。
钨系合金的加工硬化
钨 3.5%~5.0% 提高高温强度,也让室温加工硬化加快。矫直过程中若反复弯超过一定次数,表层硬度上升,后续冲压开裂风险增加。控制办法是限制矫直道次、矫直后测表层硬度、必要时安排中间退火。
板形指标的写法
板形常用「每米波浪度」或「单位长度内的最大波高」表示,也有用不平度百分比。写法要含测量条件:板放在平台上自由状态测,还是夹持测;测点在板边还是板中。同一张板,自由状态与夹持状态测出的数差一倍并不奇怪。
切割与边部
矫直后的板下料多用剪切或水刀,剪切边的毛刺方向要一致,毛刺在后续成形时成为裂纹源。水刀切割无热影响,但切口锥度与挂渣要控。激光切割的热影响区对高温合金不利,切口要磨削去除。
到货与首件
矫直后的应力检测
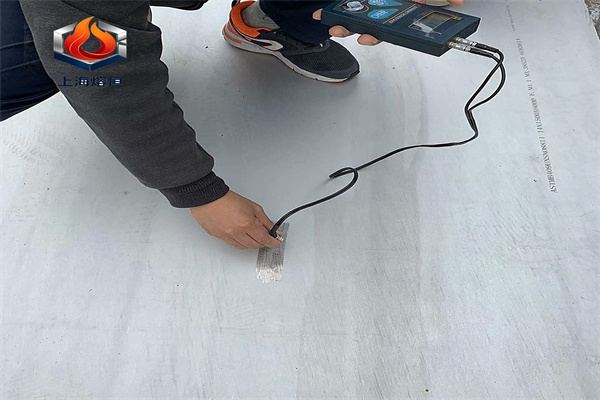
矫直引入的残余应力不易直接测,工程上用间接办法:切取小样测变形量,或者用 X 射线衍射测表层应力。批量生产的常规做法是抽一件做破坏性检测,把结果作为工艺放行的依据。板材后续要冲压或焊接时,残余应力的影响更明显,检测频次应加密。
薄板的吊运与存放
薄板在吊运中容易被吊具压出凹坑,凹坑在矫直时压不平,只能降级。存放时立放或专用架上平放,避免中部长期受弯。多张叠放时,张间要有隔离纸,防止划伤与粘连。这些细节不影响成分与力学,却直接影响交付合格率。
核四项:炉批号与质保书、板形实测、厚度与宽度公差、表面质量。上海熔恒特种合金有限公司按冷轧薄板、热轧中厚板与带材供应 GH4098,常规规格支持零切下料与按图定尺,随货附质保书与炉批号,支持第三方复检,常规牌号支持拿样;牌号与成分按 GB/T 14992 核对,板形与尺寸按 GB/T 708、GB/T 709 体系核对。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。