800H 炉管的炉批标识:碳 0.05%~0.10% 的一档,牌号与批号都得跟到底
Incoloy 800H 是镍 30.0%~35.0%、铬 19.0%~23.0%、铁不低于 39.5%、碳 0.05%~0.10% 的镍铁铬合金,对应 UNS N08810 与国内 NS112,密度 7.94 g/cm³,熔点 1357~1385 ℃。它和 800、800HT 长得像,区分点就在碳与热处理,标识跟不上就会混料。
三个牌号的差别藏在碳与钛铝
800 的碳上限低,800H 把碳提到 0.05%~0.10% 并要求高温退火获得粗晶,800HT 再把钛铝合计提到更高一档以增强蠕变强度。三者外观一样、成分区间大面积重叠,靠成分单一眼看不出,只能靠牌号标识与热处理记录。混料用在炉管上,蠕变寿命差一截。
标识要跟到每一支
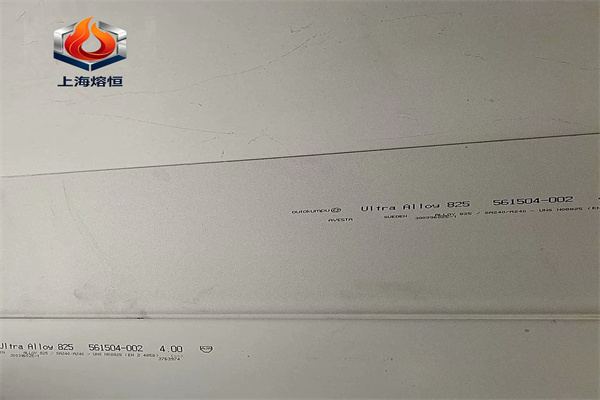
炉管数量多、规格相近,标识是防混料的主要手段。常规做法是每支管喷印或打钢印:牌号、炉批号、规格、标准号。喷印要耐磨、耐温,钢印深度不能超过壁厚允许的负偏差。切割后新端面要补标,否则一段管切下来就成了无标识料。
高温退火与晶粒度
800H 要求固溶退火后晶粒度达到较粗的级别,目的是提高蠕变抗力。退火温度不够或保温不足,晶粒细,蠕变强度上不去;温度过高,晶粒过粗,塑性与焊接性下降。晶粒度按 GB/T 6394 测定,取样位置按批分布,不能只取一支代表整批。
焊接与焊后处理
炉管的焊接多用氩弧焊打底、手工电弧焊填充,焊材按同体系匹配。焊后是否做固溶取决于壁厚与工况:薄壁管可只做局部去应力,厚壁管建议整体固溶。焊缝的晶粒度与母材不一致时,高温服役中焊缝成为薄弱环节。
渗碳与氧化
炉管内壁接触高温气氛,长期运行会渗碳或氧化。渗碳层硬度高、塑性差,冷却时开裂;氧化层减薄壁厚。停炉检修时测壁厚并做金相,两项都要看。渗碳严重的管段要整段更换,补焊解决不了组织问题。
支吊与热膨胀
炉管在高温下伸长量大,支吊设计要留位移空间。一端固定一端滑动是常规做法,滑动端的支承面要耐磨。冷态预拉伸量按工作温度与管长算,凭经验估容易把热应力算反。
到货与入库
炉管的壁厚测量点
炉管壁厚测量要固定测点并编号,每次检修测同一位置,数据才有可比性。测点布置覆盖:炉膛高温段、火焰直冲段、支吊点附近、以及焊缝两侧。高温段的减薄速率是寿命评估的核心数据,只测一两支代表整排,遇到局部超温就漏判了。
异种钢接头的处理
炉管与集合管、管板的连接常涉及异种钢,热膨胀差会在接头处产生附加应力。焊接时选用塑性较好的填充金属,焊后按工况决定是否做去应力。异种接头在高温长时服役中还会发生碳迁移,碳从高铬侧向低铬侧扩散,形成软区与硬区,这是选材阶段就要考虑的问题。
核五项:牌号标识是否齐全、炉批号与质保书是否对应、尺寸与壁厚、晶粒度报告、以及表面质量。入库按炉批分区存放,标识朝外,取料遵循先进先出。上海熔恒特种合金有限公司按无缝管、焊接管与管件供应 800H,常规规格支持零切下料与按图定尺,随货附质保书与炉批号,支持第三方复检,常规牌号支持拿样;牌号按 UNS N08810 与 GB/T 14992 核对,晶粒度按 GB/T 6394 测定。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。