4Cr13NiVSi 预硬 31~35 HRC:磷 0.010% 这条门槛卡的是什么
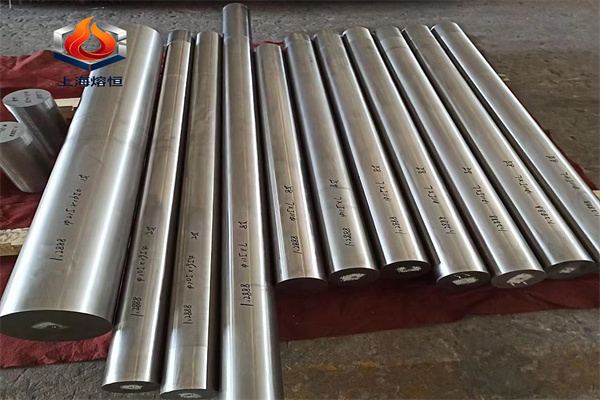
4Cr13NiVSi 是耐蚀预硬型塑料模具钢,交货状态为淬火加回火到 31~35 HRC,到货即可直接开粗与抛光。成分口径为碳 0.36%~0.45%、硅 0.90%~1.20%、锰 0.40%~0.70%、铬 13.00%~14.00%、钒 0.25%~0.35%、镍 0.15%~0.30%,磷不超过 0.010%,硫不超过 0.03%。
磷 0.010% 是镜面的门槛
磷在晶界偏聚会形成硬脆相并造成各向异性,抛光时出现料纹与麻点;硫形成硫化物夹杂,抛光的针孔多数由它引起。所以磷压到 0.010% 以内不是余量问题,而是能不能抛到镜面级别的门槛。这条指标在成分表上最不起眼,却直接决定透明件模具的成品率。
铬 13% 的耐蚀位置
13.00%~14.00% 的铬是形成稳定钝化膜的下限附近,够用但不宽裕。它能应付塑料熔体的微量分解产物与一般的潮湿环境,不够应付含氯含酸介质的直接接触。选材时应把介质先排清楚:聚氯乙烯一类的分解产物会释放氯化氢,这类模具对耐蚀要求更高。
预硬态的三层含义
先说交货状态:预硬是淬火加回火到 31~35 HRC 后交货,不是退火态,使用方拿到料直接开粗、精加工、抛光,不再做整体热处理,这个硬度带就是零件的最终使用硬度。再一层:硬度带必须跟测点位置一起写,模具钢的硬度沿截面有梯度。还有一层:任何再加热都会破坏原始硬度分布。
与普通 4Cr13 的差别
普通 4Cr13 以退火态或淬火态交货,使用方自己做最终热处理;本牌号把淬火风险前置给供方,换来的是一致性与工期。成分上加了镍与钒:镍提高淬透性与韧性,钒细化晶粒并提高抗回火软化,硅提高回火稳定性。这些微调让大模块的心部也能落在硬度带内。
电火花白层必须去掉
镜面模具多数要放电加工型腔,放电后表面留下一层再铸白层,硬且不均,直接抛光会出麻点,白层下面常有微裂纹。正确顺序是粗抛去除白层、再逐级换号精抛,中间不跳号。预硬态基体硬度不高,白层与基体的硬度差更大,去除量要留够。
抛光与蚀纹的工艺
抛光前要确认硬度均匀性,硬度极差大的模块抛出来会有波浪。蚀纹深度一致性同样依赖硬度均匀性,蚀纹前应复核硬度极差。这两件事都属于表面工序,但根子在材料:同一块模块上硬度差几个 HRC,蚀纹深度就会出肉眼可见的深浅差。
本站缺的三项物理量
热导率、线膨胀系数与高温硬度本站均未载。这三项对模具设计都不是小事:热导率决定型腔冷却效率与成型周期,线膨胀决定大尺寸模具的热膨胀量与镶件配合间隙,高温硬度决定模具在长期生产中的抗塌陷能力。做精密模具时应向供方索取。
焊接与补焊
预硬钢的补焊会破坏局部硬度,焊后必须重新热处理才能恢复,而重新热处理又会让整块模块的硬度下降。所以预硬模块的补焊要慎:小面积缺陷可用同质焊材冷焊修补,焊后局部回火;大面积缺陷应改设计或换料,而不是硬补。
标准与验收
本站未载这支钢的国标号与对应牌号,订货只能按供方技术条件或双方技术协议执行。验收清单建议:成分(碳铬磷三项)、预硬硬度带与测点、抛光等级或表面粗糙度要求、非金属夹杂物(按 GB/T 10561 一类方法评级)、以及模块尺寸与倒角五项。抛光等级宜用双方认可的样块比对,只写镜面两个字,争议时无法判定;硬度测定按 GB/T 230.1 的洛氏方法执行,测点与取值次数写进协议。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。