5CrNiMo 大模块的白点:锻后冷却制度比硬度更难谈
5CrNiMo 属于热作模具钢,碳 0.50%~0.60%、镍 1.40%~1.80%、铬 0.50%~0.80%、锰 0.50%~0.80%、钼 0.15%~0.30%,硅不超过 0.40%、硫不超过 0.020%、磷不超过 0.030%。交货硬度 197~241 HBW,退火压痕直径 3.9~4.3 mm。淬火 830~860 ℃ 油淬或分级淬火,回火 500~600 ℃,使用硬度按 38~44 HRC 取,小模偏高、大模偏低。
镍 1.4%~1.8% 给的是淬透性
镍与锰同时往 1% 上下放,作用是把淬透性顶上去,让大截面模块的心部也能转成马氏体。锻模的尺寸往往在几百毫米,心部冷得慢,淬透性不够就只有表层硬、心部是屈氏体,使用时型腔塌陷先从心部开始。镍还改善低温韧性,锤锻模承受冲击,韧性比硬度更要紧。这一档镍含量也是这支钢成本的主要来源。
白点是氢致裂纹,不是热处理缺陷
这支钢对白点敏感,资料明确要求严格控制冶炼工艺与锻轧后的冷却制度。白点是钢中氢在冷却过程中析出、在应力作用下形成的内部裂纹,断口上呈银白色圆斑。它在大截面锻件里一旦形成就是内部缺陷,超声能查到但补不了,只能判废。控制手段有两头:冶炼端用真空脱气或精炼把氢降到低水平,锻造端在锻后按制度缓冷,让氢有时间扩散出去。
锻后冷却为什么不能图快
大模块锻后如果直接放在车间空冷,表层冷得快、心部冷得慢,内外温差拉出热应力,叠加相变应力,心部就处在三向拉应力状态。氢在这一刻往应力高的地方聚集,裂纹从这里起。规范做法是锻后及时进缓冷坑或按炉冷曲线降温,粗加工后再补一次去应力。冷却速度快一点能省几小时,但一批模块里有白点就得整批回炉,账不划算。
830~860 ℃ 淬火与 500~600 ℃ 回火
淬火加热 830~860 ℃,油淬或分级淬火,标准试样硬度可以到 60 HRC 上下。回火 500~600 ℃,使用硬度落在 38~44 HRC 一带:小模取上限,耐磨;大模取下限,抗冲击与抗热裂。回火不足的模块,使用时型腔面先出现龟裂;回火过度,硬度掉到 35 HRC 以下,型腔很快塌。回火次数按截面给,厚模块安排两次,中间空冷到室温再进炉。
堆焊修复的工序顺序
大型锻模型腔塌陷后常做堆焊修复,工序顺序是:裂纹挖净并在两端钻止裂孔、去余量、预热、堆焊、焊后热处理、型腔精加工、表面检查、使用前预热。三条要点:裂纹不能在没挖净的情况下直接盖焊,否则焊完就沿着旧裂纹重新开裂;预热温度要够,冷态堆焊的热影响区就是一片硬脆马氏体;焊后必须回火,把堆焊层与热影响区一起回火到接近基体的硬度。
氮化的温度上限
为提高抗磨损与抗粘模,可以做氮化或氮碳共渗。约束是处理温度必须低于回火温度,否则基体被二次回火软化,表面硬化层再硬也没有支撑,受力时整层压塌。氮化前要把型腔面清洗到露出金属本色,油污与氧化皮会在层下形成软点;氮化后检查表面脆性与开裂倾向,层深不是越厚越好,冲击工况宜薄。
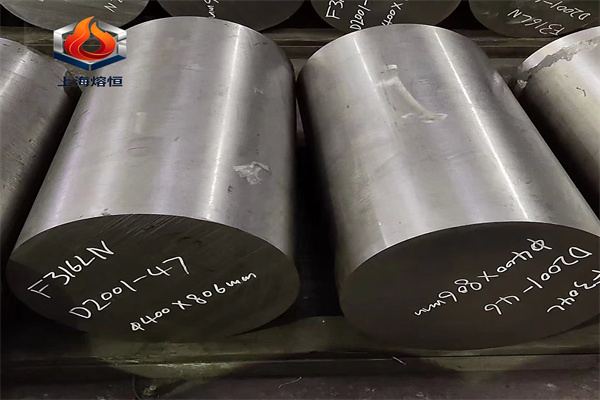
模块到货核三项:硬度按 GB/T 231.1 在两端与心部各打一点,确认落在 197~241 HBW 的退火区间;超声按 GB/T 6402 约定级别扫查,重点找白点与中心疏松,大模块建议逐件扫,不做抽检;成分按 GB/T 1299 的合金工具钢条款核对镍、铬、钼三项,镍低于 1.40% 的淬透性会明显不足,大截面用不住。锻件还要索取锻后冷却记录,这一项在成品上看不出来,却是白点的关键。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。