BFe10-1-1 的铁 1.0%~1.8%:海水流速 2.5 m/s 的膜
BFe10-1-1 是铁白铜,镍加钴 9.0%~11.0%、铁 1.0%~1.8%、碳不超过 0.05%,余量铜,对应 UNS C70600 与 DIN 2.0872。硬态带材厚度不小于 0.3 mm 的抗拉不低于 370 MPa、伸长率不低于 3%,产品标准按 GB/T 2059。
铁 1.4% 是耐冲刷的关键
铜在海水中靠表面的腐蚀产物膜保护,膜的致密性与附着力决定抗冲刷能力。加镍让基体更稳定,加铁让膜的致密性与附着力显著提高:铁进入膜的晶格,膜变得薄而牢,流速高了也不容易剥离。铁低于 1.0%,膜松散;高于 1.8%,形成富铁相,加工性与焊接性下降,所以铁的窗口只有 0.8 个百分点。
2.5 m/s 与含砂量
BFe10-1-1 的海水流速上限在 2.5 m/s 左右,含砂量高时降到 1.5 m/s。超过上限,膜被冲掉,新鲜金属暴露,腐蚀呈马蹄形或沟槽状,管束入口、弯头与胀接部位是重点。设计时把流速分布算一遍,局部流速高的位置加导流或扩径。换热器的水室要做流场模拟,避免死水区与射流区同时存在。
370 MPa 与 3% 延伸率
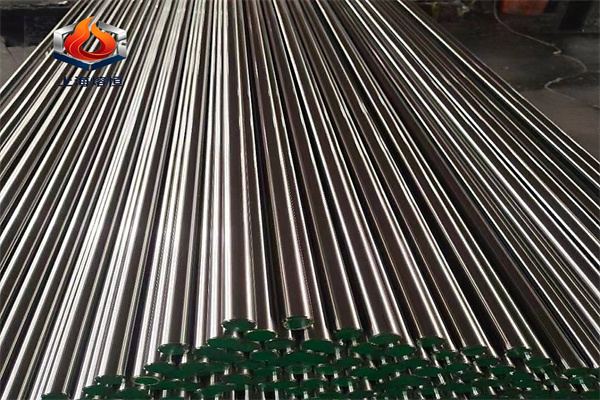
硬态带材 370 MPa 抗拉、3% 延伸率,这是硬态的下限,软态的延伸率能到 30% 以上。冷凝管用软态,便于胀接与弯管;结构件用硬态,强度高。订货时把状态写清,只写牌号不写状态,拿到的可能是硬态,胀接时开裂。
铸造 1330~1350℃
铸造温度 1330~1350℃,温度低了熔体流动性差,铸锭表面有冷隔;温度高了,镍与铁的烧损增加,成分偏。铸锭的晶粒粗,热加工的头一火要把铸态组织打碎,挤压比不小于 8,否则残留的柱晶在管材中形成带状组织,耐蚀性不均。
胀接与管板
管束与管板的连接多用胀接,胀接率按管壁减薄 5%~8% 控制。胀接不足,接触应力不够,热循环后松动渗漏;胀接过度,管壁加工硬化,应力腐蚀敏感性上升。管孔的表面粗糙度控制在 Ra 1.6 以内,划痕是点蚀的起点。
焊接与补焊
管束的涡流检测
白铜管束的壁厚减薄用涡流检测,探头在管内推进,减薄处出现相位变化。检测前要把管内的水垢与沉积物清干净,沉积物会让探头偏心,出现假信号。判据按壁厚的 10% 设阈值,超过阈值的管子做抽管剖切验证。
电偶腐蚀与管板
白铜管与碳钢管板连接,两者在海水中形成电偶,碳钢为阳极,腐蚀加速。做法是管板堆焊一层白铜或采用牺牲阳极,牺牲阳极按保护电流与寿命计算用量。管束与壳体的绝缘也要做,绝缘垫片破损,电偶回路闭合,腐蚀从破损处开始。
标准与验收
牌号按 GB/T 2059 的带材标准与 GB/T 1527 一类管材标准,化学成分按标准核对镍、铁、锰、碳,铁低于 1.0% 的炉次耐冲刷能力不足。力学按 GB/T 228.1,管材做水压试验与涡流检测,胀接前管端退火,退火长度比管板厚度长 20 mm,退火后的管端硬度按 HB 80 以内控制。
白铜的焊接性尚可,氩弧焊为主,焊材用同材质或镍基焊材。焊接时镍与铁的烧损会让焊缝的耐蚀性下降,热输入要控制,层间温度不超过 150℃。补焊的部位要做渗透检测,补焊后的管束做水压试验,试验压力按设计压力的 1.5 倍,保压 30 分钟。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。