Udimet 520 的钨 0.8%~1.2% 与钼 5.5%~7%:盘件固溶强化的两条线
Udimet 520 是镍基沉淀强化合金,镍 52.18%~59.98%、铬 18%~20%、钴 11%~14%、钼 5.5%~7%、钨 0.8%~1.2%、钛 2.9%~3.25%、铝 1.8%~2.3%、碳 0.02%~0.06%、硼不超过 0.002%。热处理走 1107℃ 保温 4 小时、843℃ 保温 24 小时、760℃ 保温 16 小时三段空冷。
钼与钨的分工
钼 5.5%~7% 是这支合金的主要固溶强化元素,原子半径大、扩散慢,提高基体的再结晶温度与高温强度;钨 0.8%~1.2% 的量级比钼低一个档,作用更偏向提高 γ′ 的稳定性与抗蠕变。两者的总量决定了 γ 基体的固溶强度,而钛 2.9%~3.25% 与铝 1.8%~2.3% 决定 γ′ 的体积分数。这套配比的取向是高钼中等钛,盘件在 700~800℃ 的强度与组织稳定性兼顾。
三段热处理各管一段
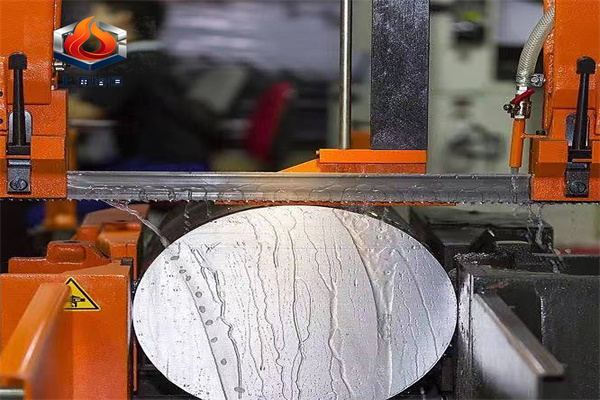
1107℃ 保温 4 小时是固溶,把 γ′ 与碳化物溶回基体;843℃ 保温 24 小时是主时效,让 γ′ 以较粗的尺度析出,这时晶界与晶内同时有析出,组织的稳定性来自这一段;760℃ 保温 16 小时是补充时效,调整 γ′ 的尺寸分布并稳定组织。三段的温度间隔不大,时间跨度长,总周期接近两天,炉子的温度均匀性与控温精度直接决定批内一致性。
碳 0.02%~0.06% 与硼 0.002% 上限
碳在这个区间形成 MC 型碳化物,钉扎晶界、限制晶粒长大;硼压到 0.002% 以下,是这支合金与铸造牌号的差别之一:变形合金靠锻造破碎组织,不需要硼来强化晶界,硼高反而降低热加工性。碳与硼的窗口都很窄,配料时要按炉前分析微调,靠经验加料很容易越界。
盘件的切削先想清楚顺序
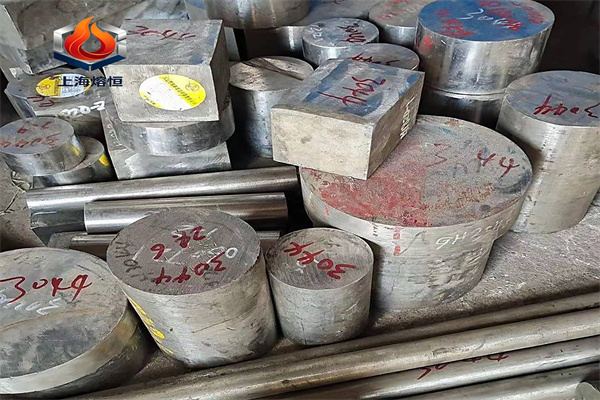
这支合金强度高、粘刀且加工硬化倾向明显,铣削、车削与磨削建议使用水基冷却液,钻孔、铰孔、拉削与攻丝建议使用重润滑剂,并选用合适刀具与重型设备以减小切削前的加工硬化与颤振。工序安排的原则是粗加工在固溶态完成、精加工在时效后进行:时效态硬度高,切削力大,但尺寸稳定;固溶态切削容易但时效后变形要留余量。
焊接方法的选择
资料推荐钨极气体保护焊、熔化极气体保护焊与焊条电弧焊,可按常规焊接程序施焊,焊前焊件表面必须清洁,不允许有油漆、蜡笔标记与油污。这三类方法的共同点是热输入可控,适合盘件与机匣的补焊与连接;电子束与激光焊虽然热影响区小,但对装配间隙要求高,盘件的厚截面不太适用。
成形要留的余量
合金延展性较好,可用传统方法成形,但为避免高温下的脆化,成形需选用能力足够的重型设备。冷成形的模具寿命有限,使用重润滑剂与较软的模具材料可以降低磨损,工装要预留自由的半径与间隙。成形后的回弹比碳钢大,模具补偿量按试压结果修,不要按理论值一次做到位。
标准与用途边界
牌号体系按 GB/T 14992 一类的高温合金体系对照,产品牌号与检验项目按合同约定的现行版本执行,AMS 与 ASTM 体系另有对应分册。资料给的用途是燃气轮机热段部件与高温长期承力件;具体的零件清单、工况温度与应力水平要按图纸与工况条件核,不能凭牌号名称推断适用范围。牌号的成分体系可按 GB/T 14992 对照,变形高温合金的棒材与锻件在 ASTM B637 一类文件里另有分册,盘件的取样与验收按该分册与合同条款执行。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。