4J78 无磁腔体深孔怎么加工:9.38 的密度与粘刀的账?
4J78 无磁腔体的深孔加工难点是两处:密度 9.38 g/cm³ 带来的惯性大、排屑慢,以及镍钼基体的高塑性导致粘刀与积屑瘤。它含钼 20.0%~22.0%、铜不大于 1.5%、碳不大于 0.05%、锰不大于 0.40%、硅不大于 0.30%,镍为余量,熔化温度 1400~1420℃。
钼 20%~22% 是为了无磁与膨胀
这支合金以镍为基体、加钼 20%~22%,铁被压到很低,目的是同时拿到无磁与定膨胀:标准规定磁导率不大于 1.251×10⁻³ mH/m,测量场强 16000 A/m,测试条件必须随技术要求一并写明。膨胀系数检验试样在保护气氛或真空中加热 1000~1050℃、保温 30~40 min,以不大于 5℃/min 冷到 300℃ 以下。
深孔钻的选型
深孔用内冷麻花钻或枪钻,长径比超过 5 用枪钻,一次走刀成形,孔径公差与直线度都比麻花钻好。钻头材质选细晶粒硬质合金,涂层用 TiAlN;切削速度 15~25 m/min,进给 0.05~0.1 mm/r,压力 4~8 MPa 的内冷保证排屑。
粘刀怎么破
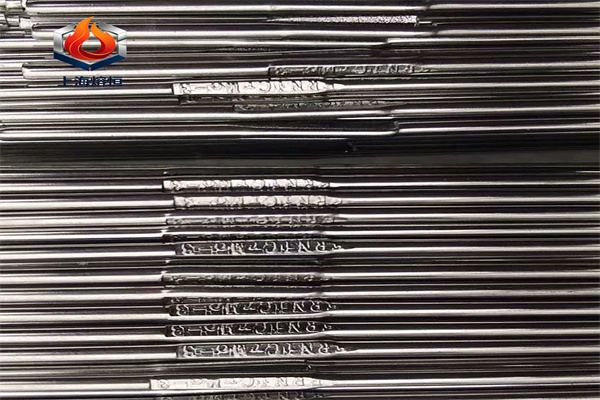
镍钼基体塑性高,刀刃上容易积屑瘤,表现为孔径忽大忽小、表面撕拉。破法是提高切削速度而不是降低,配合大流量切削液;刃口做钝化处理,前角取小;每钻一段退刀清屑,避免切屑在孔内二次切削。出现尖叫或扭矩上升立即退刀。
深孔的直线度与壁厚
深孔钻的偏斜随长径比增加,枪钻的偏斜量约为孔深的 0.1%~0.3%。要求高的孔先钻后铰或镗,铰刀留 0.1~0.2 mm 余量。壁厚均匀性用超声测,薄壁腔体的壁厚差控制在 0.2 mm 以内,否则膨胀与磁性能都会受影响。
加工后的磁性复检
冷加工会引入应力,局部可能改变磁导率。深孔加工后复测磁导率,测点取孔壁与端面;超标的件做去应力退火,温度低于膨胀系数检验制度,时间按壁厚定。去应力后再测,确认恢复到限值以内。
采购与到货复验
订货写:牌号、形态(棒、板、管)、交货状态、成分区间(钼、铜、碳)、磁导率限值与测量条件、膨胀系数考核温区、以及加工要求。牌号序列按 GB/T 15018,技术口径参照。到货核成分、磁导率与膨胀系数,深孔件加做壁厚检测。
无磁腔体的装配
腔体与端盖的连接用螺栓或焊接,螺栓也要选无磁材料,否则整体磁导率超标。装配时避免敲击,冷作会诱发磁性;装配后整体测磁导率,测点覆盖腔体、端盖与连接处。
热处理的变形
去应力退火的温度低,变形小,但薄壁腔体仍会因支撑不当而变形。装炉用专用托架,缓慢升降温,冷却均匀;退火后复测尺寸与磁导率,两项都合格才进入下道工序。
枪钻的导向与对刀
枪钻加工前先打中心孔或铣导向孔,导向孔直径与钻头外径一致,深度 1~2 倍直径。导向不准,深孔会偏。对刀时测钻头与主轴的同轴度,偏差不超过 0.02 mm;加工中监测切削液压力,压力下降说明堵屑。
深孔的表面质量
枪钻加工的表面粗糙度一般在 Ra 1.6~3.2,要求更高时用铰或滚压。孔壁不允许有螺旋划痕与撕拉,这些缺陷在薄壁腔体上会成为应力集中点。加工后做内窥镜检查,长孔分段查看。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
总机 021-37789863 · 021-57886082 · 021-57886263
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。