310S 炉辊与料筐的焊缝:氧化起皮先从焊道开始
310S 炉用件的氧化起皮多数从焊道与热影响区开始,不是母材先坏。这支高镍奥氏体耐热钢铬 24.00%~26.00%、镍 19.00%~22.00%、碳不超过 0.08%、硅上限放宽到 1.50%,常温抗拉不低于 515 MPa、屈服不低于 205 MPa、延伸 40% 以上,真正价值在高温抗氧化与抗蠕变。
25% 铬与 20% 镍各自负责什么
铬生成 Cr₂O₃ 膜,决定抗氧化温度上限;镍稳定奥氏体,让材料在高温下不发脆、不产生 σ 相脆化。硅 1.50% 的上限比 304 与 316 宽,硅能促进致密氧化膜形成,提高抗渗碳与抗起皮能力。碳压到 0.08% 以下,减少晶界碳化铬析出,焊后不做稳定化处理也不至于敏化。
焊接热影响区的贫铬带
焊接时热影响区在 500~800℃ 停留,晶界析出碳化铬,附近形成贫铬带,氧化从这条带开始向内发展。热输入越大,停留时间越长,贫铬带越宽。控制办法是低热输入、多层多道、层间温度不超过 150℃,焊材选 25-20 型同质焊材而不是 308 或 309,避免焊缝镍铬低于母材。
炉内气氛决定寿命
在氧化性气氛中,310S 的连续使用温度上限约 1050℃、间断使用可到 1100℃;在渗碳气氛中,Cr₂O₃ 膜会被碳还原,寿命大幅缩短;在含硫气氛中,镍会形成低熔点硫化物,出现晶界侵蚀。选材时把气氛成分、露点与温度循环写进技术条件,比只写 310S 更有意义。
热循环与夹具约束
炉辊与料筐在反复升降温中承受热应力,焊缝是几何突变处,应力集中系数高。设计上让焊缝避开最大弯矩区,采用对称焊接顺序减少变形,焊后不强行校形。料筐的支点要允许热膨胀,固定约束会在升温时把焊缝拉裂。热膨胀系数按 18×10⁻⁶/℃ 量级估算,长 2 m 的炉辊从室温升到 1000℃ 可伸长 30 mm 以上。
高温强度不能只看常温数据
常温 515/205 MPa 是通行最小值,高温下的蠕变强度才是炉用件的控制指标。1000℃ 长期服役时,设计应力要按该温度下的持久强度折减,并考虑氧化导致的截面损失:每年氧化减薄 0.1 mm,十年就是 1 mm,薄壁件的寿命按这个速度算。技术条件里要索取该炉批的高温性能数据。
交货与复验
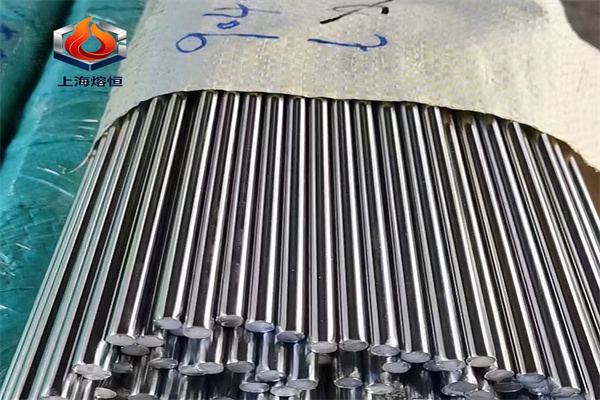
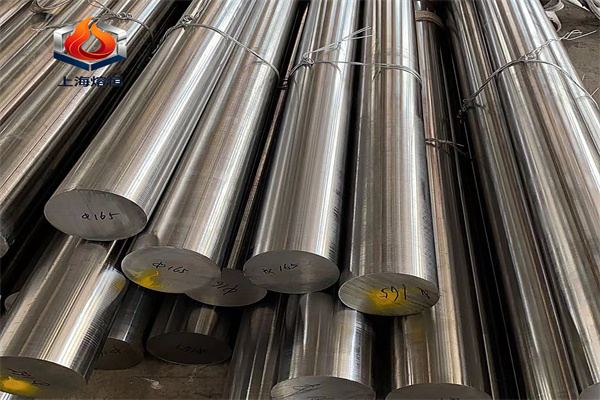
板材按 ASTM A240、无缝管按 ASTM A312、棒材按 ASTM A276 订货,国标成分按 GB/T 20878 的 06Cr25Ni20。复验做成分、常温拉伸、晶间腐蚀与超声;炉用件另加高温拉伸或持久。表面不允许有折叠、结疤与氧化皮压入,这些缺陷在高温下会成为氧化起点。
牌号标识与订货条款
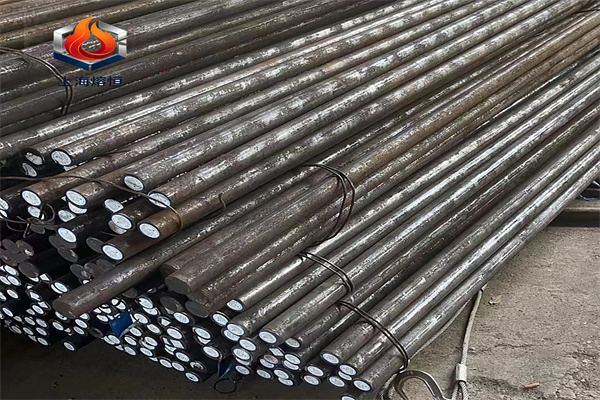
310S 的国标标识为 06Cr25Ni20,UNS 号 S31008,欧标 1.4845,日标 SUS310S,成分按 GB/T 20878 执行。订货时写明形态标准(ASTM A240 板材、A312 管材、A276 棒材)、交货表面状态与高温性能要求。炉用件建议在合同里加一条氧化增重试验,按 1000℃ 保温 100 h 的增重判抗氧化等级,比只看成分更贴近实际寿命。料筐与炉辊还要在图纸上标注允许的氧化减薄量,便于检修时按实测壁厚判废。
上海熔恒特种合金有限公司可供应 310S 的板材、无缝管、炉辊坯与料筐用料,常备规格支持零切下料与定尺加工,质保书与炉批号随货;需要按图纸做焊接件与热处理工装的批次,熔恒可提供同炉批焊材与试板,便于先做焊接工艺评定。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。