4J40 的切削:粘刀与加工硬化是它的常态
4J40 的切削以粘刀与加工硬化为主要矛盾,刀具与参数要按低膨胀合金的特点选。这支铁镍钴合金镍 32.4%~33.4%、钴 7.0%~8.0%、铜 0.40%~0.80%、锰不超过 0.25%、碳不超过 0.05%,20~300℃ 平均线膨胀系数不大于 2.0×10⁻⁶/℃。
钴 7%~8% 把膨胀压到 2.0 以下
铁镍合金在镍 36% 附近膨胀系数最低,加钴 7%~8% 进一步降低居里温度以上的膨胀,让 20~300℃ 全段的平均线膨胀系数压到 2.0×10⁻⁶/℃ 以下。铜 0.40%~0.80% 调整曲线形状。这支材料的任务是尺寸稳定,不是承力,所以没有强化元素。
粘刀的原因与对策
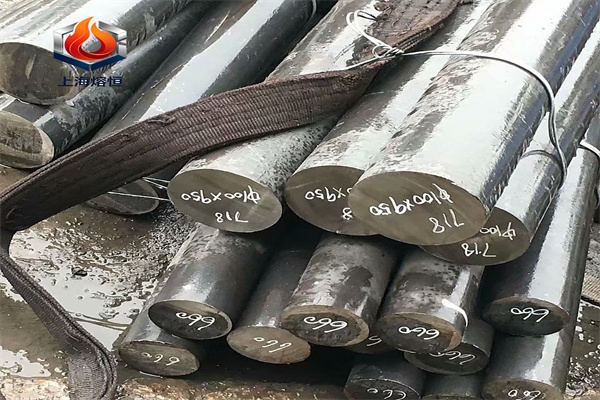
奥氏体基体塑性好、导热差,切屑与刀具前刀面容易冷焊,形成积屑瘤。积屑瘤脱落后在工件表面留下剥落坑,粗糙度变差。对策是提高切削速度到 80~120 m/min、用大前角锋利刀具、充分浇注切削液;低速重切削最容易粘刀。
加工硬化与进给
表层在切削后硬度上升,下一刀如果切在硬化层里,刀具磨损加快。进给量不低于 0.1 mm/r,切深大于硬化层深度(0.1~0.2 mm),让刀刃始终切在未变形区。精加工前留 0.3~0.5 mm 余量,一次走完,不要反复光刀。
易切削版本与膨胀的取舍
含硒易切削版本的切削性明显改善,切屑易断、表面光洁,但硒会改变膨胀曲线。选用易切削料时,必须确认其膨胀系数仍在标准范围内,并把实测曲线与普通料比对。尺寸精度要求高的腔体件,宁可牺牲切削效率用普通料。
工序编排与去应力
冷加工会改变位错结构与磁致伸缩行为,进而影响膨胀系数,所以成形后要安排去应力退火。工序编排的原则是最后一道热处理之后只做精加工与检测,避免再引入应力。膨胀试样制度为 840℃±10℃ 保温 1 h 水淬,再 315℃±10℃ 保温 1 h 随炉冷或空冷。
检验与标准
膨胀系数按 GB/T 4339 或 ASTM E228 的推杆式膨胀仪法测定,试样要按上述制度处理后再测。产品标准为 YB/T 5241,牌号序列列于 GB/T 15018。腔体件的尺寸稳定性用时效前后的长度差判定,差值超过 2×10⁻⁵ 的要重新稳定化处理。
标准与检验
4J40 的产品标准为 YB/T 5241,牌号序列列于 GB/T 15018,膨胀系数按 GB/T 4339 与 ASTM E228 的推杆式膨胀仪法测定。订货时写清温区与膨胀系数上限、交货状态与表面要求;腔体件另加尺寸稳定性要求,按时效前后长度差判定。
4J40 的钻孔与铰孔比车削更容易出问题。钻头要锋利、后角大,钻削时用高压切削液把切屑冲出来,切屑在孔内二次切削会把孔径做大、表面拉毛。铰孔余量留 0.1~0.15 mm,铰刀低速进给,进给过快会让孔壁产生硬化层。
腔体件加工完成后要做一次稳定化处理,温度 315℃±10℃、保温 1 h 后随炉冷,目的是把加工应力释放掉。稳定化后再精加工配合面,尺寸才稳定。检验时用三坐标测腔体的平行度与长度,与稳定化前的数据比对,差值超线的件要重新处理。
上海熔恒特种合金有限公司可供应 4J40 的棒材、板材与锻件,常备规格支持零切下料与定尺加工,质保书随货并注明膨胀系数与热处理制度;需要按 YB/T 5241 验收、或附 20~300℃ 膨胀曲线实测数据的批次,熔恒可协调第三方按制度取样检测。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。