5J1075 热双金属:冲切方向反了,灵敏度就丢一半
5J1075 热双金属的冲切方向对应设计的弯曲方向,反了灵敏度损失明显。这支材料由高膨胀的主动层与低膨胀的被动层复合而成,同族常用组合是 3Ni24Cr2 主动层配 4J36 被动层,比弯曲 (13.2~15.5)×10⁻⁶ ℃⁻¹,允许使用温度 -70~450℃。
两层贴合靠的是轧制复合
热双金属不是焊接或粘接,而是两层带材在轧制中复合,界面形成冶金结合。界面结合强度决定动作寿命,反复热循环后分层的件,动作温度会漂。交货时带材厚度 0.08~1.5 mm、宽度 1.5~115 mm,厚度公差与宽度公差按分档规定。
比弯曲与动作温度
比弯曲是单位温差、单位长度下的曲率变化,决定元件的灵敏度。动作温度由比弯曲、片长、厚度与装配方式共同决定,设计时按比弯曲的上下限算两个动作温度,取交集作为合格窗口。只按名义值算,批次波动会让一部分元件超出窗口。
冲切与弯曲方向
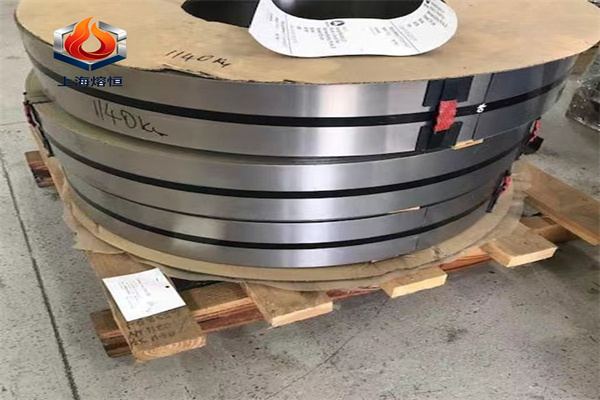
带材的轧制方向与设计弯曲方向要一致。冲切件的长边沿轧向排布,弯曲时让主动层在高膨胀侧;方向反了,同样温升下的位移明显减小。落料模具的间隙按带厚的 5%~8% 设定,毛刺高度控制在 0.02 mm 以内,毛刺会在热循环中成为裂纹源。
稳定化处理
成形后的元件要做稳定化处理,温度高于最高使用温度 30~50℃、保温 1~2 h 后缓冷。目的是消除冲切与弯曲应力、稳定界面组织,让动作温度不随时间漂移。稳定化温度过高会让界面扩散加剧,比弯曲下降;过低则应力未消,动作点仍会漂。
铆接与点焊
热双金属多以铆接、点焊或机械固定装配。铆接的接触面会改变散热条件,进而改变动作温度,装配后要复测动作点;点焊的热影响区会改变局部比弯曲,焊点要避开工作段。装配工艺与动作温度要求要一并确定,不能先做件再调。
检验与判据
到货复验做三项:厚度与宽度公差、比弯曲抽测、界面结合检查。比弯曲按标准方法在室温到 150℃ 区间测定,抽测比例按批定;界面结合用弯曲试验或超声,分层即判废。动作温度的整机检验按抽样方案做,单件全检成本太高。
标准与牌号体系
热双金属按 GB/T 15018 的精密合金牌号体系归口,5J 加数字的编号通常对应比弯曲与电阻率的量级。订货时写清牌号、厚度与宽度、比弯曲范围、允许使用温度与交货状态;元件件另附动作温度与稳定化处理要求。比弯曲按热双金属的专用试验方法测定,厚度与宽度按 GB/T 14985 的尺寸规定核对。
热双金属元件的动作温度还与装配预紧有关。预紧力大,动作温度偏高;预紧力小,元件在热循环中位置漂移。装配时用扭矩扳手控制,同一批元件的预紧力偏差控制在 10% 以内,动作温度的分散度才压得住。
片材的厚度每增加 0.1 mm,同样曲率下的推力上升但位移下降,设计时按动作力与位移两个要求选厚度。厚度公差要按分档控制,同一批内厚度差超过 5% 的片材不要混用,否则动作温度一致性无从保证。
上海熔恒特种合金有限公司可供应 5J1075 的带材与片材,常备规格支持零切下料与定尺分条,质保书随货并注明比弯曲与厚度公差;需要按动作温度配片长与厚度的批次,熔恒可按元件参数给出选型建议,并提供同批带材供冲切与稳定化工艺验证。
这篇文章提到的牌号要报价?
把牌号、规格、数量与技术要求发来,我们核对可供应状态与检验口径后回复。
手机 13301717224 (唐先生)
地址 上海市松江区泗泾镇泗砖公路 600 号
提交后我们会尽快回复;急件建议直接来电,把使用时间说清楚, 我们优先判断有没有可行路径。